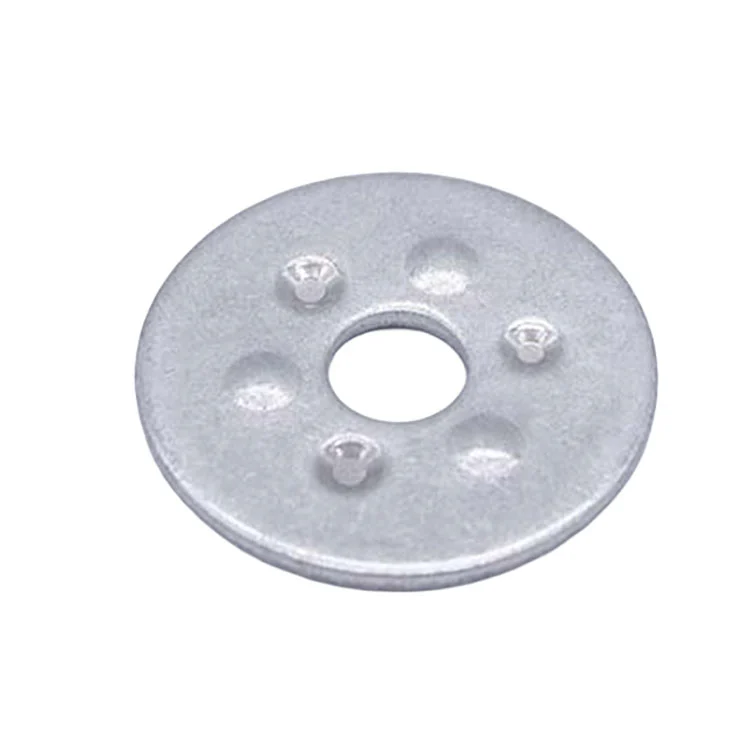
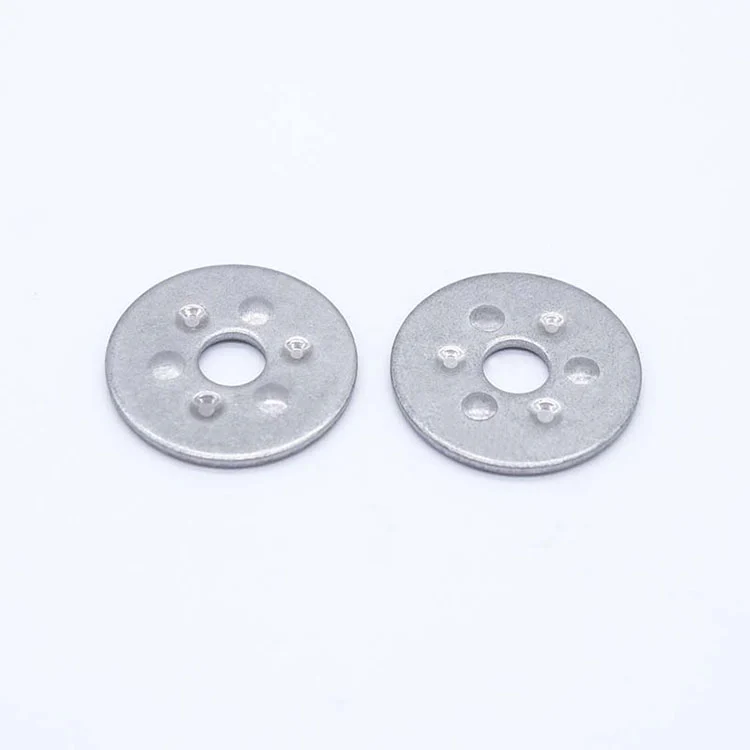
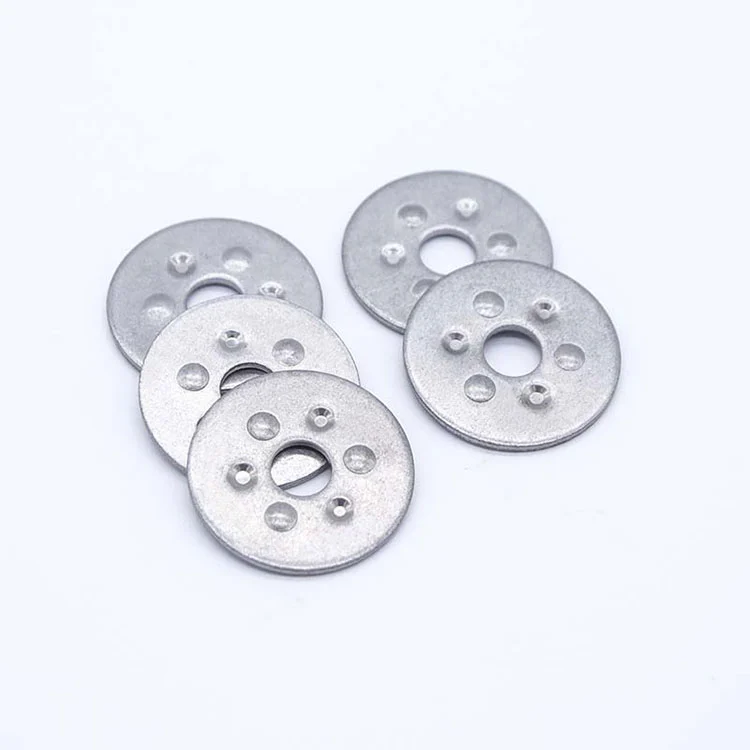
Dyskretnie uniesione punkty zgryzu zapobiegają poślizgowi i rotacji | Przyjazny dla miękkich powierzchni | Wykonane według rysunku
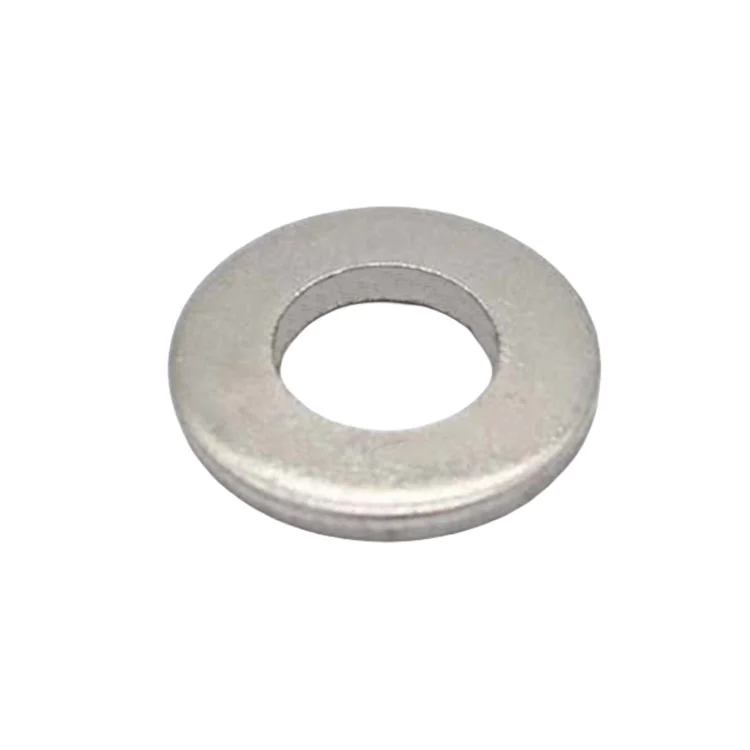
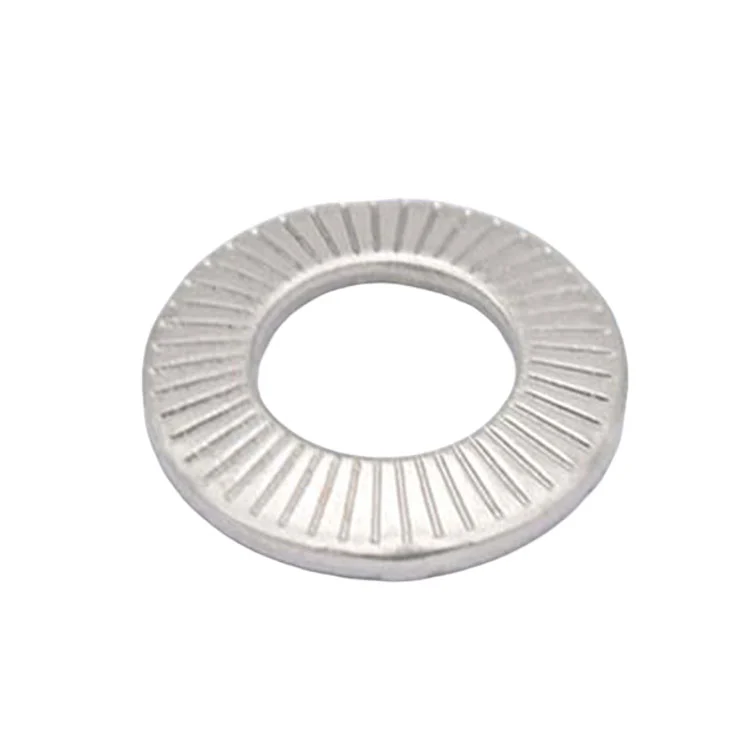
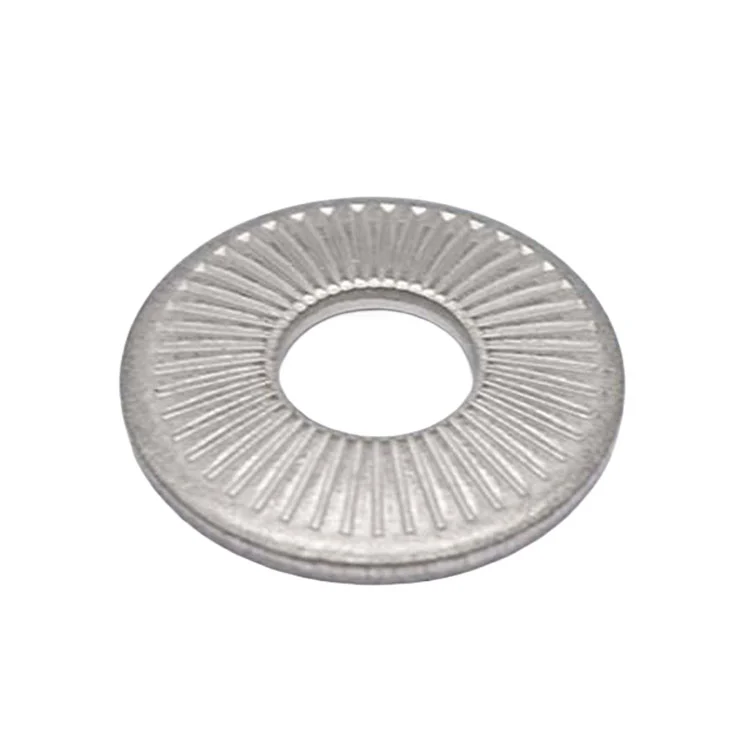
Niestandardowe podkładki antypoślizgowe z podwyższonym punktem ze stali AISI 304, AISI 316 lub 65Mn, z wytłoczoną wysokością, ilością, układem i wymiarami wykonanymi na rysunku. Nadaje się do zespołów zapobiegających obrotowi, odpornych na wibracje i o miękkiej powierzchni, z tłoczeniem, oprzyrządowaniem i wsparciem produkcyjnym OEM.
Producent części do tłoczenia
Posiadana fabryka
Wydajność tłoczenia · 120 pras do 450 T
Odpowiedź na cytat
Produkowane jako podkładki tłoczone na zamówienie, podkładki antypoślizgowe z podwyższonym punktem mają wiele wypukłych punktów wytłoczeń po jednej stronie. Podczas dokręcania twarde, uniesione punkty wgryzają się w współpracującą powierzchnię, aby zapobiec poślizgowi i obrotowi, zapobiegając poluzowaniu pod wpływem wibracji i obciążenia dynamicznego. W porównaniu z ciągłymi podkładkami ząbkowanymi, dyskretnie uniesione punkty powodują mniejsze uszkodzenia powierzchni na miękkich podłożach.
Zasada działania tej podkładki różni się od konwencjonalnej podkładki zębatej.
Zamiast opierać się na ciągłym pierścieniu ostrych zębów, podkładkę utworzono z indywidualnymi podwyższonymi punktami styku. Kiedy złącze jest dokręcone, obciążenie zacisku koncentruje się na tych małych obszarach. Punkty odkształcają lub wcinają współpracującą powierzchnię, tworząc opór wobec względnego ruchu.
To sprawia, że geometria jest szczególnie użyteczna, gdy wymaganiem technicznym nie jest po prostu „zapobieganie poluzowaniu”, ale także kontrolowanie, w jaki sposób i gdzie podkładka łączy się z pasowanym elementem.
Wynik zależy od kilku zmiennych, a nie od samej podkładki:
Wysokość punktu → nacisk styku → zaangażowanie powierzchni → opór obrotowy
Twardość materiału, twardość podłoża, grubość powłoki, siła dokręcania i geometria ostrza mają wpływ na wynik końcowy. Z tego powodu wymiary punktowe należy dobierać w oparciu o rzeczywisty materiał współpracujący, a nie kopiować je z ogólnego projektu podkładki zabezpieczającej.
Jako chiński producent podkładek tłoczonych na zamówienie, Ningbo Yinzhou Zhenhua opracowuje podkładki z wypukłymi punktami na podstawie rysunków i próbek klientów, uwzględniając różne układy wytłoczeń, układ otworów, grubość i ogólną geometrię.
Podkładki antypoślizgowe z podwyższonym punktem są najbardziej przydatne, gdy złącze wymaga miejscowego mechanicznego połączenia bez zakrywania całej powierzchni styku ząbkami.
Ważne jest to, że „przyjazny dla miękkiej powierzchni” nie oznacza powierzchni pozbawionej uszkodzeń. Każda podkładka zabezpieczająca z wypukłym punktem działa poprzez wytwarzanie miejscowego nacisku kontaktowego. Dlatego należy sprawdzić prawidłową wysokość wierzchołka i materiał w odniesieniu do podłoża.
Główną zaletą tego typu podkładek jest to, że właściwości antypoślizgowe nie muszą być zgodne z jedną stałą, standardową geometrią.
Punkty mogą być rozmieszczone po obwodzie lub umiejscowione jedynie w określonych obszarach funkcjonalnych.
Wymiary te wpływają na szybkość sprzęgania się punktów i głębokość ich interakcji z współpracującą powierzchnią.
Podkładkę można dopasować do łącznika i dostępnego obszaru montażowego, zamiast wciskać zespół w standardową osłonę podkładki.
Tam, gdzie podkładka musi również zapobiegać ruchowi samego elementu, w wytłoczeniu można uwzględnić dodatkowe otwory lub elementy pozycyjne.
|
|
|||||||||||
|
Dlatego też kupujący powinien rozpocząć wybór od powierzchni współpracującej i wymaganej kontroli ruchu, a nie tylko od średnicy podkładki.
Operacja tłoczenia musi tworzyć powtarzalne wypukłości bez nadmiernych pęknięć, zniekształceń lub różnic w wysokości. Staje się to coraz ważniejsze, gdy podkładka ma wiele punktów lub skomplikowany układ otworów.
Proces produkcyjny Zhenhua może integrować:
Wykrawanie → przebijanie → formowanie/tłoczenie → kalibracja → kontrola
W przypadku produkcji progresywnej oprzyrządowanie może kontrolować zależność pomiędzy profilem podkładki, położeniem otworu i geometrią wypukłego punktu. Konserwacja narzędzia jest również ważna, ponieważ zużycie na stanowisku formowania może stopniowo zmieniać wysokość lub kształt wytłoczenia.
W przypadku części opracowanych przez klienta można sprawdzić pierwsze próbki z zatwierdzonym rysunkiem przed wprowadzeniem ich do produkcji seryjnej.
Nie. W podkładce ząbkowanej zastosowano ciągłe zęby w obszarze styku, podczas gdy w tej konstrukcji zastosowano indywidualnie uformowane wypukłości. Ta ostatnia pozwala na zaprojektowanie liczby, położenia, wysokości i kształtu punktów styku dla konkretnego zespołu.
Można to rozważyć, ale geometrię punktu należy ocenić w stosunku do podłoża. Podniesiony punkt powoduje miejscowy nacisk kontaktowy i pozostawia wrażenie, jeśli podłoże jest bardziej miękkie niż podkładka. W przypadku widocznych lub cienkich powierzchni aluminiowych zaleca się przetestowanie próbki przed produkcją masową.
Nie ma uniwersalnej wysokości odpowiedniej do każdego zastosowania. Zależy to od grubości podkładki, materiału, twardości współpracującego materiału, siły docisku, grubości powłoki i wymaganej odporności na obrót. W przypadku zamówień niestandardowych parametry te należy sprawdzić łącznie, a nie oddzielnie określać wysokość punktu.
Tak. Ponieważ część jest opracowywana w formie niestandardowego tłoczenia, można zastosować dodatkowe otwory, szczeliny lub elementy ustalające tam, gdzie są wymagane przez zespół. Ich położenie należy określić na zatwierdzonym rysunku.
Jego podstawową funkcją jest przeciwstawienie się względnemu ruchowi pomiędzy podkładką a elementem współpracującym w wyniku mechanicznego sprzężenia. Nie należy go automatycznie traktować jako substytutu kwalifikowanego systemu blokowania w złączach kluczowych dla bezpieczeństwa. Całe złącze należy ocenić pod kątem napięcia wstępnego, wibracji i warunków pracy.
Nie koniecznie. Zmiany w liczbie punktów, położeniu, wysokości lub geometrii mogą wymagać modyfikacji oprzyrządowania lub innego stanowiska formującego. Dlatego przed zakończeniem oprzyrządowania należy sprawdzić cały rysunek.
Ta sama geometria nominalna może nie dawać tego samego rezultatu w różnych materiałach. Wytrzymałość materiału, twardość i zachowanie podczas formowania wpływają na ostateczną wysokość i kształt wytłoczenia, więc parametry oprzyrządowania mogą wymagać dostosowania w przypadku zmiany materiału.
Preferowany jest rysunek lub próbka. Jeśli rysunek nie jest dostępny, należy podać rozmiar łącznika, średnicę zewnętrzną/wewnętrzną podkładki, grubość, materiał współpracujący, wymagane rozmieszczenie punktów, środowisko pracy i oczekiwaną ilość roczną. Szczegóły te pozwalają producentowi dokładniej ocenić wymagania dotyczące narzędzi i produkcji.
wyślij swój rozmiar, ilość i rysunek podkładek stożkowych, a my odpowiemy po potwierdzeniu specyfikacji i czasu realizacji.
✅ Zdobądź bezpłatną próbkę!! Skontaktuj się z nami już dziś
✅Skontaktujemy się z Tobą w ciągu 24 godzin