Tworzywo
Stal sprężynowa 65Mn
- Twardość
- HRC 42-50 (hartowanie i odpuszczanie)
- Obróbka powierzchniowa
- Czarny tlenek / fosforan / Dacromet
- Notatki
- Najczęściej spotykany w Chinach; najlepszy stosunek jakości do ceny
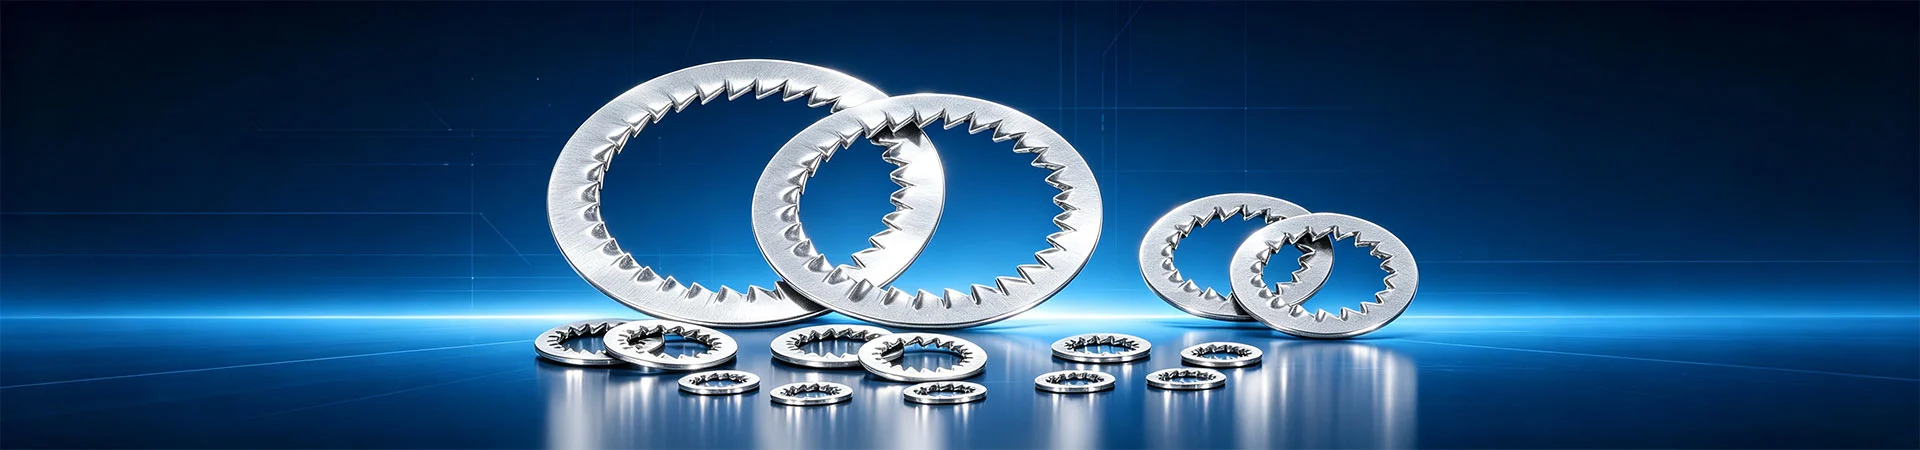
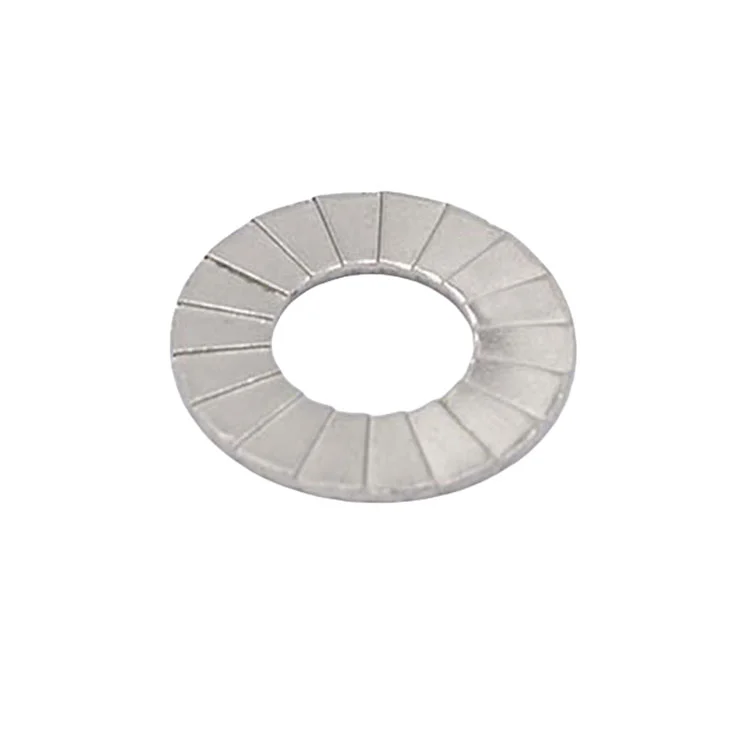
Podkładki klinoweto najbardziej charakterystyczna gałąź rodziny Lock Washers. Nie jest to pojedyncza podkładka, ale dopasowany układ dwóch identycznych podkładek skierowanych w przeciwnych kierunkach. Obowiązującym standardem jestDIN25201, umieszczone dla połączeń śrubowych o dużym obciążeniu, wysokich wibracjach i krytycznych dla bezpieczeństwa. Zhenhua wspiera tę ofertę własnymi narzędziami i30–400 tnaciśnięcie podIATF 16949zaopatrujący łańcuchy samochodowe Tier-2/Tier-3 oraz programy eksportowe na całym świecie.
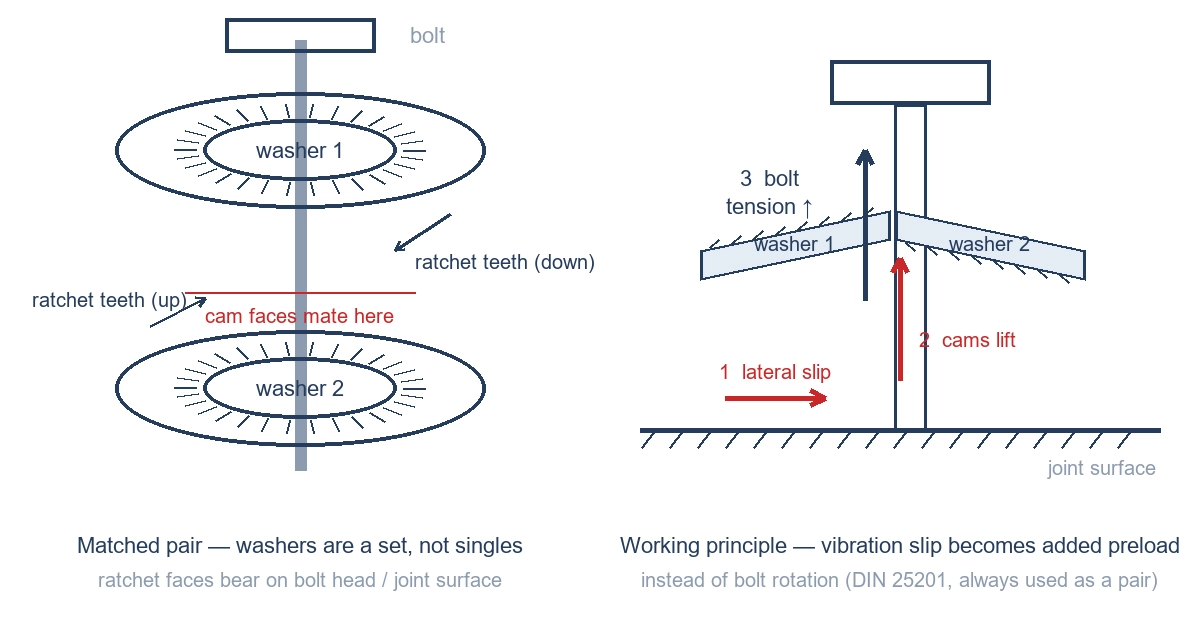
Podkładki klinowe są najbardziej charakterystyczną gałęzią rodziny podkładek zabezpieczających. Nie jest to pojedyncza podkładka, ale dopasowany układ dwóch identycznych podkładek skierowanych w przeciwnych kierunkach. Ułożone razem, ich wewnętrzne powierzchnie krzywek zazębiają się, podczas gdy zewnętrzne promieniowe ząbki wgryzają się odpowiednio w łeb śruby (lub nakrętkę) powierzchnię nośną i współpracującą część.
Obowiązującą normą jest DIN 25201 (ze sparowanymi podkładkami klinowymi określonymi również w innych normach krajowych i OEM). W porównaniu z podkładkami zębatymi (DIN 6797) i podkładkami sprężystymi (DIN 127), podkładka klinowa jest przeznaczona do połączeń śrubowych o dużym obciążeniu, wysokich wibracjach i krytycznych dla bezpieczeństwa: energii wiatrowej, maszyn budowlanych, pojazdów szynowych, podwozi i układów napędowych samochodów oraz sprzętu górniczego.
Należy jasno stwierdzić jedną kwestię:podkładek klinowych należy używać parami, a par nie wolno dzielić ani mieszać. Pojedyncza podkładka nie jest w stanie zapewnić blokady klinowej, a zamontowanie pary w odwrotną stronę całkowicie eliminuje funkcję blokowania – jest to najczęstsze niewłaściwe użycie zarówno przy zakupie, jak i montażu.
| Porównanie | Podkładka klinowa (DIN 25201) | Podkładka zębata (DIN 6797) | Podkładka sprężysta (DIN 127) |
|---|---|---|---|
| Mechanizm blokujący | Jednokierunkowa krzywka klinowa samoblokująca | Zęby wgryzają się w twarz łożyska | Elastyczny podział zapewnia osiowe napięcie wstępne |
| Dostarczane jako para | Tak - obowiązkowe, przeciwstawne | Pojedyncza podkładka | Pojedyncza podkładka |
| Wielokrotnego użytku | Tak (pod warunkiem, że twarze kamer pozostają nienaruszone) | Generalnie nie używany ponownie | Generalnie nie używany ponownie |
| Stopień blokowania | Wysokie (duże obciążenia / wysokie wibracje) | Średni | Niski do średniego |
| Typowe zastosowanie | Wiatr, budownictwo, szyna, podwozie | Elektryka, urządzenia, maszyny ogólne | Ogólne maszyny, sprzęt |
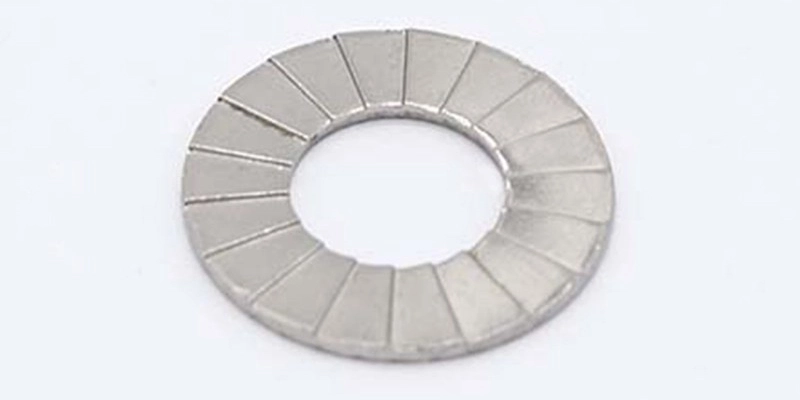
Dwa kąty wyjaśniają wszystko: kąt natarcia zewnętrznych ząbków i kąt wzniesienia klina wewnętrznych powierzchni krzywek.
Krok pierwszy - zgryz z zewnętrznymi ząbkami.Każda podkładka ma na swojej zewnętrznej powierzchni pierścień z utwardzanymi promieniowymi ząbkami. Podczas dokręcania te ząbki wciskają płytkie ślady w powierzchnię łożyska łba śruby i w część współpracującą, tworząc mechaniczną blokadę. Podkładka nie może się już obracać względem śruby lub przedmiotu obrabianego. W pierwszej kolejności eliminowany jest obrotowy stopień swobody.
Krok drugi – twarze krzywek blokują się w jedną stronę.Wewnętrzne powierzchnie dwóch podkładek tworzą symetryczną parę ramp. W miarę dokręcania śruby krzywki podnoszą kąt wzniesienia, przekształcając napięcie śruby w normalny nacisk na powierzchnie krzywek.
Ponieważ kąt wzniesienia krzywki jest większy niż równoważny kąt natarcia gwintu, jakikolwiek obrót powodujący poluzowanie śruby musi najpierw podnieść krzywki do wyższego położenia, podczas gdy obciążenie zacisku popycha je z powrotem w dół. Kierunek luzowania jest zatem zablokowany, natomiast kierunek dokręcania pozostaje dowolny.
Dlaczego jest to najwyższy stopień zabezpieczenia.Konwencjonalna elastyczna podkładka kompensuje utratę napięcia wstępnego za pomocą sprężyny, która zanika w miarę rozluźniania się materiału. Podkładka klinowa blokuje się geometrycznie: nie traci elastyczności i nie rozluźnia się z biegiem czasu. W badaniu drgań poprzecznych (test Junkera) sparowane podkładki klinowe zachowują znacznie więcej szczątkowego napięcia wstępnego niż inne popularne metody mocowania.
W porównaniu ze środkiem do zabezpieczania gwintów lub nakrętkami z wkładką nylonową.Środki do zabezpieczania gwintów i wkładki nylonowe zwiększają tarcie lub wypełniają szczelinę; nadal zależą od tarcia, więc ich skuteczność spada po wysokiej temperaturze, silnych wibracjach lub wielokrotnym dokręcaniu. Podkładka klinowa jest rozwiązaniem geometrycznym i nadaje się do wielokrotnego użytku, co ma ogromne znaczenie w przypadku połączeń poddawanych przeglądom zgodnie z harmonogramem, takich jak wieże i piasty turbin wiatrowych.
Zhenhua dostarcza następujące konfiguracje zgodnie z normą DIN 25201 i wspólną praktyką rynkową:
| Konfiguracja | Opis | Typowe zastosowanie |
|---|---|---|
| Standardowa para (DIN 25201) | Dwie identyczne podkładki dostarczane jako para; zewnętrzne ząbki, wewnętrzne powierzchnie krzywkowe | Ogólne połączenia śrubowe, wiatr, podwozie |
| Z zakładkami / krawędzią szesnastkową | Geometria sześciokątna lub z występami na zewnętrznej krawędzi zapewniająca lokalizację i dostęp do narzędzia | Ciasne przestrzenie, lokalizacja zapobiegająca rotacji |
| Zestaw z nakrętką | Dostarczane z nakrętką zabezpieczającą lub kołnierzową jako jeden zestaw | High-volume assembly lines, fewer pairing errors |
| Wersja uszczelniająca | Podkładka połączona z pierścieniem uszczelniającym | Interfejsy spełniające wymagania szczelności |
| Niestandardowy kąt krzywki | Kąt narastania krzywki, średnica zewnętrzna i liczba ząbków zbudowane zgodnie z rysunkiem | Specjalne wymagania dotyczące wstępnego ładowania lub koperty |
Typowe rozmiary:w oparciu o gwint nominalny, obejmujący M3 do M30 (w tym M6/M8/M10/M12/M14/M16/M20), z ID, średnicą zewnętrzną i grubością zgodnie z DIN 25201 lub rysunkiem klienta. Większe rozmiary (M24 i większe) oraz rozmiary calowe (UNC/UNF) mogą być podane na żądanie.
Cztery rzeczy do potwierdzenia przed złożeniem zamówienia:(1) czy części są dostarczane jako para; (2) czy para pochodzi z jednej partii produkcyjnej o dopasowanej orientacji (mieszanie partii może powodować słaby kontakt z krzywką); (3) czy średnica zewnętrzna przechodzi przez łeb śruby i gniazdo; (4) czy typ ząbkowania odpowiada twardości powierzchni współpracującej części.
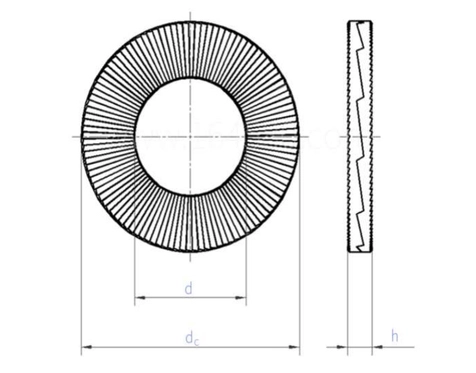
*Wszystkie wymiary w milimetrach (mm)*
| ROZMIAR | d | DC | T | Kg/1000szt | Do śrub o | ||||
|---|---|---|---|---|---|---|---|---|---|
| min | maks | min | maks | min | maks | mm | cal | ||
| S3 | 3.3 | 3.5 | 6.8 | 7.2 | 1.55 | 2.05 | 0.3 | M3 | #5 |
| S4 | 4.3 | 4.5 | 7.4 | 7.8 | 1.55 | 2.05 | 0.4 | M4 | #8 |
| S5 | 5.3 | 5.5 | 8.8 | 9.2 | 1.55 | 2.05 | 0.5 | M5 | #10 |
| S6 | 6.4 | 6.6 | 10.6 | 11 | 1.55 | 2.05 | 0.7 | M6 | — |
| S8 | 8.6 | 8.8 | 13.3 | 13.7 | 2.25 | 2.75 | 1.5 | M8 | 5/16" |
| S10 | 10.5 | 10.9 | 16.4 | 16.8 | 2.25 | 2.75 | 2.2 | M10 | — |
| S12 | 12.8 | 13.2 | 19.3 | 19.7 | 2.25 | 2.75 | 2.9 | M12 | — |
| S16 | 16.8 | 17.2 | 25.2 | 25.6 | 3.15 | 3.65 | 6.7 | M16 | 5/8" |
| S20 | 21.2 | 21.6 | 30.5 | 30.9 | 3.15 | 3.65 | 9.3 | M20 | — |
Wydajność podkładki klinowej zależy głównie od twardości materiału - ząbki muszą być twardsze niż powierzchnia współpracująca, aby mogły wcisnąć się i utrzymać zgryz.
Uwagi dotyczące obróbki powierzchni:
- Dacromet (płatki cynkowo-aluminiowe) jest preferowaną powłoką dla podkładek klinowych - brak ryzyka kruchości wodorowej, odporność na mgłę solną powyżej 1000 godzin i cienka warstwa (zwykle 6-10 um), która nie zmniejsza zauważalnie głębokości wgryzienia ząbkowania.
- Czarny tlenek/fosforan daje najcieńszą warstwę (1-3 um) i najmniejszy wpływ na ugryzienie, ale ograniczoną odporność na korozję - można łączyć z olejem lub używać w pomieszczeniach zamkniętych.
- Po cynkowaniu galwanicznym na hartowanych częściach należy usunąć kruchość. Części hartowane pochłaniają wodór podczas trawienia i galwanizacji; jeśli nie zostanie wypchnięty, utrzymujące się naprężenie rozciągające wynikające ze wstępnego napięcia zespołu może spowodować opóźnione pęknięcie (kruchość wodorową) – najważniejsze ryzyko w przypadku części o krytycznym znaczeniu dla bezpieczeństwa.
- Cynkowanie ogniowe nie jest zalecane w przypadku precyzyjnych podkładek klinowych: warstwa cynku o grubości 40-80 um wypełnia zagłębienia ząbkowane i znacznie zmniejsza głębokość wgryzu, co znacznie zmniejsza skuteczność blokowania.
Na czym skupia się nasza kontrola:
- Kąt wzniesienia krzywki- ustalany przez profil matrycy i źródło możliwości blokowania; mierzone od pierwszego artykułu do rysunku.
- Kontakt z twarzą kamery- para ułożona w stos musi być całkowicie osadzona, bez wypaczeń i wzniesień; słaby kontakt koncentruje naprężenia i wcześnie deformuje.
- Geometria i twardość ząbkowania- stała wysokość zęba, nienaruszone końcówki zębów, twardość powyżej dolnej granicy specyfikacji obróbki cieplnej.
- Płaskość- wypaczenie bezpośrednio osłabia zgryz, dlatego do jego kontroli stosuje się wybijanie po wytłoczeniu.
- Żadnych mieszanych części- jeśli podkładki o innej średnicy zewnętrznej lub kącie krzywki wchodzą w to samo złącze, blokowanie natychmiast się nie powiedzie. Dlatego obowiązkowe jest pakowanie parami i dostawa pojedynczych partii.
Kontrola jakości procesu – sześć bramek
Weryfikacja materiału przychodzącego:każda cewka jest sprawdzana na analizatorze elementów pod kątem składu, z potwierdzeniem grubości, specyfikacji i dokumentów partii; klienci mogą prześledzić dowolny numer partii.
Kontrola pierwszego artykułu:kluczowe wymiary, geometria zęba/zacisku i wygląd są sprawdzane po każdej konfiguracji przed wypuszczeniem do ciągłej produkcji.
Patrol w trakcie procesu:kontrole wymiany pojemników i obchód patrolowy co 2-3 godziny; wszelkie nieprawidłowości zatrzymują prasę i poddają kwarantannie bieżącą i poprzednie partie.
Ponowna weryfikacja po zabiegu:obróbka cieplna i obróbka powierzchniowa – w tym prace zlecone na zewnątrz i powrót do zakładu – są ponownie sprawdzane partiami po partii pod kątem twardości, budowy powłoki i wyglądu.
Przeglądanie gotowych części:kontrola wizyjna plus 100% ręczne szybkie sortowanie według potrzeb, skupiające się na defektach kosmetycznych i częściach mieszanych.
Identyfikowalność partii:numery partii/zamówień klienta są powiązane z partiami surowca i produkcji; rekordy jakości są dostarczane wraz z towarami.
Trzy etapy selekcji:(1) ustawić ID na podstawie rozmiaru gwintu; (2) ustawić typ ząbkowania i klasę twardości na podstawie twardości i obciążenia powierzchni współpracującej; (3) ustawić średnicę zewnętrzną i informację, czy potrzebna jest zakładka z koperty montażowej.
Uwagi montażowe (proszę przekazać je do wiersza z towarem):
- Obie podkładki należy ułożyć w przeciwnej pozycji - krzywka skierowana do siebie, ząbki skierowane na zewnątrz. Zapamiętaj to tak: jedna podkładka skierowana jest w stronę łba śruby lub nakrętki, druga w stronę przedmiotu obrabianego.
- Nigdy nie używaj pojedynczej podkładki i nigdy nie układaj podkładki klinowej z podkładką innego typu – powoduje to przerwanie kontaktu z powierzchnią krzywki.
- Moment dokręcania może być nieco większy od standardowego, ponieważ ząbki muszą się wgryźć. Przestrzegaj limitów wytrzymałości śrub i materiału podstawowego; użyj zwykłej podkładki jako przejścia na cienkich lub miękkich materiałach.
- Wielokrotnego użytku- o ile ząbki nie są spłaszczone, a krzywki nie wykazują zapadnięć, po demontażu parę można ponownie wykorzystać. W przypadku połączeń o dużej wytrzymałości zaleca się wymianę przy większym remoncie.
- Powierzchnia współpracująca- unikać powierzchni zbyt twardych (utwardzona warstwa zapobiega gryzieniu); utrzymuj umiarkowaną chropowatość i wolną od osadów ciężkiego oleju lub powłoki.
Pytania te pochodzą z rzeczywistych zapytań zagranicznych, uporządkowanych według częstotliwości. Jeśli Twoje zgłoszenie nie jest uwzględnione, prześlij nam bezpośrednio rysunek lub szczegóły aplikacji.
Ponieważ działanie blokujące pochodzi z klinowego zazębienia dwóch wewnętrznych powierzchni krzywkowych. Pojedyncza podkładka ma tylko ząbki, które są odporne na obrót, ale nie mogą zapewnić jednokierunkowego zamknięcia bez kąta natarcia klina – wydajność jest wówczas porównywalna do zwykłej podkładki zębatej. Naszą standardową praktyką jest wysyłanie par, tej samej partii i dopasowanej orientacji, aby linia nie mogła ich źle sparować.
Dwa kryteria: intensywność wibracji i konieczność ponownego otwarcia złącza. DIN 6797 jest wystarczająca dla ogólnych połączeń maszynowych, elektrycznych i urządzeń. W przypadku połączeń o dużym obciążeniu, narażonych na duże wibracje lub o krytycznym znaczeniu dla bezpieczeństwa – wiatrowych, szynowych, podwozi, sprzętu budowlanego – należy zastosować podwójną podkładkę klinową DIN 25201. Połączenia kontrolowane zgodnie z harmonogramem również preferują podkładki klinowe, ponieważ nadają się do ponownego użycia.
Rozmiary standardowe akceptowane są przy normalnych ilościach produkcyjnych, przy czym wiele rozmiarów dostępnych jest już od 10 000 sztuk. Niestandardowe kąty krzywek lub materiały wymagają przeglądu narzędzi i objętości. W przypadku pasowań próbnych możemy najpierw dostarczyć próbki z zalecanymi wartościami momentu obrotowego.
Tak. Posiadamy własny zespół narzędziowy i możemy wyprodukować niestandardowe kąty natarcia krzywki, średnicę zewnętrzną, średnicę wewnętrzną, grubość i geometrię ząbkowania do rysunku. Czas realizacji prototypu zależy od złożoności; zwykle potwierdzamy rysunek (DFM) przed wycięciem matrycy.
Głównie w osiągalnej twardości. SUS304/316 można utwardzać jedynie przez zgniot, dzięki czemu są bardziej miękkie niż hartowana stal sprężynowa i mniej skutecznie gryzą współpracujące części o wysokiej twardości lub pod dużym obciążeniem. Nadają się do zastosowań odpornych na korozję i przy umiarkowanych obciążeniach; w przypadku dużych obciążeń należy wybrać hartowaną stal sprężynową z dodatkiem Dacromet.
Tak, zauważalnie. Im grubsza folia, tym płytsza penetracja ząbków i słabszy zamek. Dlatego polecamy Dacromet lub czarny tlenek/fosforan i nie zalecamy cynkowania ogniowego. Tam, gdzie klient potrzebuje silnej ochrony przed korozją, kompensujemy to wyższą klasą twardości lub wyższymi ząbkami.
Podkładki klinowe są zaprojektowane tak, aby można je było ponownie otworzyć i ponownie wykorzystać. Kryterium jest to, czy ząbki są wyraźnie spłaszczone i czy czoła krzywek są zapadnięte lub zdeformowane. W ramach ogólnej konserwacji można je ponownie wykorzystać kilka razy; lokalizacje o krytycznym znaczeniu dla bezpieczeństwa powinny być zgodne ze specyfikacjami klienta dotyczącymi konserwacji i wymieniać je podczas remontu głównego.
Czas realizacji dla rozmiarów standardowych potwierdzany jest na podstawie harmonogramu produkcji zawartego w zamówieniu. Opcje pakowania obejmują torby w parach (które zapobiegają błędnej orientacji), torby liczone i pudełka z marką własną, z kodem kreskowym i oznaczeniem partii na żądanie. Cena i czas realizacji są ostatecznie potwierdzane przez kontakt handlowy.
Podkładki klinowe są częściami o krytycznym znaczeniu dla bezpieczeństwa. Zapytając o wycenę, należy podać: rozmiar śruby i klasę właściwości, wymagany moment napięcia wstępnego, materiał części współpracującej i twardość powierzchni oraz warunki pracy (wibracje, temperatura, korozja). Następnie zalecimy odpowiedni kąt krzywki, rodzaj ząbkowania, materiał i powłokę.
Notatka kontaktowa:Standardowe i niestandardowe podkładki klinowe mogą być cytowane na rysunku; rysunki, próbki i przykładowe raporty z inspekcji są dostępne na żądanie. Cena i czas realizacji uzależnione są od ostatecznego potwierdzenia sprzedaży.
Te trzy dane wejściowe wystarczą nam, aby potwierdzić pokrycie matrycy, materiał, wykończenie i dostawę.Niestandardowe podkładki klinowe przechodzą od rysunku do prototypu przy użyciu wewnętrznych matryc.
✅ Zdobądź bezpłatną próbkę!! Skontaktuj się z nami już dziś
✅Skontaktujemy się z Tobą w ciągu 24 godzin