Zaopatrz się w trwałe podkładki sprężyste faliste od profesjonalnego producenta
Szybkie faktyW skrócie
Założony1989
Systemu JakościIATF 16949
Naciśnij Zakres30–400 t
Eksport bezpośredni~30%
Podkładki sprężyste falisteto druga kategoria poziomu 2 w ofercie podkładek sprężynowych Zhenhua. Zhenhua wspiera tę ofertę własnymi narzędziami i30–400 tnaciśnięcie podIATF 16949zaopatrujący łańcuchy samochodowe Tier-2/Tier-3 oraz programy eksportowe na całym świecie.
1. Pozycjonowanie kategorii: Pralka falista zajmuje prześwit, a nie obciążenie
Podkładki sprężyste faliste to druga kategoria poziomu 2 w ofercie podkładek sprężystych Zhenhua. Ich propozycja wartości jest przeciwieństwem poprzedniej kategorii: pralka Belleville zamienia niewielki skok na bardzo duży ładunek; podkładka falista zamienia niewielkie obciążenie na ciągły osiowy ruch sprężysty.
Jego zadaniem nie jest mocne zaciskanie, ale utrzymywanie kontaktu: pochłanianie tolerancji montażowych, kompensowanie luzu osiowego, tłumienie drgań i utrzymywanie napięcia wstępnego łożyska.
Wybierz podkładkę falistą, gdy staw wymaga elastyczności, ale niewielkiej siły i gdy ślady ugryzień są nie do zaakceptowania – na przykład na stali łożyskowej, precyzyjnie obrobionych powierzchniach lub powierzchniach kosmetycznych. Klasyczne przypadki: napięcie wstępne łożysk, osiowe położenie wirnika silnika i eliminacja luzów w precyzyjnych zespołach wałów.
2. Jak to działa: Trójparametrowy model liczby fal, ich wysokości i grubości
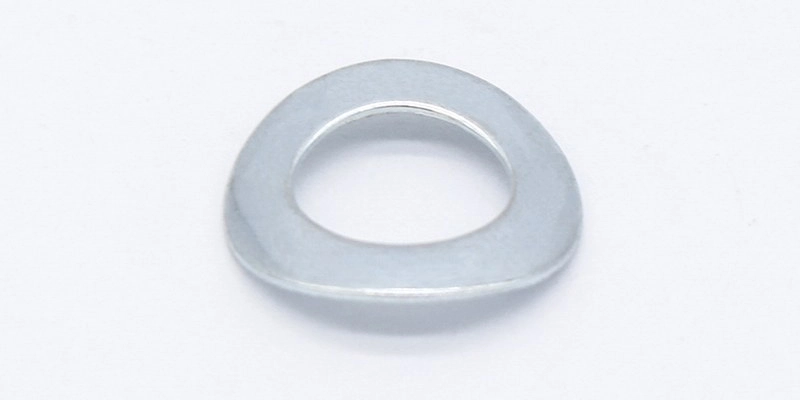
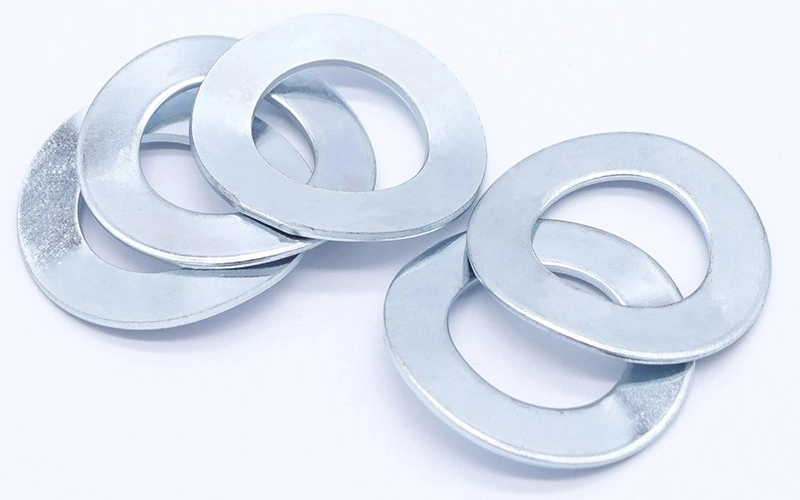
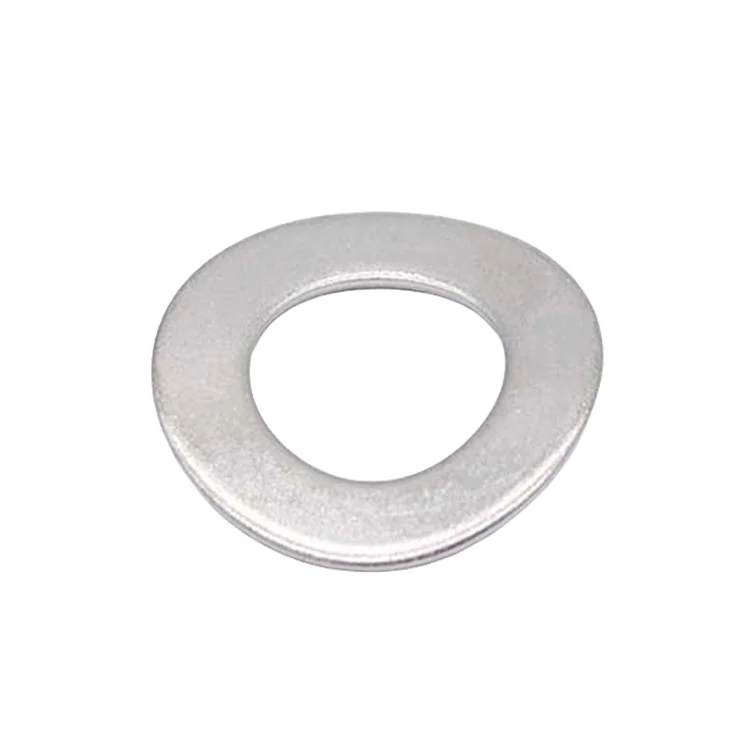
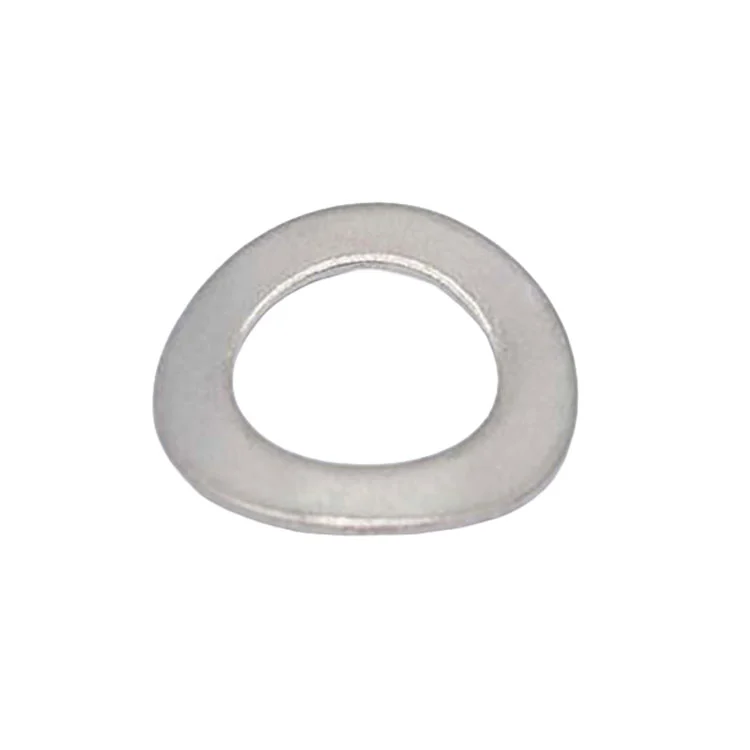
Podkładka falista to pierścieniowa cienka płyta wytłoczona w sinusoidalne pofałdowanie. Pod obciążeniem grzbiety są dociskane do płaskości, a fale na obwodzie odkształcają się razem, dzięki czemu zapewnia ciągłą, w przybliżeniu liniową elastyczność osiową, a nie stromo wznoszącą się nieliniową krzywiznę podkładki Belleville.
Parametr
Co to robi
Kierunek zmian
Wpływ na wydajność
Liczba fal n
Liczba grzbietów na obwodzie
n wzrasta
Obciążenie rozkłada się bardziej równomiernie, obciążenie spada na każdą falę, poprawia się stabilność
Obciążenie rośnie mniej więcej wraz z kwadratem (lub większym) t; sztywność gwałtownie rośnie
Na zewnątrz / otwór
Efektywny obwód łożyska
Zwiększa się obwód
Całkowite obciążenie wzrasta w przybliżeniu liniowo
Praktyczna zasada:obciążenie skaluje się mniej więcej wraz z liczbą fal (wspólną dla fal), z dużą mocą grubości i odwrotnie z zgodnością wysokości fali. Zatem „miększy” zwykle oznacza cieńszy pasek lub wyższe fale, a „sztywniejszy” oznacza grubszy pasek lub mniej fal.
Uwaga dotycząca wyboru:utrzymuj maksymalną kompresję w granicach około 75% wysokości fali. Poza tym forma fali spłaszcza się, kończy się elastyczny margines, a powtarzające się nadmierne ściskanie powoduje trwałe wiązanie – utratę swobodnej wysokości.
3. DIN 137A kontra DIN 137B: jednofalowa lub wielofalowa
Jest to pierwszy widelec w wyborze podkładki falistej i punkt najczęściej mylony z podkładką Belleville — zawsze najpierw sprawdź typ z tej sekcji:
Typ
Standard
Cecha strukturalna
Gdzie to pasuje
Jednofalowa
DIN 137A
Jeden grzebień na obwodzie (z jednym lub kilkoma punktami podparcia)
Wąska przestrzeń osiowa; elastyczność kierunkowa; miejsce kontaktu punktowego
Wielofalowe
DIN137B
Trzy do sześciu grzbietów równomiernie rozmieszczonych
Obciążenie równe obwodowo; odporność na obciążenie niecentryczne; odbiór odpraw ogólnych
Niestandardowe wielofalowe
Wykonane według rysunku
Liczba fal, wysokość fali, średnica otworu i średnica zewnętrzna są niestandardowe
Specyficzna krzywa obciążenia w funkcji podróży
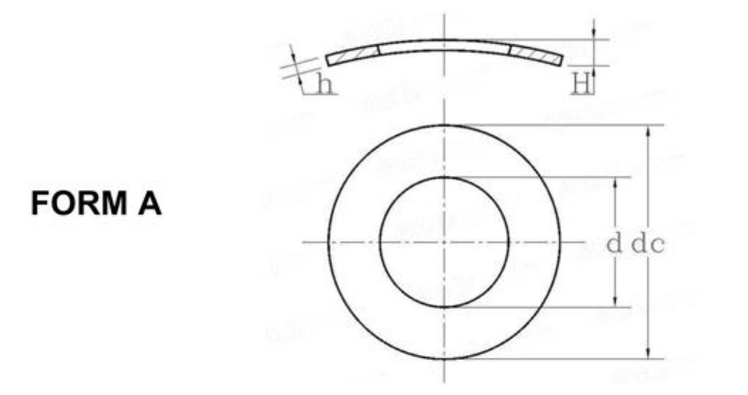
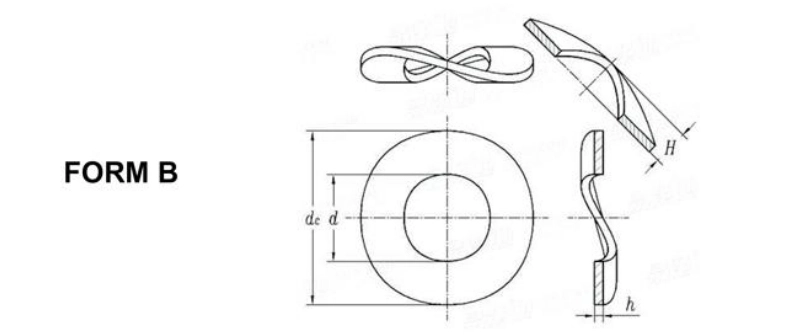
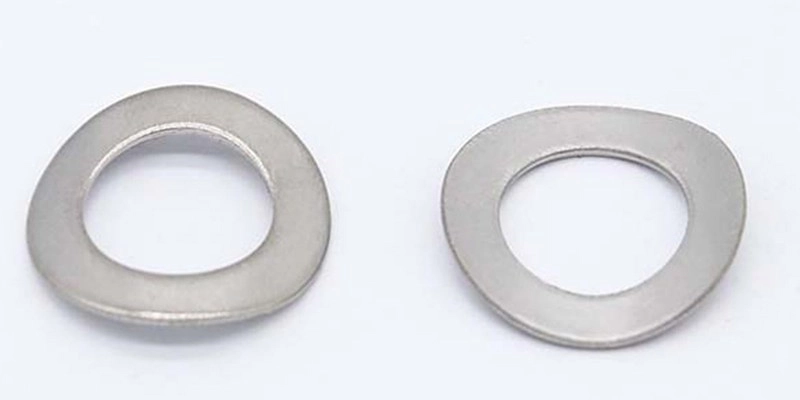
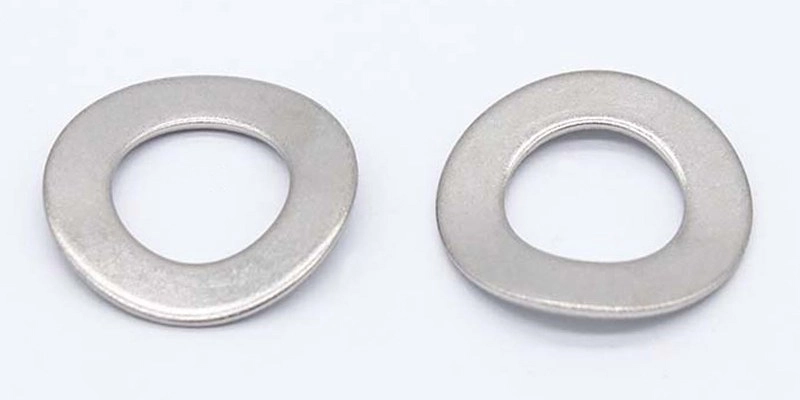
137A dla lokalnej, kierunkowej elastyczności lub gdy przestrzeń pozwala na działanie tylko w jednym kierunku. Obydwa wyglądają zupełnie inaczej — typ A ma pojedynczy garb, typ B ma pierścień fal.
Zakrzywione podkładki sprężyste DIN137A
*Wszystkie wymiary w milimetrach (mm)*
Rozmiar
d
DC
h
h Tolerancja
Hmin
Maks. wys
Kg/1000szt
2.5
2.8
5.5
0.3
±0,03
0.55
1.1
0.041
3
3.2
6
0.4
±0,05
0.65
1.3
0.053
3.5
3.7
7
0.4
±0,05
0.7
1.4
0.088
4
4.3
8
0.5
±0,05
0.8
1.6
0.11
5
5.3
10
0.5
±0,05
0.9
1.8
0.222
6
6.4
11
0.5
±0,05
1.1
2.2
0.247
7
7.4
12
0.5
±0,05
1.2
2.4
0.265
8
8.4
15
0.5
±0,05
1.7
3.4
0.476
10
10.5
18
0.8
±0,06
2
4
1.05
4. Wymiary DIN 137B i typowe zakresy wymiarowe
Typ wielofalowy DIN 137B jest koniem pociągowym w zakresie ogólnego odbioru luzu. W tabeli podano typowe zakresy rozmiarów nominalnych; dokładne wartości są zgodne ze standardem i rysunkiem specyfikacji na tej stronie:
Rozmiar nominalny
Otwór d1 (w przybliżeniu)
OD d2 (w przybliżeniu)
Grubość s (przybliżona)
Wysokość fali h (w przybliżeniu)
Typowe zastosowanie
M3-M5
3,2-5,3 mm
6-9 mm
0,4-0,5 mm
0,6-0,9 mm
Małe silniki, precyzyjne wały
M6-M8
6,4-8,4 mm
11-15 mm
0,5-0,8 mm
0,9-1,4 mm
Napięcie wstępne łożysk, skrzynie biegów
M10-M12
10,5-13 mm
17-21 mm
0,7-1,0 mm
1,2-1,8 mm
Maszyny ogólne, pompy i zawory
M14-M20
15-21 mm
24-31 mm
0,9-1,4 mm
1,6-2,4 mm
Maszyny ciężkie, kołnierze
Powyższe pasma stanowią wskazówki dotyczące rzędu wielkości dla wstępnej rozmowy selekcyjnej. Potwierdź ostateczny wybór zgodnie z wartościami normy DIN 137B i najnowszym katalogiem kosztów Zhenhua; Istnieje możliwość wykonania niestandardowej liczby i wysokości fal zgodnie z rysunkiem.
Podkładki sprężyste faliste DIN137B
*Wszystkie wymiary w milimetrach (mm)*
Rozmiar
d
DC
h
h Tolerancja
Hmin
Maks. wys
Kg/1000szt
2.5
—
—
—
—
—
—
—
3
3.2
8
0.5
±0,05
0.8
1.6
0.166
3.5
3.7
8
0.5
±0,05
0.9
1.8
0.154
4
4.3
9
0.5
±0,05
1.0
2.0
0.193
5
5.3
11
0.5
±0,05
1.1
2.2
0.266
6
6.4
12
0.5
±0,05
1.3
2.6
0.316
7
7.4
14
0.8
±0,06
1.5
3.0
0.7
8
8.4
15
0.8
±0,06
1.5
3.0
0.76
10
10.5
21
1
±0,07
2.1
4.2
2.04
12
13
24
1.2
±0,07
2.5
5.0
3.1
14
15
28
1.6
±0,08
3.0
6.0
5.5
16
17
30
1.6
±0,08
3.2
6.4
6
18
19
34
1.6
±0,08
3.3
6.6
7.8
20
21
36
1.6
±0,08
3.7
7.4
8.43
22
23
40
1.8
±0,1
3.9
7.8
11.9
24
25
44
1.8
±0,1
4.1
8.2
14.5
5. Materiały podstawowe i wykończenia powierzchni
Podkładki faliste są zwykle cienkie (0,4-1,4 mm), więc elastyczność i odkształcalność materiału podstawowego mają większe znaczenie niż surowa wytrzymałość: zbyt twarda taśma pęka, zbyt miękka taśma traci wysokość fali, a swobodna wysokość maleje w trakcie użytkowania.
Materiał bazowy
65Mn/stal sprężynowa
Charakter i dopasowanie
Dobra elastyczność, niski koszt — pierwszy wybór do zastosowań ogólnych
Wspólne wykończenia
Czarny tlenek, cynk, żółty cynk
Zapytanie skupia się
Twardość po obróbce cieplnej; sprężysta konsystencja po spłaszczeniu
Materiał bazowy
Stal nierdzewna SUS304
Charakter i dopasowanie
Odporny na korozję, nadający się do użytku jako goły, nie dotyczy HE
Wspólne wykończenia
Goły, oczyszczony, pasywowany
Zapytanie skupia się
Cienka stal nierdzewna ma wysoką sprężystość formującą — konieczna jest kontrola procesu
Materiał bazowy
Stal nierdzewna SUS301
Charakter i dopasowanie
Lepsza elastyczność niż 304, pasuje do cienkiej listwy o wysokiej sprężynie
Wspólne wykończenia
Goły, oczyszczony, pasywowany
Zapytanie skupia się
Czy rzeczywiście wymagany jest wyższy moduł sprężystości
Materiał bazowy
Stal węglowa + Dacromet
Charakter i dopasowanie
Dobra korozja do zastosowań zewnętrznych lub wilgotnych
Wspólne wykończenia
Srebrno-szary płatek cynkowo-aluminiowy
Zapytanie skupia się
Budowa filmu i godziny działania mgły solnej
Uwaga dotycząca cienkiego paska:typowa grubość taśmy dla podkładek falistych wynosi 0,4-1,4 mm - precyzyjne tłoczenie cienkogabarytowe. Kontrola zadziorów i spójność wysokości fal to klucze jakości: zadziory wbijają się w bieżnie łożysk lub precyzyjne powierzchnie czołowe, a nierówna wysokość fal powoduje nierównomierne obciążenie obwodowe. Na zapytanie należy podać dopuszczalną wysokość i kierunek zadziorów.
6. Typowe zastosowania: Eliminacja napięcia wstępnego łożysk i luzu osiowego
Napięcie wstępne łożyska:eliminacja luzu osiowego w łożyskach tocznych w celu zwiększenia sztywności i dokładności obrotowej przy jednoczesnej redukcji hałasu i wibracji. Jest to klasyczna funkcja podkładki falowej – stosuje delikatne, ciągłe napięcie wstępne i, w przeciwieństwie do stosu Belleville, jest trudna do przeciążenia.
Silniki i skrzynie biegów:położenie osiowe wirnika i luz w kształcie dzwonu końcowego, pochłaniające rozszerzalność cieplną i skumulowane tolerancje montażowe.
Precyzyjne zespoły wałów i instrumenty:stoły optyczne, przyrządy pomiarowe i precyzyjne śruby pociągowe, gdzie niedopuszczalne są ślady i zakłócenia magnetyczne.
Maszyny ogólne:dowolne połączenie śrubowe lub zespół wałów poluzowany w wyniku akumulacji stosu tolerancji - podkładka falista jest łatwiejsza w sterowaniu niż dodanie podkładek regulacyjnych.
7. Możliwości fabryki i produkcji: dlaczego Zhenhua
Ponad 35 lat głębokości tłoczenia na zimno— Firma Zhenhua została założona w 1989 roku jako producent elementów złącznych i precyzyjnie tłoczonych części specjalizujący się w tłoczeniu na zimno, prowadzący znaczny eksport (około 30% bezpośrednio i wiele programów dla klientów końcowych za granicą).
Własne oprzyrządowanie:kształt fali, kąt stożka i profil łuku podkładki sprężystej to jej krytyczne cechy formowania, a projektowanie, udoskonalanie i konserwacja matrycy są realizowane wewnętrznie; matryce progresywne z układami z wieloma wyjściami obsługują serie milionów sztuk, a niestandardowa liczba fal lub wysokość stożków przechodzi od rysunku do prototypu w ciągu kilku dni.
Prasy od 30 do 400 tw tym prasy wysokoobrotowe i precyzyjne; małe podkładki sprężyste działają na szybkich, progresywnych narzędziach z taktem i wydajnością dopasowaną do produktu i wymagań jakościowych.
IATF 16949:stały dostawca motoryzacyjny Tier 2/Tier 3, gotowy na żądanie wspierać PPAP i zatwierdzenie pierwszego artykułu.
Gotowe do eksportu:opakowania przyjazne dla podajnika, torby z kodem kreskowym i pudełka pod marką własną na zamówienie; warunki handlowe i porty potwierdzone dla każdego klienta.
Ningbo Yinzhou Zhenhua stemplowanie Co., Ltd.
Często zadawane pytania
Osiem poniższych pytań pochodzi od inżynierów zajmujących się montażem i kupujących, a skupiają się na odróżnieniu DIN 137A od DIN 137B, obciążeniu licznika fal i wysokości oraz kontroli zadziorów na cienkim pasku. Jeśli nie ma tu Twojego pytania, po prostu wyślij je bezpośrednio do nas.
P1: Podkładka falowa czy podkładka Belleville?
Zapytaj, czy potrzebujesz podróży lub ładunku. W przypadku ciągłego elastycznego przesuwu i kompensacji luzu przy małej sile wybierz podkładkę falistą; w przypadku dużego obciążenia przy krótkim skoku siły mocowania wybierz podkładkę Belleville. Podkładka falista nie wgryza się również w powierzchnię łożyska, więc nie pozostawia śladów — jest to dobre rozwiązanie dla łożysk i powierzchni precyzyjnych.
P2: DIN 137A czy DIN 137B?
137A to typ jednofalowy z jednym grzbietem — elastyczność kierunkowa lub ograniczona przestrzeń. 137B to typ wielofalowy z kilkoma równomiernie rozmieszczonymi grzbietami — ogólne pochłanianie luzu wymaga równomiernego obciążenia obwodowego i odporności na obciążenie niecentryczne. Różnica wizualna jest oczywista.
P3: Jak daleko można go skompresować?
Utrzymuj maksymalną kompresję w granicach około 75% wysokości fali. Poza tym forma się spłaszcza i znika elastyczny brzeg; utrzymująca się nadmierna kompresja powoduje trwałe ustawienie, zanik swobodnej wysokości i utratę napięcia wstępnego. Podaj nam razem pozycję roboczą i maksymalną kompresję.
P4: Jak zwiększyć lub obniżyć ładunek?
Obciążenie wzrasta w przybliżeniu wraz ze wzrostem liczby fal (wspólnych dla fal) i przy dużej sile grubości. Cieńszy pasek lub wyższe fale zmiękczają go; grubszy pasek lub mniej fal usztywnia go. Dostosowujemy to w matrycy, aby osiągnąć potrzebne zachowanie w zależności od obciążenia w zależności od ruchu.
P5: Czy zadziory mają znaczenie na cienkim pasku?
Bardzo. Pasek podkładki falistej ma zwykle grubość 0,4–1,4 mm, a zadziory nacinają bieżnie łożysk lub precyzyjnie obrobione powierzchnie czołowe. Kontrolujemy wysokość i kierunek zadziorów — podaj nam dozwoloną wartość i wymaganą orientację zadziorów.
P6: 65Mn czy stal nierdzewna?
65Mn do zastosowań ogólnych (dobra elastyczność, niski koszt); 304 ze względu na odporność na korozję lub gdy nie jest wymagane powlekanie; 301, gdy wymagana jest większa elastyczność. Cienka stal nierdzewna ma wyraźną sprężynę formującą, więc wymiary i obciążenie wymagają świeżego przeglądu procesu — podnieś go wcześniej.
P7: Czy można dostosować liczbę i wysokość fal?
Tak. Liczbę fal, wysokość fali, otwór, średnicę zewnętrzną i grubość można wykonać na rysunku. Projektujemy i konserwujemy matryce we własnym zakresie, dzięki czemu niestandardowe próbki są szybko dostarczane. Wyślij docelowe obciążenie, wysokość roboczą i przestrzeń montażową.
P8: W jaki sposób gwarantowana jest jakość partii?
IATF 16949 w działaniu: analiza elementów przychodzącego materiału, kontrola pierwszego artykułu, w tym wysokość fali i wysokość wolna, patrole co 2-3 godziny, ponowna weryfikacja po obróbce, pobieranie próbek pod obciążeniem i ugięcia oraz identyfikowalność partii — dokumentacja PPAP dostępna dla klientów z branży motoryzacyjnej.
Co wysłać wraz z zapytaniem
Rozmiar i klasa śruby (lub średnica otworu montażowego i wału);
Norma i typ (DIN 6796 / NFE 25-511 / DIN 137A / DIN 137B / zakrzywiony lub rysunek klienta);
Krytyczne parametry sprężyny (wysokość swobodna, wysokość stożka/fali/łuku, obciążenie na wysokości roboczej lub obciążenie na płasko);
Materiał bazowy (65Mn / SUS304 / SUS316L...);
Wykończenie powierzchni (system/kolor, grubość powłoki, godziny działania mgły solnej);
Jednostka ilości i objętość (szt./MPC tys.szt.; jednostkowa i roczna);
Pakowanie i kontrola (worki podajnikowe, kody kreskowe, private label, certyfikaty);
Docelowy termin i miejsce dostawy (nabywcy eksportowi: warunki handlowe i port).
Minimum dla pełnego zapytania: jaka część + materiał + wykończenie + ilość + kiedy + jak zostanie przyjęta. W przypadku podkładek sprężystych należy zawsze podawać dane dotyczące sprężyn (wysokość swobodna i obciążenie na wysokości roboczej). Jest to linia podziału między wyceną a przeglądem procesu.
Wyślij rysunek, otwór i wysokość fali
Te trzy dane wejściowe wystarczą nam, aby potwierdzić pokrycie matrycy, materiał, wykończenie i dostawę.Niestandardowe podkładki faliste przechodzą od rysunku do prototypu przy użyciu wewnętrznych matryc.
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności