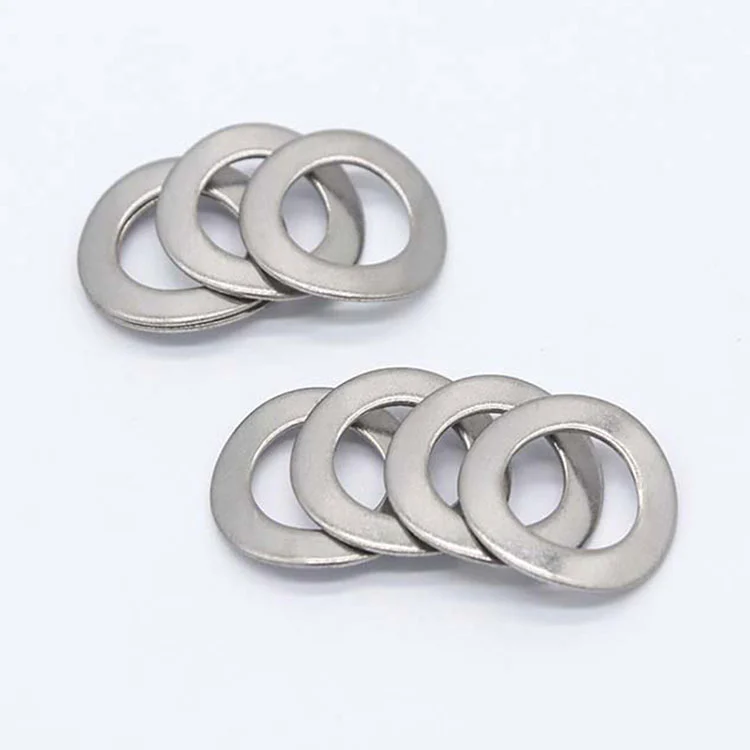
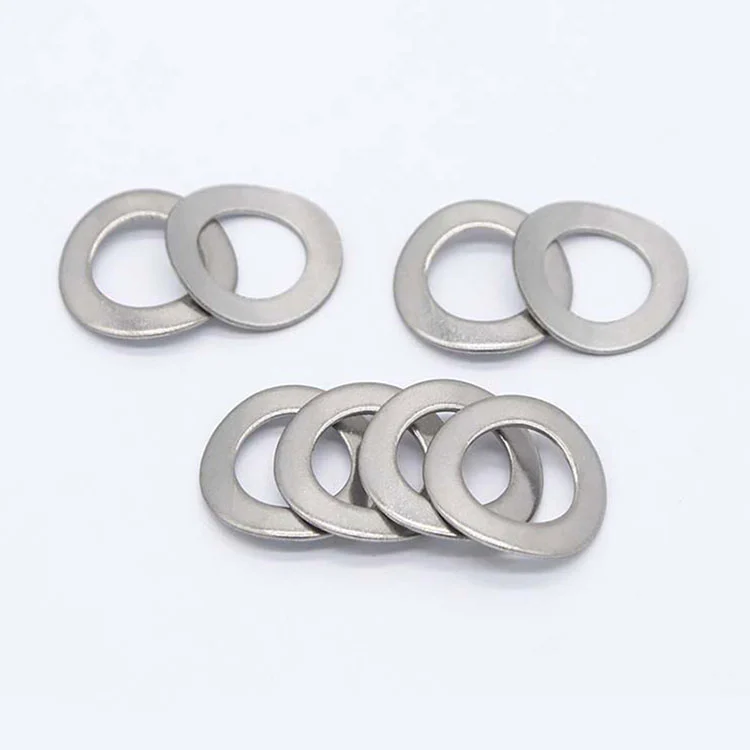
Siła sprężyny o fali ciągłej jednoobrotowej | Kompensacja szczeliny i utrzymanie napięcia wstępnego | OEM/ODM
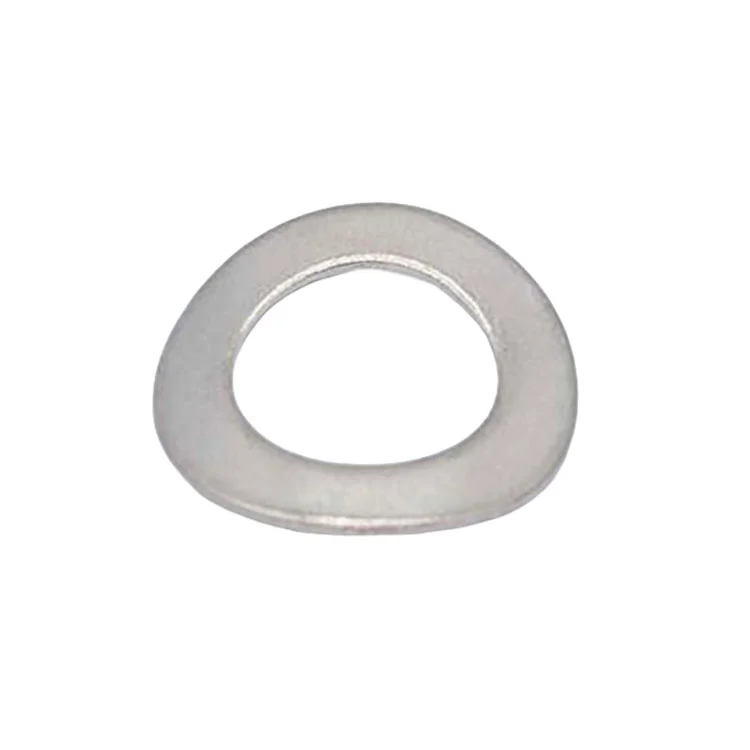
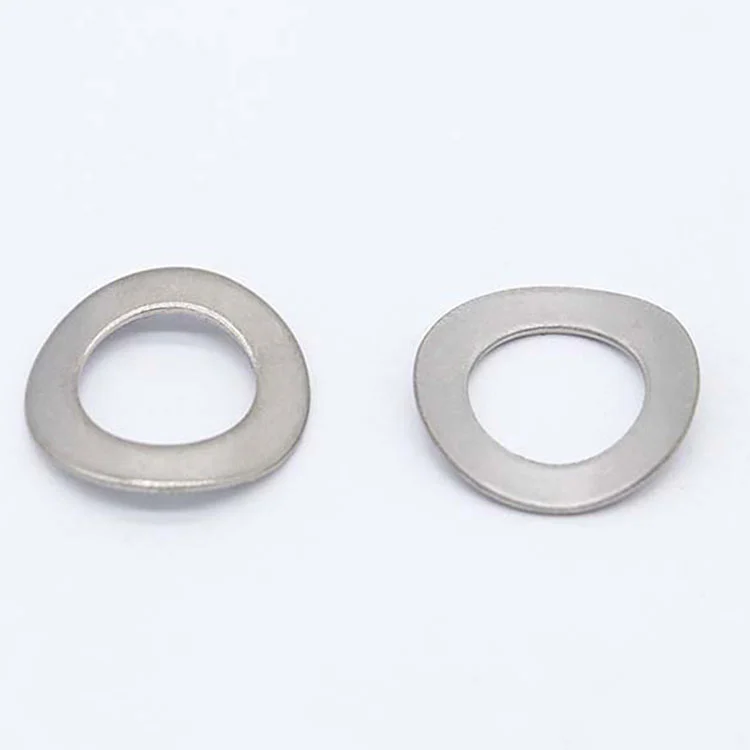
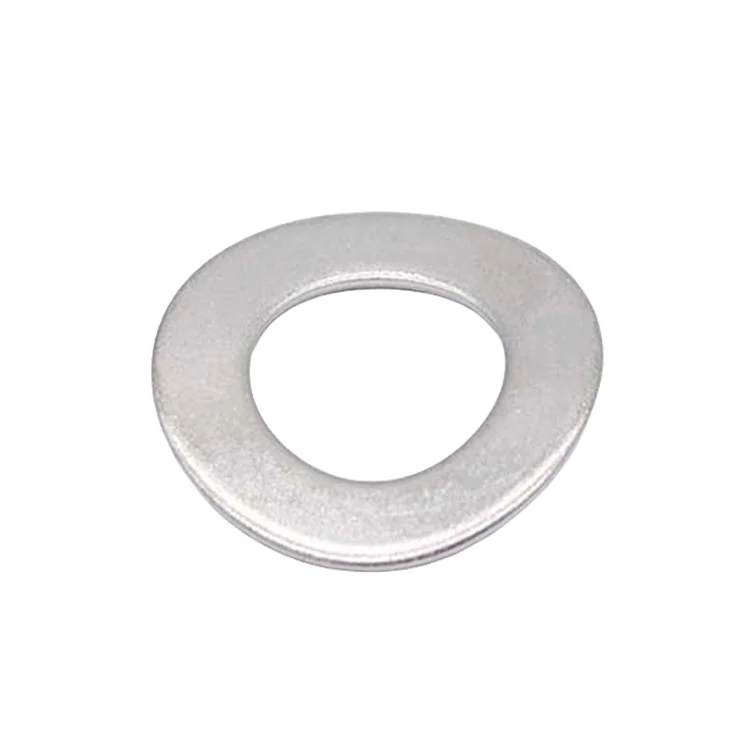
Zakrzywione podkładki sprężyste DIN 137A to podkładki sprężyste jednofalowe stosowane tam, gdzie połączenie śrubowe wymaga kontrolowanego osiowego ruchu sprężyny, a nie tylko rozkładu obciążenia. Dostępne w AISI 304, AISI 316 i 65Mn, zapewniają elastyczne napięcie wstępne, aby kompensować tolerancje montażowe, rozszerzalność cieplną i niewielkie ruchy osiowe. Standardowe rozmiary DIN 137A, wymiary niestandardowe, produkcja stemplowana i zamówienia OEM/ODM są dostępne w Ningbo Yinzhou Zhenhua.
Producent części do tłoczenia
Posiadana fabryka
Wydajność tłoczenia · 120 pras do 450 T
Odpowiedź na cytat
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
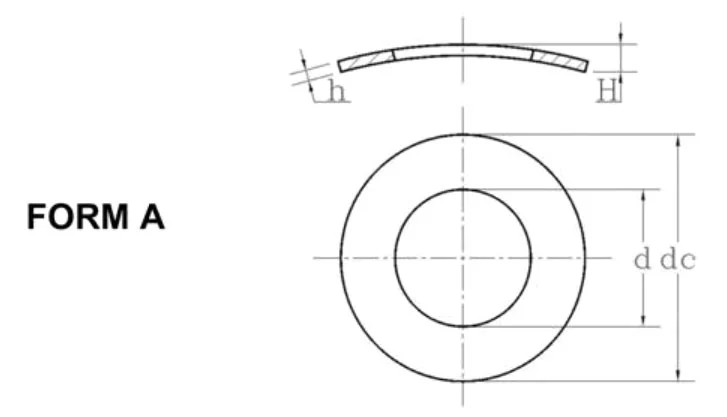
Zakrzywione podkładki sprężyste DIN 137A to nie tylko płaskie podkładki o innym kształcie. Ich funkcja wynika z unikalnego zakrzywionego profilu. Kiedy podkładka jest ściskana pomiędzy elementem mocującym a powierzchnią współpracującą, zakrzywiona część odkształca się, wytwarzając elastyczność osiową. To odkształcenie kompensuje niewielkie zmiany wymiarów połączenia, które w przeciwnym razie zmniejszyłyby siłę zacisku.
Typowe przyczyny tego odkształcenia obejmują: różnice w tolerancji montażu, rozszerzalność i kurczenie termiczne, małe luzy osiowe, osiadanie komponentów i przemieszczenie spowodowane wibracjami.
Dlatego też funkcja podkładek DIN 137A różni się od funkcji zwykłych podkładek płaskich. Podstawową funkcją podkładek płaskich jest rozkład obciążeń łożysk; podczas gdy podkładki DIN 137A zwiększają odkształcenie sprężyste i kompensację napięcia wstępnego.
Jednakże w połączeniach, w których należy zapobiec obrotowi śruby, podkładek DIN 137A nie należy uważać za zamiennik dedykowanych systemów blokowania kształtowego.
Najważniejszym punktem przy wyborze nie jest tylko średnica podkładki. Jest to dostępny skok sprężyny i wymagana siła osiowa.
W normie DIN 137A zastosowano ciągły zakrzywiony profil. Podczas ściskania cały zakrzywiony odcinek uczestniczy w działaniu sprężyny.
W przypadku zastosowań wymagających innej charakterystyki siły ugięcia podkładkę należy wybrać na podstawie jej rzeczywistych wymiarów, wymagań materiałowych i sprężyn, a nie samej średnicy.
|
|
|||||||||
|
Uwaga dotycząca zamówienia: DIN 137A i DIN 137B nie powinny być zastępowane wyłącznie ze względu na taki sam otwór nominalny. Ich profile i charakterystyka sprężyn są różne.
Zakrzywione podkładki sprężyste DIN 137A są formowane przez tłoczenie, więc dokładność oprzyrządowania i spójność formowania bezpośrednio wpływają na gotowy profil.
Proces produkcyjny Ningbo Yinzhou Zhenhua obejmuje tłoczenie, progresywne oprzyrządowanie i obróbkę skrawaniem, a projektowanie oprzyrządowania i konserwacja są realizowane wewnętrznie. W przypadku zamówień opartych na rysunkach przegląd produkcji może obejmować:
Przegląd rysunków → potwierdzenie materiału → oprzyrządowanie/formowanie → kontrola próbki → produkcja → kontrola partii
W przypadku powtarzających się zamówień zatwierdzony rysunek i parametry produkcyjne stanowią punkt odniesienia dla zachowania spójności wymiarowej pomiędzy partiami.
W firmie funkcjonuje system zarządzania jakością IATF 16949, wspierający kontrolę procesów i identyfikowalność.
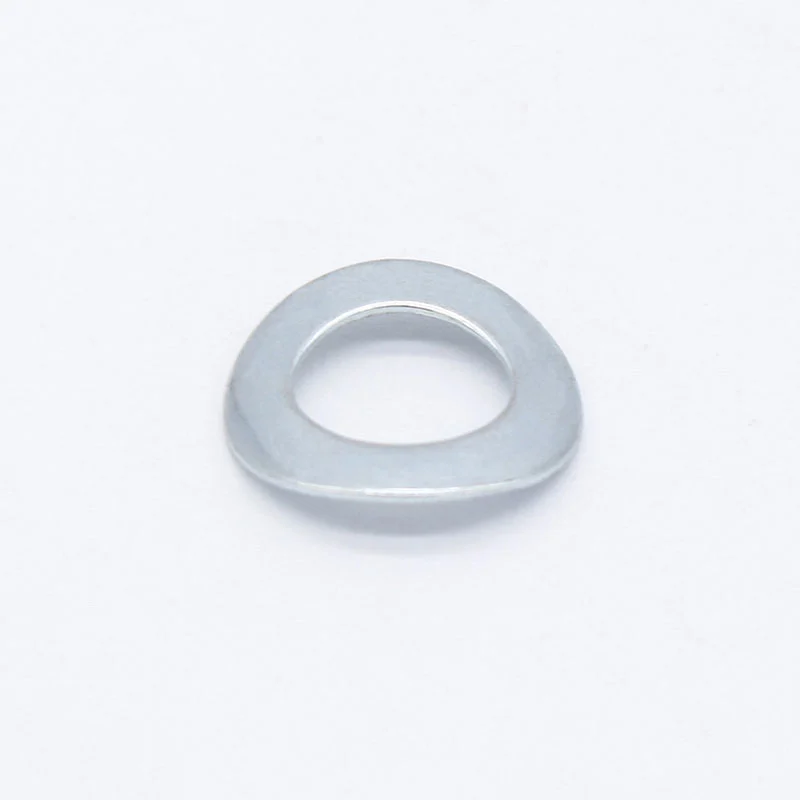
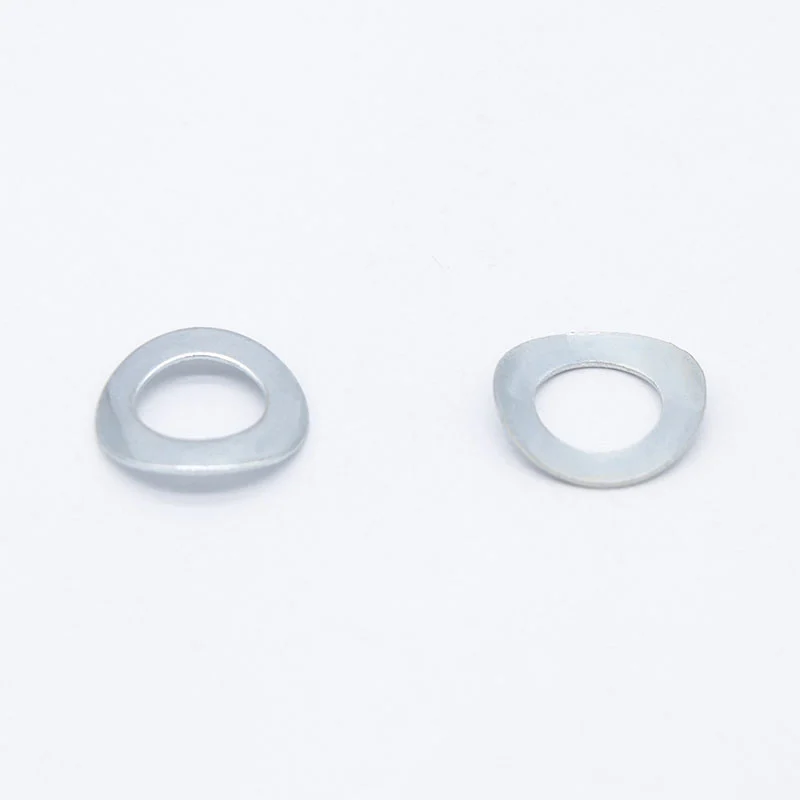
Podkładkę stosuje się zazwyczaj wtedy, gdy złącze wymaga pewnego stopnia kompensacji sprężyny osiowej.
Podkładkę należy dobrać w oparciu o rzeczywistą konstrukcję złącza, a nie zakładając, że samo oznaczenie DIN gwarantuje wymaganą siłę sprężyny.
Zamontuj podkładkę pomiędzy łącznikiem a elementem współpracującym, tak aby zakrzywiona część mogła się ugiąć podczas dokręcania.
Podczas montażu warto sprawdzić trzy punkty:
Musi być wystarczająco dużo miejsca, aby podkładka mogła działać w zamierzonym zakresie ugięcia.
Powierzchnie współpracujące powinny być odpowiednie do materiału podkładki i wykończenia. Nadmierne uszkodzenie powierzchni, zanieczyszczenie lub nierówne osadzenie może mieć wpływ na połączenie.
Należy unikać projektowania podkładki tak, aby pozostawała trwale spłaszczona, jeśli podczas pracy wymagany jest skok sprężyny. Wymagany moment obrotowy powinien wynikać ze specyfikacji śruby i złącza, a nie samej podkładki.
W przypadku zamówień zgodnych z normą DIN 137A istotną zaletą jest kontrola nad tłoczonym profilem sprężyny, a nie tylko możliwość dostarczenia podkładki z numerem DIN.
Firma Ningbo Yinzhou Zhenhua została założona w 1993 roku i specjalizuje się w tłoczonych elementach zapobiegających poluzowaniu i elementach mocujących. Jej możliwości produkcyjne obejmują tłoczenie, progresywne oprzyrządowanie i obróbkę skrawaniem, a projektowanie oprzyrządowania i konserwacja są przeprowadzane we własnym zakresie.
W przypadku projektów obejmujących niestandardową wysokość łuku, grubość lub wymagania wymiarowe zespół inżynierów może przejrzeć rysunek przed oprzyrządowaniem i produkcją.
wyślij swój rozmiar, ilość i rysunek podkładek stożkowych, a my odpowiemy po potwierdzeniu specyfikacji i czasu realizacji.
✅ Zdobądź bezpłatną próbkę!! Skontaktuj się z nami już dziś
✅Skontaktujemy się z Tobą w ciągu 24 godzin