Tworzywo
Stal sprężynowa 65Mn
- Twardość
- HRC 40-48
- Obróbka powierzchniowa
- Czarny tlenek / fosforan / Dacromet / cynkowanie
- Notatki
- Najczęściej; równoważy sprężynę i zgryz
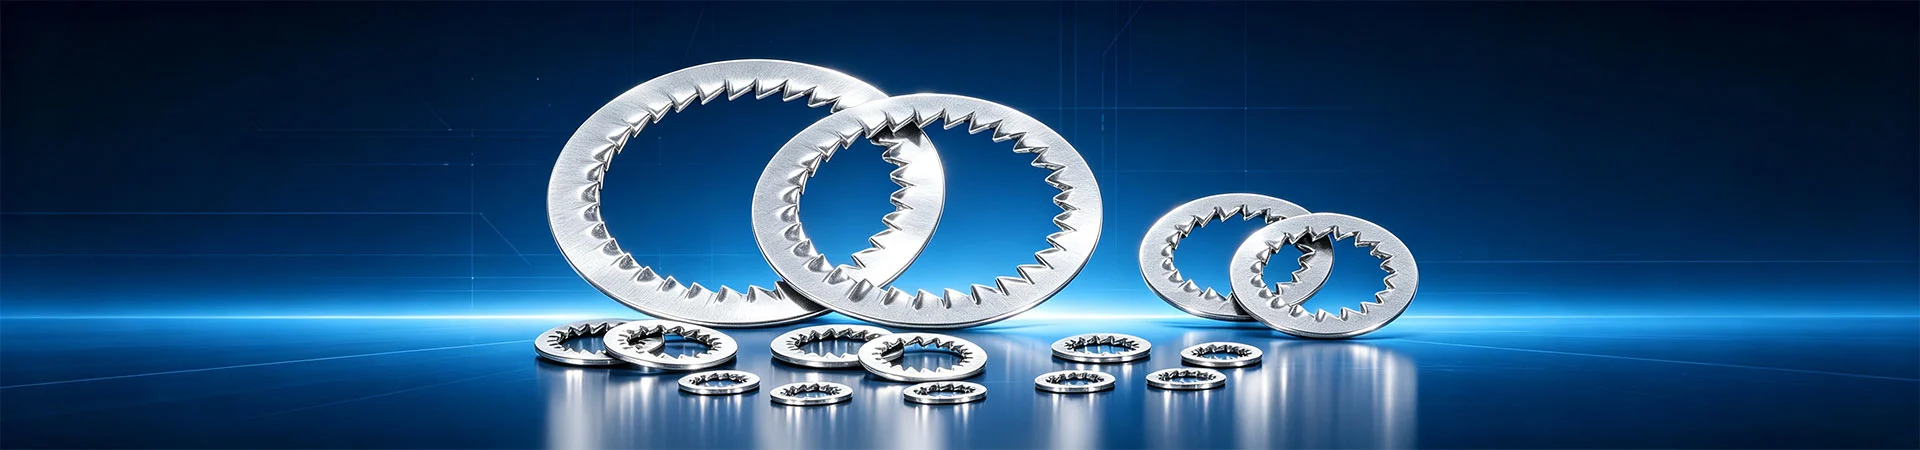
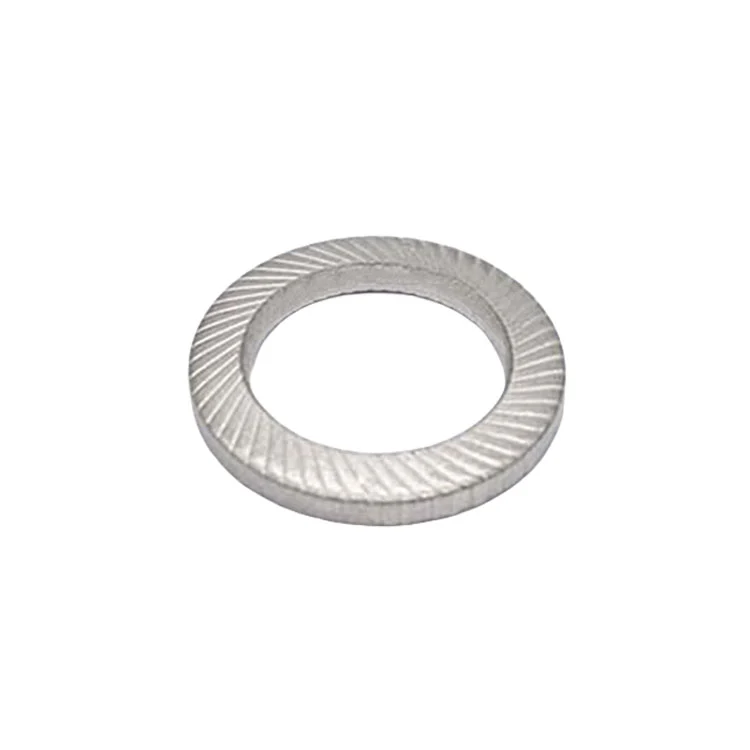
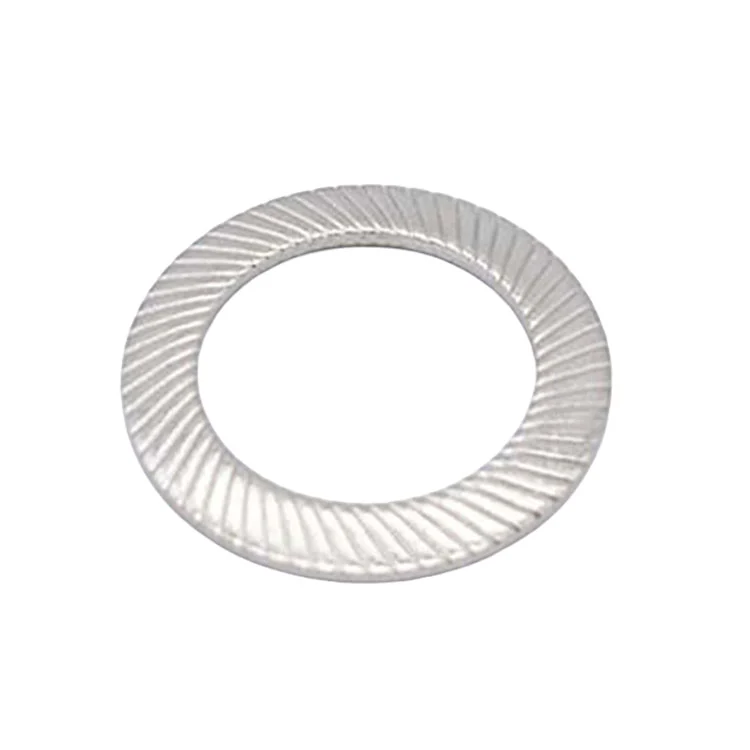
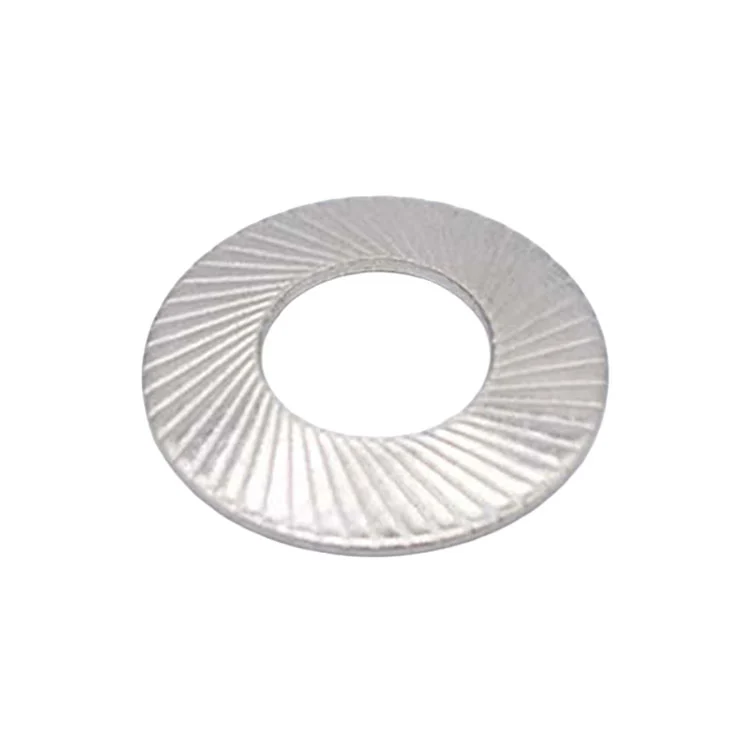
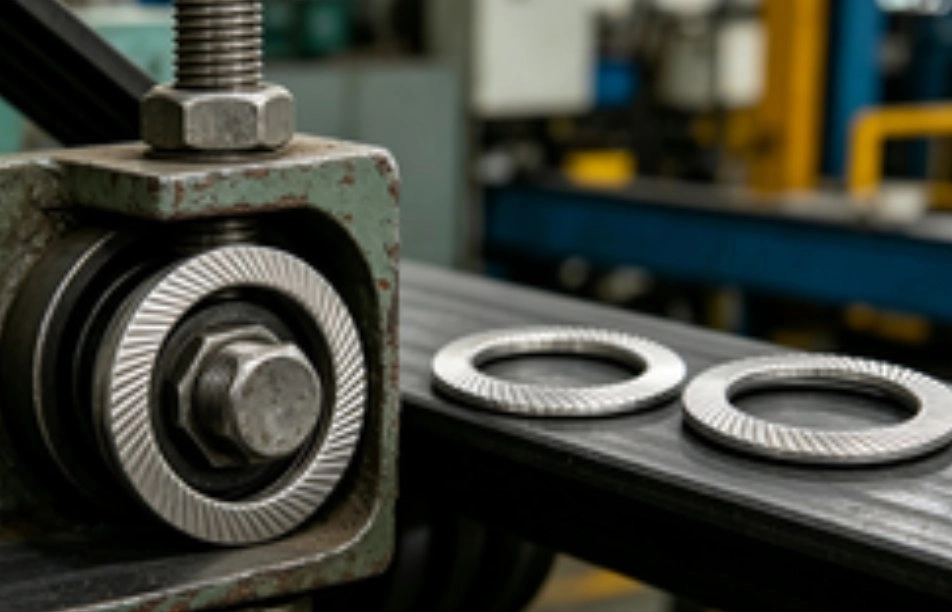
Podkładki zabezpieczające (DIN 9250), zwane także stożkowymi podkładkami ząbkowanymi, stanowią część jednoczęściową: płaską podkładkę formuje się w jednej operacji prasowania w kształt płytkiego stożka (wklęsłego) i otrzymuje promieniowe ząbki w otworze lub na zewnętrznej krawędzi. Zhenhua wspiera tę ofertę własnymi narzędziami i30–400 tnaciśnięcie podIATF 16949zaopatrujący łańcuchy samochodowe Tier-2/Tier-3 oraz programy eksportowe na całym świecie.
Podkładki zabezpieczające (DIN 9250), zwane także stożkowymi podkładkami ząbkowanymi, są częścią jednoczęściową: płaska podkładka jest formowana w jednej operacji prasowania w kształt płytkiego stożka (wklęsłego) i ma promieniowe ząbki w otworze lub na zewnętrznej krawędzi.
Pozycjonowanie jest precyzyjne: zapewnia zarówno zabezpieczenie przed obrotem podkładki zębatej, jak i trwałe napięcie wstępne podkładki sprężystej, a jednocześnie jest znacznie prostsze i tańsze niż para podkładki klinowej (DIN 25201) i nie wymaga orientacji podczas montażu. Dzięki temu doskonale nadaje się do linii montażowych o dużej objętości, małych gwintów, cienkich blach i bardziej miękkich materiałów.
Seria S / VS / L zgodnie z normą DIN 9250 jest tym, co kupujący musi wyróżnić:
| Szereg | Wysokość stożka (w przybliżeniu) | Charakter | Typowe zastosowanie |
|---|---|---|---|
| S | Niska (ok. 0,8-1,2 mm) | Mała zgodność osiowa, sztywniejsza | Sztywne połączenia, metal-metal, szczelna obudowa |
| VS | Średni | Równowaga zgodności i blokowania | Najbardziej ogólna seria; maszynowe i elektryczne |
| L | Wysoka (ok. 1,5-2,5 mm) | Długi elastyczny skok, silna kompensacja | Miękkie materiały, cienka blacha, duża różnica temperatur |
Ważny:Nigdy nie wolno mieszać S/VS/L. Stosowanie różnych wysokości stożka w jednym połączeniu powoduje nierównomierne napięcie wstępne na śrubach, nierówny rozkład obciążenia i możliwe przedwczesne uszkodzenie poszczególnych elementów złącznych.
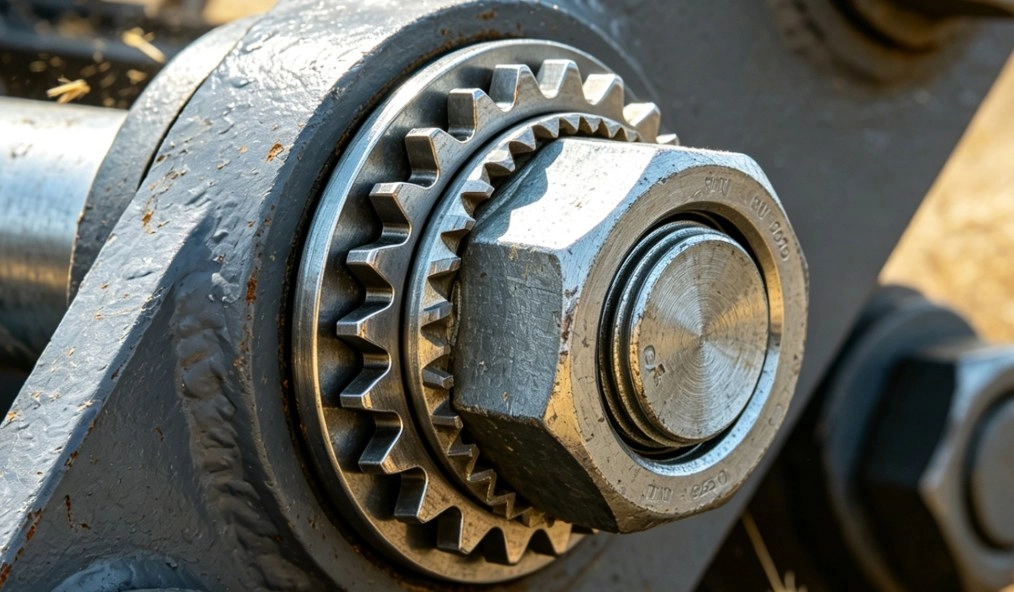
Podkładka zabezpieczająca blokuje się dwoma niezależnymi ścieżkami – i to właśnie odróżnia ją od innych podkładek:
Ścieżka pierwsza – gryzienie zębów.Promieniowe ząbki na otworze wciskają się w łeb śruby lub powierzchnię łożyska nakrętki oraz w współpracującą część podczas dokręcania, tworząc opór przeciwobrotowy. Funkcja ta dopasowuje się do podkładki zębatej i eliminuje stopień swobody obrotu.
Ścieżka druga - stożek magazynuje energię sprężystą.To jest prawdziwe rozróżnienie. Podkładka w stanie wolnym jest stożkowa; podczas dokręcania stożek ulega spłaszczeniu, wprawiając materiał w odkształcenie sprężyste i magazynując energię. Wszelkie późniejsze mikroosiadania spowodowane wibracjami lub zmianą wymiarów wynikającą z cykli termicznych są kompensowane, gdy stożek uwalnia zmagazynowaną energię, utrzymując napięcie śruby w efektywnym zakresie.
Dlaczego połączenie ma znaczenie.Płaska podkładka zębata (DIN 6797) po spłaszczeniu traci sprężynę, więc wszelkie mikroosiadania na złączu powodują bezpośrednie krwawienie wstępnego napięcia. Zwykła podkładka sprężysta (DIN 127) nie ma zębów, więc słabo wytrzymuje obrót. Podkładka zabezpieczająca zapobiega zarówno obrotowi, jak i utrzymaniu napięcia wstępnego, zapewniając dobrą równowagę pomiędzy kosztem sztuki a łatwością montażu.
W porównaniu do sparowanej podkładki klinowej.Podkładka klinowa blokuje się geometrycznie i ma najwyższy stopień blokowania, ale wymaga sparowania, jest wrażliwa na orientację i jest droższa. Podkładka zabezpieczająca jest jednoczęściowa, nie wymaga orientacji i jest tańsza, dzięki czemu nadaje się do montażu na dużą skalę. Ciężkie lub krytyczne dla bezpieczeństwa: wybierz klin. Ogólny obowiązek lub duża objętość: wybierz bezpieczeństwo. To jest nasze standardowe zalecenie.
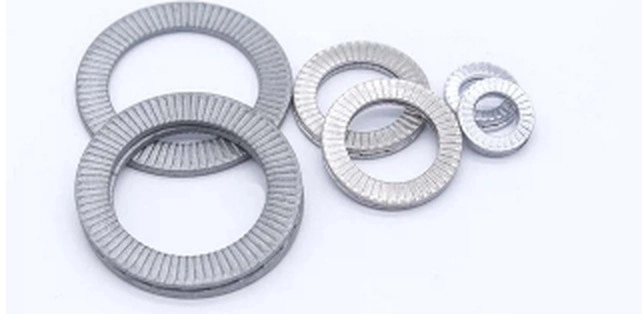
Układy ząbkowania:
| Typ ząbkowania | Opis | Typowe zastosowanie |
|---|---|---|
| Zęby wewnętrzne | Zęby w otworze, gryząc łeb śruby lub powierzchnię łożyska nakrętki | Najczęściej; śruby kołnierzowe i z łbem sześciokątnym |
| Zewnętrzne zęby | Zęby na zewnętrznej krawędzi, gryząc współpracującą część | Miękkie materiały; chroni obszar wokół gwintowanego otworu |
| Wewnętrzne + zewnętrzne | Zęby na obu krawędziach umożliwiają zgryz dwukierunkowy | Wysokie wibracje; maksymalne zabezpieczenie przed obrotem |
| Kombinacja uszczelniająca | Podkładka połączona z uszczelką gumową/EPDM | Blokowanie i uszczelnienie powierzchni czołowej |
Typowe rozmiary:w oparciu o gwint nominalny od M2,5 do M20, przy czym małe rozmiary (M3-M10) stanowią najgęstszy zakres zastosowań. ID, średnica zewnętrzna, grubość i wysokość stożka są zgodne z normą DIN 9250 lub rysunkiem klienta.
Rozmiary calowe i specjalne:Seria UNC/UNF, niestandardowe ID/OD (na przykład w celu dopasowania do czoła kołnierza) i powiększona średnica zewnętrzna (w celu rozciągnięcia powierzchni łożyska) mogą być zbudowane zgodnie z rysunkiem.
Lista kontrolna potwierdzenia zamówienia:(1) seria (S / VS / L); (2) rodzaj ząbkowania (wewnętrzny / zewnętrzny / oba); (3) czy ID wymaga dopasowania rozmiaru do tolerancji śruby; (4) obróbka powierzchniowa; (5) pojedyncza partia produkcyjna na zamówienie – spójność wysokości stożka zapewnia spójność wstępnego obciążenia.
*Wszystkie wymiary w milimetrach (mm)*
| ROZMIAR | d1 | d2 | s | h | Kg/1000szt | Do śrub o | ||
|---|---|---|---|---|---|---|---|---|
| min | maks | mm | cal | |||||
| S 1,6 | 1.7 | 3.2 | 0.35 | 0.38 | 0.60 | 0.013 | 1.6 | — |
| S2 | 2.2 | 4 | 0.35 | 0.39 | 0.60 | 0.021 | 2 | — |
| S 2,5 | 2.7 | 4.8 | 0.45 | 0.49 | 0.90 | 0.039 | 2.5 | — |
| S 3 | 3.2 | 5.5 | 0.45 | 0.51 | 0.90 | 0.049 | 3 | 3/8" |
| S 3,5 | 3.7 | 6 | 0.45 | 0.52 | 0.90 | 0.055 | 3.5 | — |
| S 4 | 4.3 | 7 | 0.5 | 0.59 | 1.00 | 0.085 | 4 | 5/32" |
Podkładki zabezpieczające wymagają zarówno elastyczności, jak i hartowności: stożek musi odskoczyć po spłaszczeniu, a zęby muszą być wystarczająco twarde, aby można je było ugryźć.
Uwagi dotyczące obróbki powierzchni:
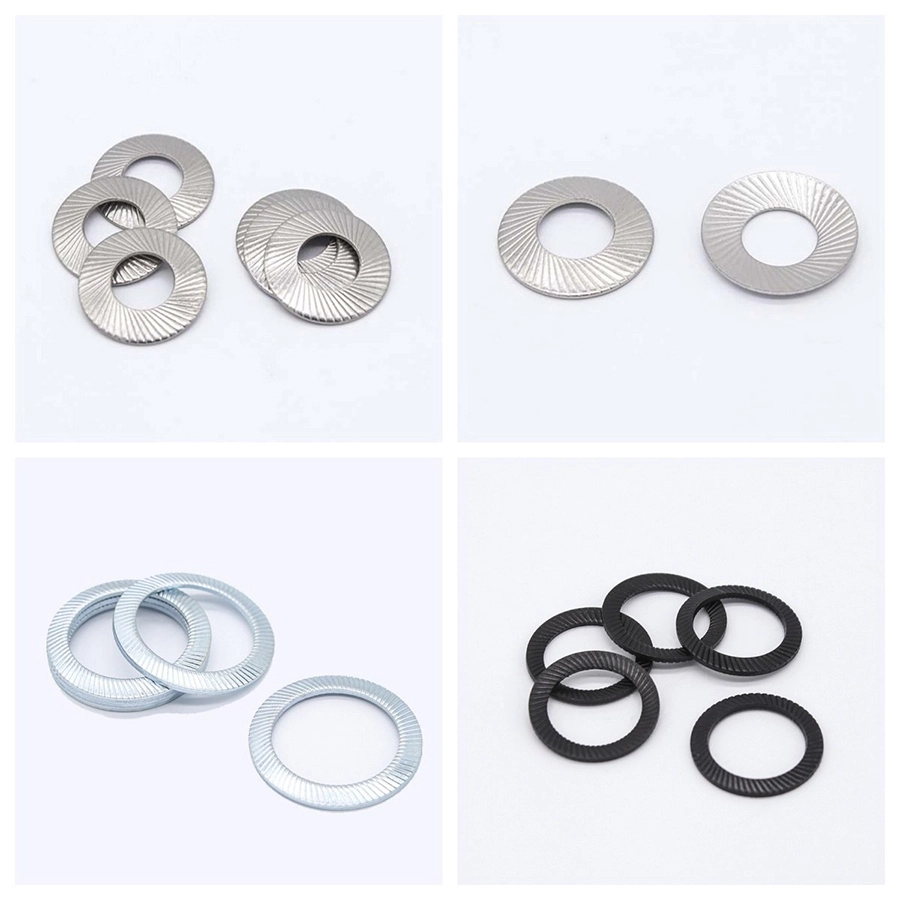
- Dacromet / płatek cynkowo-aluminiowy: najlepsza ochrona przed korozją bez ryzyka kruchości wodorowej - preferowana powłoka dla hartowanych podkładek zabezpieczających. Cienka warstwa (6-10 µm) nie zmniejsza znacząco zgryzu zębów.
- Czarny tlenek/fosforan: najcieńsza warstwa (1-3 um) i najmniejszy wpływ na geometrię zęba; umiarkowana odporność na korozję, odpowiednia do stosowania w pomieszczeniach zamkniętych lub w obecności oleju.
- Cynkowanie: niski koszt, dobry wygląd, ale części hartowane muszą zostać pozbawione kruchości. Podkładki zabezpieczające są poddawane długotrwałym naprężeniom rozciągającym, dlatego opóźnione pękanie na skutek kruchości wodorowej stanowi realne ryzyko – dlatego nalegamy na usunięcie kruchości w przypadku części hartowanych.
- Nie zaleca się cynkowania ogniowego: gruba warstwa cynku wypełnia doliny ząbków, zmniejszając głębokość wgryzu i znacznie osłabiając skuteczność blokowania.
Na czym skupia się nasza kontrola:
- Wysokość szyszki i jej konsystencja- najważniejszy wymiar w tej części. Ustawia sprężysty skok i siłę sprężynowania, a duży rozrzut w partii bezpośrednio powoduje niespójne zainstalowane napięcie wstępne. Próbkujemy wysokość szyszki partiami po partii i rejestrujemy rozkład.
- Integralność ząbkowania- stała wysokość zębów, brak odprysków i zadziorów; brakujący ząb powoduje powstanie martwego pola w zgryzie.
- Twardość- musi spełniać zarówno wymogi „zęby mogą ugryźć”, jak i „stożek może odskoczyć”; zbyt twarde powoduje kruchość, zbyt miękkie spłaszcza zęby.
- Bez wstępnego spłaszczania- gotowe części muszą pozostać stożkowe. Jeśli zostaną spłaszczone podczas pakowania lub transportu (na przykład przez ułożony ciężar), elastyczność już się wyczerpała i po montażu nie odskoczą.
Typowe tryby awarii:
- Spłaszczony, bez sprężynowania- zwykle materiał zbyt twardy, kruchy po obróbce cieplnej lub części zgniecione w transporcie.
- Zęby się zapadły- niewystarczająca twardość lub moment dokręcania znacznie przekraczający wartość projektową.
- Niespójne obciążenie wstępne- szeroki rozrzut wysokości stożków w partii lub mieszanie S/VS/L na linii.
- Opóźnione złamanie- części hartowane, platerowane bez utraty kruchości, ulegające uszkodzeniu w ciągu godzin lub dni po montażu pod długotrwałym obciążeniem rozciągającym. Jest to najbardziej niebezpieczna i najłatwiejsza do przeoczenia awaria.
Kontrola jakości procesu – sześć bramek
Weryfikacja materiału przychodzącego:każda cewka jest sprawdzana na analizatorze elementów pod kątem składu, z potwierdzeniem grubości, specyfikacji i dokumentów partii; klienci mogą prześledzić dowolny numer partii.
Kontrola pierwszego artykułu:kluczowe wymiary, geometria zęba/zacisku i wygląd są sprawdzane po każdej konfiguracji przed wypuszczeniem do ciągłej produkcji.
Patrol w trakcie procesu:kontrole wymiany pojemników i obchód patrolowy co 2-3 godziny; wszelkie nieprawidłowości zatrzymują prasę i poddają kwarantannie bieżącą i poprzednie partie.
Ponowna weryfikacja po zabiegu:obróbka cieplna i obróbka powierzchniowa – w tym prace zlecone na zewnątrz i powrót do zakładu – są ponownie sprawdzane partiami po partii pod kątem twardości, budowy powłoki i wyglądu.
Przeglądanie gotowych części:kontrola wizyjna plus 100% ręczne szybkie sortowanie według potrzeb, skupiające się na defektach kosmetycznych i częściach mieszanych.
Identyfikowalność partii:numery partii/zamówień klienta są powiązane z partiami surowca i produkcji; rekordy jakości są dostarczane wraz z towarami.
Logika wyboru:najpierw ustal rozmiar gwintu, a następnie wybierz serię ze sztywności połączenia - sztywne połączenia metal-metal to S lub VS; cienkie blachy, miękkie materiały lub połączenia ze znaczną różnicą temperatur przyjmują L (długi skok sprężysty, silna kompensacja). W przypadku dużych wibracji należy określić układ ząbków wewnętrznych i zewnętrznych, aby zapewnić maksymalne zabezpieczenie przed obrotem.
Uwagi dotyczące instalacji:
- Orientacja:na podkładce z zębami wewnętrznymi powierzchnia ząbkowana przechodzi w stronę łba śruby lub powierzchni łożyskowej nakrętki; na podkładce z zębami zewnętrznymi idzie w stronę współpracującej części. Odwrócenie osłabia zgryz.
- Moment obrotowy:musi wystarczyć do spłaszczenia stożka – jest to część założeń projektowych. Zbyt małe dokręcenie powoduje, że stożek jest niespłaszczony, nie ustala się elastyczność, a skuteczność blokowania gwałtownie spada.
- Tylko pojedyncza sztuka:podkładka zabezpieczająca jest przeznaczona do stosowania samodzielnie. Nigdy nie należy układać go w stos z innym typem podkładki, gdyż mogłoby to spowodować przerwanie kontaktu stożka z powierzchnią czołową.
- Możliwość ponownego użycia:podkładki zabezpieczające nie są przeznaczone do ponownego użycia. Po usunięciu stożek mógł trwale stwardnieć i utracić sprężynowanie, a istniejące ślady ugryzień zmniejszają przyczepność przy drugim montażu. Jest to jasny podział pracy w porównaniu z podkładką klinową wielokrotnego użytku.
- Powierzchnia współpracująca:unikać twardej warstwy utwardzanej powierzchniowo; powierzchnia powinna być czysta, bez grubego nalotu, w przeciwnym razie zęby nie będą mogły gryźć.
Pytania te pochodzą z rzeczywistych zapytań zagranicznych, uporządkowanych według częstotliwości. Jeśli Twoje zgłoszenie nie jest uwzględnione, prześlij nam bezpośrednio rysunek lub szczegóły aplikacji.
Kluczową różnicą jest stożek. DIN 6797 jest płaski: zęby są odporne na obrót, ale nie są elastyczne. Podkładka zabezpieczająca (DIN 9250) ma kształt stożkowy, więc dokręcanie gromadzi energię w stożku, która w sposób ciągły kompensuje utratę napięcia wstępnego. W skrócie: podkładka zębata jest odporna na obrót; podkładka zabezpieczająca jest odporna na obrót i utrzymuje napięcie wstępne.
Przez sztywność stawu. Sztywne połączenia metal-metal to S (niski stożek) lub VS (średni stożek). Cienkie blachy, miękkie materiały lub połączenia ze znaczną różnicą temperatur przyjmują L (wysoki stożek, długi skok sprężysty). VS jest zwykle domyślnym ustawieniem dla ogólnych prac maszynowych i elektrycznych.
Nie. Różne wysokości stożka oznaczają różny skok sprężystości; zmieszanie ich w jednym połączeniu powoduje niespójne napięcie wstępne na śrubach i nierówny rozkład obciążenia. Wysyłamy z jednej partii produkcyjnej, aby klienci tego uniknęli.
Niezalecane. Stożek jest spłaszczony przy pierwszym montażu, a po demontażu może trwale zestalić się, zmniejszając sprężynowanie; istniejące ślady ugryzień również osłabiają przyczepność przy drugiej instalacji. W przypadku wielokrotnego otwierania złącza zalecamy zamiast tego podkładkę klinową wielokrotnego użytku (DIN 25201).
Ponieważ wysokość stożka bezpośrednio określa skok sprężysty i siłę sprężynowania. Duży rozrzut w partii powoduje wyraźnie różne napięcie wstępne w zależności od śruby, co pod wpływem wibracji objawia się najpierw poluzowaniem poszczególnych śrub. Próbujemy wysokość szyszek partiami i prowadzimy rejestry dystrybucji.
To prawda. Im grubszy film, tym płytsze zgryz. Polecamy Dacromet (dobra odporność na korozję, brak kruchości wodorowej, cienka warstwa) lub czarny tlenek/fosforan (najcieńsza powłoka), nie zalecamy cynkowania ogniowego. Jeżeli wymagane jest cynkowanie, części hartowane muszą zostać pozbawione kruchości, aby uniknąć opóźnionego pękania.
Większość standardowych rozmiarów jest akceptowana od 10 000 sztuk, z mniejszymi wartościami minimalnymi w przypadku małych rozmiarów wielkoseryjnych. Niestandardowe ząbkowanie, wysokość stożka lub materiały wymagają przeglądu narzędzi i objętości. Czas realizacji potwierdzany jest zgodnie z harmonogramem podanym w zamówieniu.
Tak. Nasz wewnętrzny zespół narzędziowy może wyprodukować niestandardowy identyfikator, średnicę zewnętrzną, grubość, liczbę zębów, kształt zęba i wysokość stożka do rysunku, a my możemy pracować wstecz od wymaganego napięcia wstępnego do odpowiedniej wysokości stożka i twardości materiału. Zwykle potwierdzamy rysunek DFM przed wycięciem matrycy.
Podkładka zabezpieczająca wygląda jak część towarowa, ale przy montażu masowym o wyniku montażu decyduje spójność wysokości stożka i stabilność partii. Składając zapytanie o wycenę, należy podać: rozmiar gwintu, wymaganą serię (S/VS/L), wymagania dotyczące ząbkowania, materiał i grubość części współpracującej oraz wymagany moment obrotowy montażu.
Notatka kontaktowa:Możliwość wyceny standardowych serii S/VS/L oraz rozmiarów niestandardowych; Raporty z kontroli geometrii zęba i wysokości stożka są dostępne na żądanie. Cena i czas realizacji uzależnione są od ostatecznego potwierdzenia sprzedaży.
Te trzy dane wejściowe wystarczą nam, aby potwierdzić pokrycie matrycy, materiał, wykończenie i dostawę.Niestandardowe podkładki zabezpieczające przechodzą od rysunku do prototypu przy użyciu wewnętrznych matryc.
✅ Zdobądź bezpłatną próbkę!! Skontaktuj się z nami już dziś
✅Skontaktujemy się z Tobą w ciągu 24 godzin