Podkładki
Ząbkowane podkładki zabezpieczające DIN 9250S

Ząbkowane podkładki zabezpieczające DIN 9250S

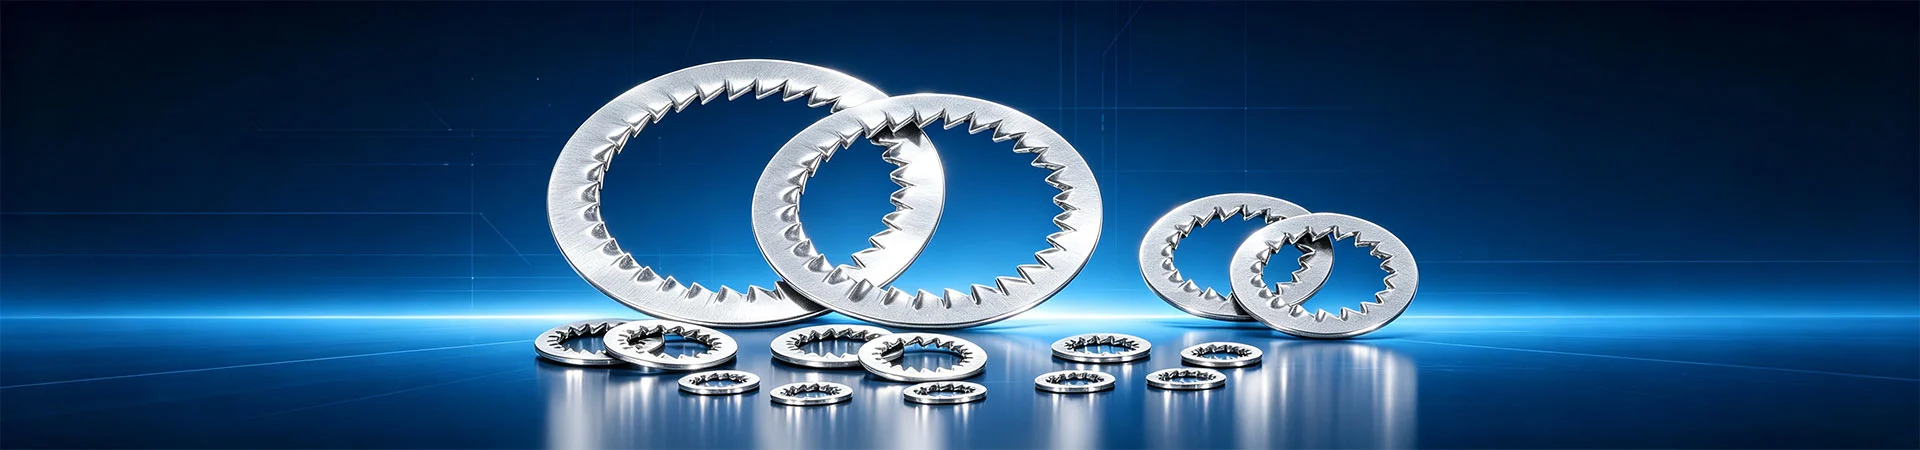
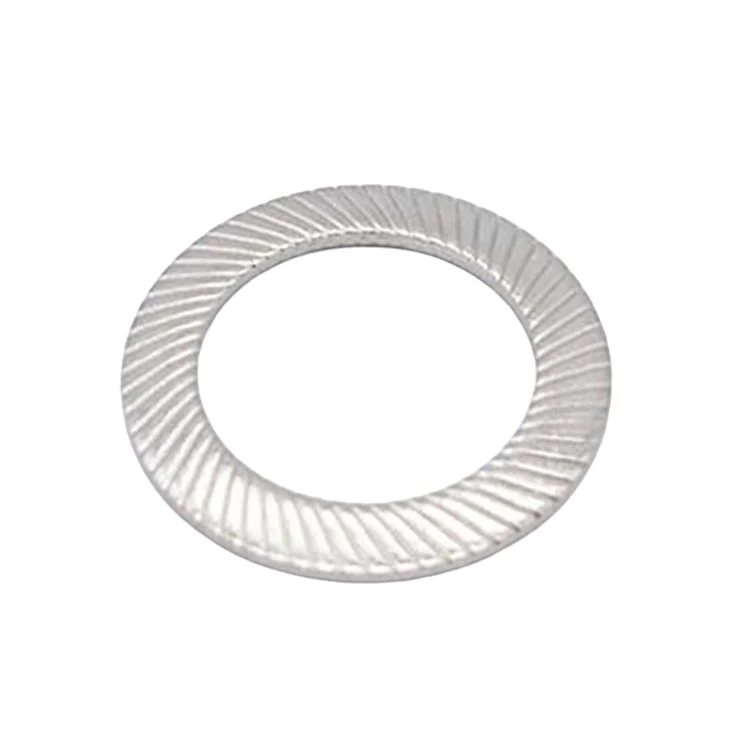
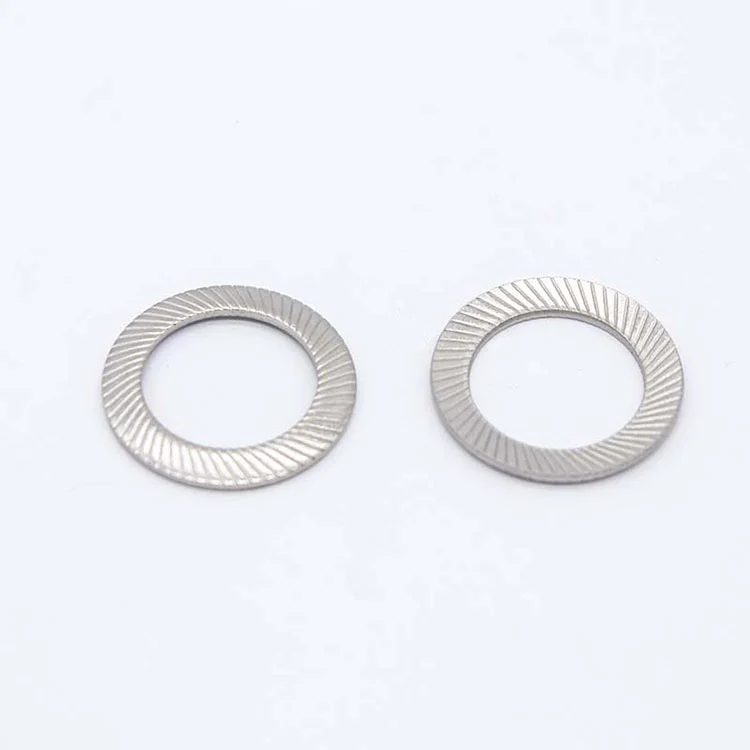
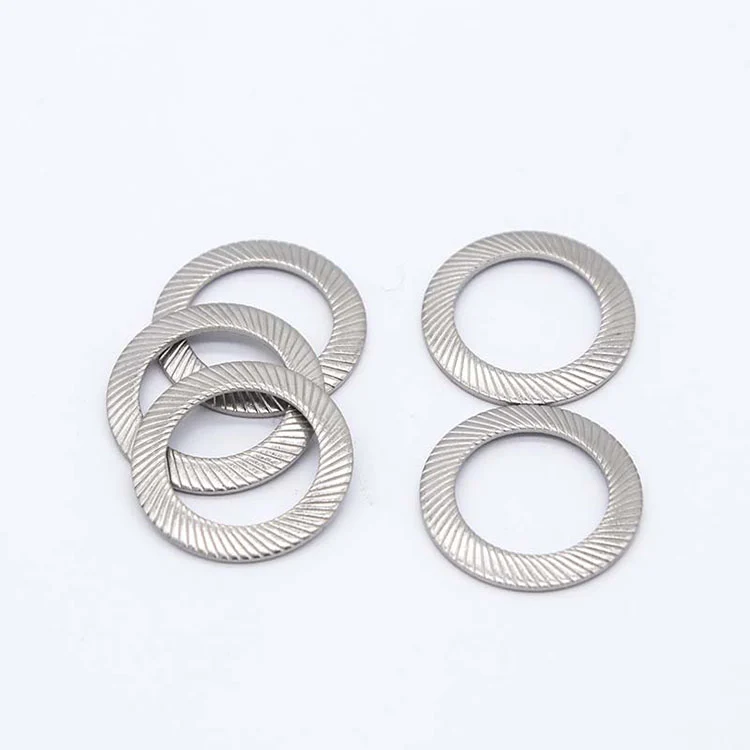
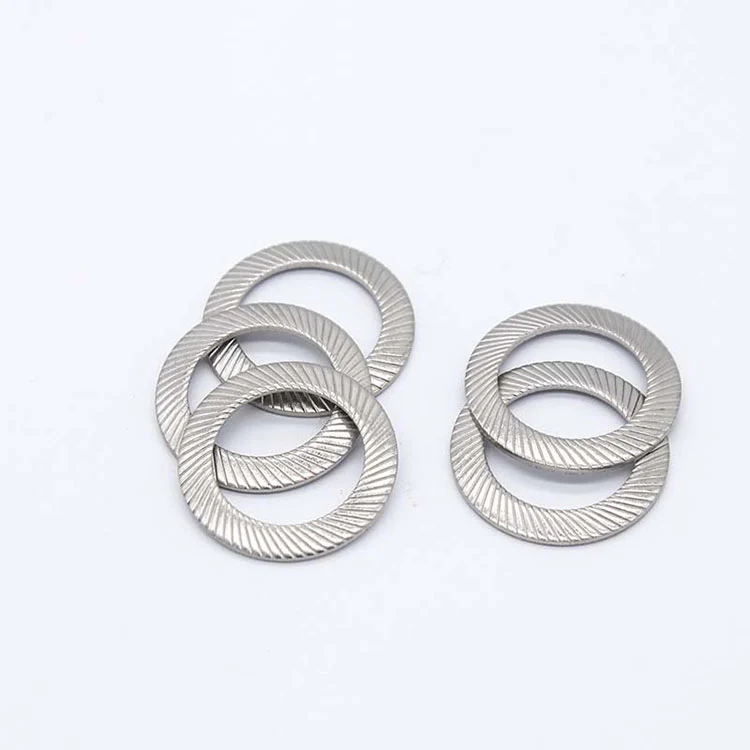
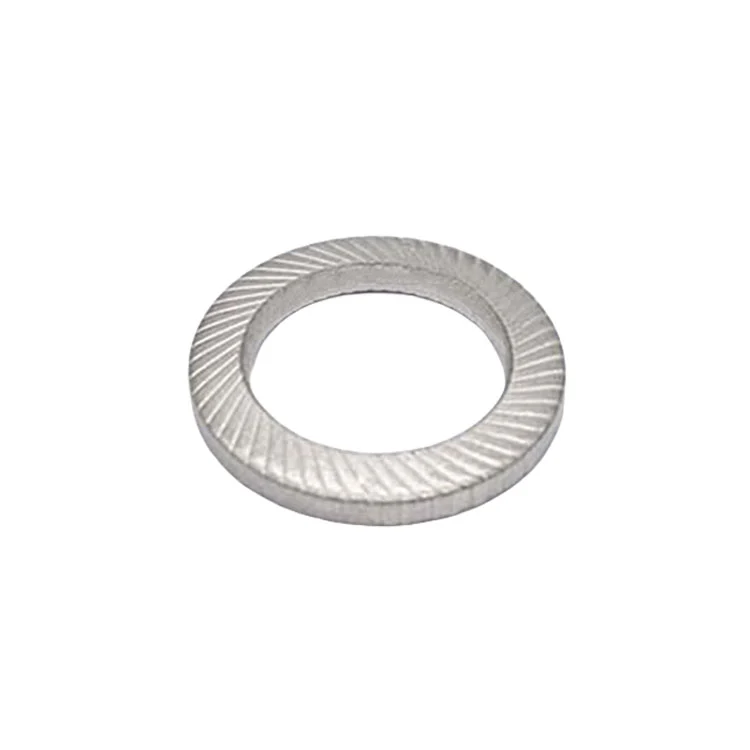
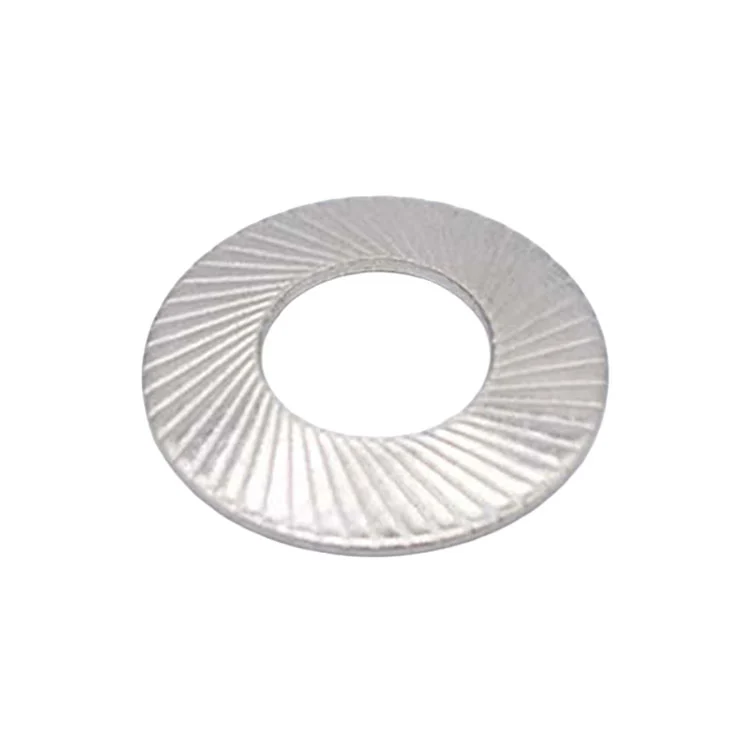
Podkładki ząbkowane DIN 9250S są standardową wersją serii podkładek ząbkowanych DIN 9250. W każdym zestawie zastosowano stożkowy korpus sprężyny talerzowej z promieniowymi ząbkami po obu stronach. Podczas dokręcania powierzchnie zębate łączą się z łbem śruby lub nakrętką i powierzchnią współpracującą, a kształt dysku zapewnia elastyczną siłę sprężyny w złączu.

AISI 304 (A2) AISI 316 (A4) 65Mn

Wstępne napięcie sprężyny talerzowej + obustronne zgryz | Obciążenia standardowe i zespoły kompaktowe | OEM/ODM

Od 1993 r

Producent części do tłoczenia

12 000 m²

Posiadana fabryka

12 000 t/rok

Wydajność tłoczenia · 120 pras do 450 T

24 godz

Odpowiedź na cytat

Przegląd produktu

Typ S został zaprojektowany z myślą o zwartości i konwencjonalnych wymaganiach dotyczących połączeń. Jego cieńszy przekrój sprawia, że ​​nadaje się do stosowania tam, gdzie przestrzeń montażowa jest ograniczona, w połączeniu wykorzystywane są stosunkowo cienkie płyty lub montaż wymaga mniejszego profilu podkładki.

W przeciwieństwie do konwencjonalnych płaskich podkładek ząbkowanych, DIN 9250S łączy działanie sprężyny talerzowej z dwustronnym zazębieniem zębów, zapewniając zarówno utrzymanie napięcia wstępnego, jak i mechaniczną odporność na poluzowanie obrotowe.

Ningbo Yinzhou Zhenhua Stamping Parts Co., Ltd. produkuje podkładki zabezpieczające ząbkowane podkładki tarczowe DIN 9250S ze stali AISI 304, AISI 316 i 65Mn, w standardowych i niestandardowych rozmiarach dostępnych zgodnie ze specyfikacjami wymiarowymi firmy, rysunkami klientów lub próbkami.

Tabela rozmiarów (obszar zastrzeżony)

Podkładki zabezpieczające DIN9250 typ „S”
DIN 9250S Serrated Disc Lock Washers

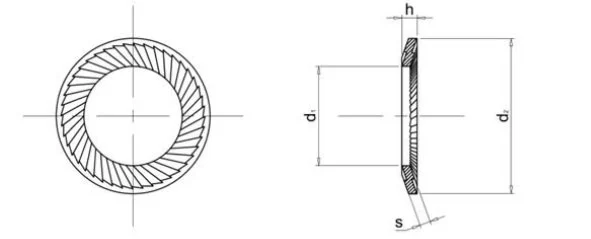
*Wszystkie wymiary w milimetrach (mm)*

Model
S1.6
S2
S2.5
S3
S3.5
S4
S5
S6
S6.35
S7
S8
S10
S11.1
S12
S12.7
S14
S16
S18
S19
S20
S22
S24
S25.4
S27
S30
S33
S36
d1 d2 s godz. min h maks kg/1000 Gwint (mm) Gwint (cale)
1.7 3.2 0.35 0.38 0.6 0.013 1.6 —
2.2 4. 0.35 0.39 0.6 0.021 2. —
2.7 4.8 0.45 0.49 0.9 0.039 2.5 —
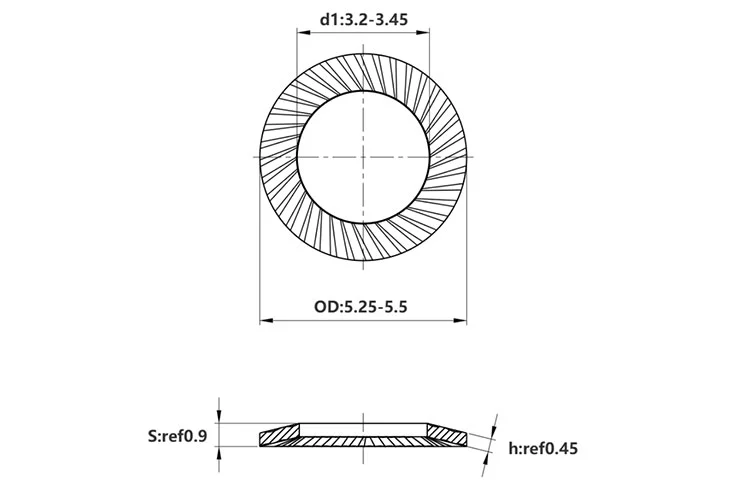
3.2 5.5 0.45 0.51 0.9 0.049 3. 3/8"
3.7 6. 0.45 0.52 0.9 0.055 3.5 —
4.3 7. 0.5 0.59 1. 0.085 4. 5/32"
5.3 9. 0.6 0.73 1.1 0.167 5. 3/16"
6.4 10. 0.7 0.82 1.2 0.2 6. —
6.7 9.5 0.7 0.79 1.2 0.15 6.35 1/4"
7.4 12. 0.7 0.89 1.3 0.355 7. —
8.4 13. 0.8 0.98 1.4 0.392 8. 5/16"
10.5 16. 1. 1.21 1.6 0.75 10. 3/8"
11.6 15.9 1. 1.18 1.6 0.595 11.1 7/16"
13. 18. 1.1 1.31 1.7 0.879 12. —
13.7 19. 1.1 1.33 1.8 0.976 12.7 1/2"
15. 22. 1.2 1.52 2. 1.641 14. 9/16"
17. 24. 1.3 1.63 2.1 1.984 16. 5/8"
19. 27. 1.5 1.85 2.3 2.97 18. —
20. 30. 1.5 1.98 2.5 4.1 19. 3/4"
21. 30. 1.5 1.94 2.5 3.742 20. —
23. 33. 1.5 2.08 2.7 4.507 22. 7/8"
25.6 36. 1.8 2.32 2.9 5.91 24. —
27. 38. 2. 2.52 3.1 7.449 25.4 1"
28.6 39. 2. 2.52 3.1 7.369 27. —
31.6 45. 2. 2.78 3.6 10.78 30. 1 1/8"
34.6 50. 2.5 3.26 4. 18. 33. 1 1/4"
38. 54. 2.5 3.38 4.2 21.28 36. 1 3/8"

Dlaczego warto wybrać typ standardowy DIN 9250S?

Główną zaletą typu S nie jest po prostu większa siła blokowania. Jest to równowaga pomiędzy funkcją blokowania, działaniem sprężyny i przestrzenią montażową.

W przypadku konwencjonalnych połączeń śrubowych nie zawsze jest konieczna cięższa podkładka. DIN 9250S zapewnia tę samą podstawową zasadę blokowania dwustronnie ząbkowanej tarczy, co inne typy DIN 9250, ale ma bardziej zwartą sekcję.
Dlatego warto rozważyć tę opcję, gdy:

  • Złącze ma ograniczony luz podkładki.
  • Zmontowane elementy są stosunkowo cienkie.
  • Preferowany jest kompaktowy stos mocujący.
  • Złącze działa pod wpływem konwencjonalnych wibracji lub obciążenia dynamicznego.
  • Zastosowanie nie wymaga wzmocnionej sekcji typu VS lub L.

Dlaczego warto współpracować z Ningbo Yinzhou Zhenhua

  • Ningbo Yinzhou Zhenhua zajmuje się tłoczeniem, progresywną produkcją matryc i obróbką skrawaniem we własnym zakresie. Projektowanie i konserwacja oprzyrządowania są również zarządzane wewnętrznie, co pozwala kontrolować warunki produkcji i zapisy procesów na każdym etapie.
  • W przypadku części niestandardowych produkcję można rozpocząć od rysunku klienta, próbki lub określonych wymagań. Materiał, wymiary, wykończenie powierzchni i opakowanie można dostosować do zastosowania, stosując ten sam proces od zatwierdzenia próbki do ponownej produkcji.
  • Nasz system zarządzania jakością IATF 16949 wspiera kontrolę procesu i spójność partii w trakcie całej produkcji. Dokumentacja kontroli i produkcji zapewnia identyfikowalność kluczowych etapów produkcji.
  • Zespoły inżynieryjne i produkcyjne współpracują bezpośrednio z klientami w zakresie wyboru części, pobierania próbek i wymagań produkcyjnych. Dzięki temu szczegóły techniczne są jasne i unika się niepotrzebnej komunikacji za pośrednictwem wielu pośredników.
DIN 9250S Serrated Disc Lock Washers

Jak działa dwustronny projekt zęba

W normie DIN 9250S zastosowano dwa elementy funkcjonalne:

Promieniowe ząbki zapewniają mechaniczne połączenie z elementem mocującym i współpracującą powierzchnią.

Stożkowy dysk zapewnia elastyczne działanie sprężyny, gdy para jest ściskana podczas dokręcania.

Po prawidłowym zamontowaniu obie powierzchnie zębate znajdują się pomiędzy łbem śruby lub nakrętką a obrabianym przedmiotem. Zęby łączą się z powierzchniami stykowymi, a geometria tarczy zapewnia powrót sprężystości stawu.

Wynik różni się od konwencjonalnej płaskiej podkładki ząbkowanej, ponieważ mechanizm blokujący opiera się na połączeniu zazębienia zębów i zachowania sprężyny talerzowej.

DIN 9250S kontra DIN 9250VS i DIN 9250L

Seria DIN 9250 powinna być wybierana w zależności od złącza, a nie po prostu wybierać najgrubszy dostępny typ.

Typ
DIN9250S
DIN 9250VS
DIN9250L
Główna cecha Typowe rozważania dotyczące wyboru
Standardowa, kompaktowa sekcja Konwencjonalne obciążenia, ograniczona przestrzeń, cienkie zespoły
Wzmocniona sekcja i większy powrót elastyczności Wyższe utrzymanie napięcia wstępnego i wymagające wibracje
Sekcja o dużej wytrzymałości Połączenia śrubowe o większym obciążeniu i dużej wytrzymałości

S to kompaktowa opcja standardowa. Jeśli połączenie wymaga większego powrotu sprężystości lub wzmocnienia, rozważ VS. W przypadku połączeń o większym obciążeniu, L może być bardziej odpowiednie.
Opcje materiałowe

  • AISI 304 (A2): stal nierdzewna ogólnego przeznaczenia o zrównoważonej odporności na korozję, przeznaczona do urządzeń przemysłowych, konstrukcji zewnętrznych i konwencjonalnych maszyn.
  • AISI 316 (A4): stal nierdzewna zawierająca molibden o zwiększonej odporności na chlorki i kwasy, przeznaczona do środowisk morskich, chemicznych i często narażonych na zmywanie.
  • 65Mn: gatunek stali sprężynowej o dobrej elastyczności i odporności na zmęczenie, przeznaczony do połączeń poddawanych większym obciążeniom i powtarzającym się wibracjom.

Obróbka powierzchni

  • Zwykły: zachowuje naturalną srebrną powierzchnię stali nierdzewnej i metaliczny wygląd.
  • Polerowane: wyższe wykończenie powierzchni do zastosowań, w których ważny jest wygląd.
  • Pasywowany: usuwa wolne od powierzchni żelazo i wzmacnia warstwę pasywną w celu poprawy odporności na korozję.
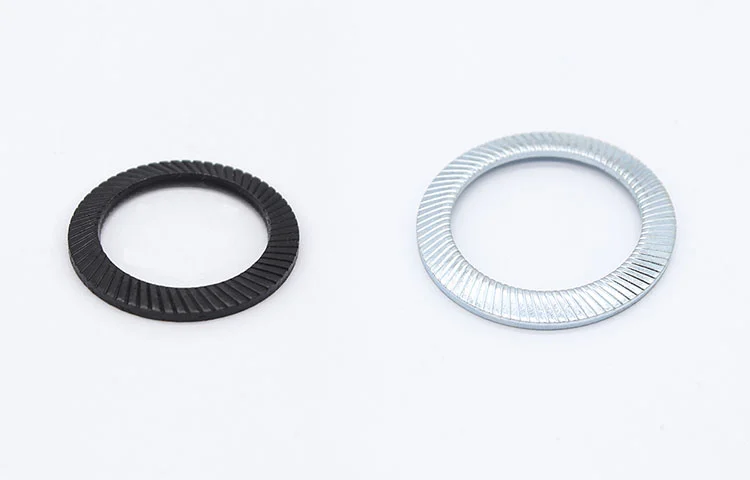
  • Trójwartościowy niebiesko-biały cynk: przyjazne dla środowiska cynkowanie o jasnym niebiesko-białym wyglądzie dla ogólnej ochrony przed korozją.
  • Czarny tlenek/fosforanowanie: matowa ciemna powierzchnia powszechnie stosowana wewnątrz maszyn lub tam, gdzie wymagany jest wygląd nieodblaskowy.
  • Eco Dacromet: niezawierająca chromu powłoka cynkowo-aluminiowa o dobrej odporności na korozję do stosowania na zewnątrz lub w wymagających środowiskach.
  • Specjalna obróbka powierzchni: niestandardowe wykończenia mogą być realizowane na zamówienie; proces i czas realizacji są potwierdzane na zapytanie.
DIN 9250S Serrated Disc Lock Washers

Uwagi dotyczące instalacji

Ząbkowane podkładki zabezpieczające DIN 9250S są dostarczane w parach. Powierzchnie zębate powinny być ustawione w stronę łba śruby lub nakrętki i powierzchni współpracującej.

Podczas instalacji

  • Upewnij się, że rozmiar podkładki pasuje do śruby i złącza.
  • Przyłóż obie powierzchnie zębate do powierzchni mocujących.
  • Dokręcić element mocujący zgodnie z podanym momentem montażowym.
  • Upewnij się, że powierzchnie stawów są odpowiednie do zazębienia zębów.
  • Nie zastępuj momentu obrotowego montażu bez uwzględnienia klasy śruby, tarcia i konstrukcji złącza.

Rzeczywisty moment dokręcania należy określić na podstawie całego systemu mocowania, a nie samej podkładki.

Produkcja OEM/ODM DIN 9250S

Ningbo Yinzhou Zhenhua Stamping Parts Co., Ltd. produkuje elementy mocujące poprzez tłoczenie, obróbkę i powiązane procesy obróbki, korzystając z wewnętrznego rozwoju narzędzi i wsparcia produkcyjnego.

W przypadku projektów DIN 9250S klienci mogą określić

  • Wymiary podkładki
  • Stopień materiału
  • Obróbka powierzchni
  • Wymagania dotyczące opakowań
  • Specjalne tolerancje
  • Wymiary niestandardowe
  • Rysunki lub próbki referencyjne

Personel inżynieryjny może wspierać przejście od zatwierdzenia próbki do produkcji seryjnej, podczas gdy procesy produkcyjne i kontrolne są kontrolowane w ramach firmowego systemu zarządzania jakością.

Często zadawane pytania

P1 Jaka jest różnica pomiędzy typem DIN 9250S i DIN 9250L (do dużych obciążeń)?

A Ta podkładka zabezpieczająca DIN 9250S to standardowy dwustronny ząbkowany dysk o cieńszym przekroju i zwartym profilu do konwencjonalnych obciążeń, cienkich płyt i miękkich podłoży; DIN 9250L to wersja do dużych obciążeń, o grubszym przekroju i większej nośności. Obydwa mają tę samą zasadę dwustronnego mocowania krążka ząbkowanego, więc wybór zależy głównie od obciążenia złącza, przestrzeni i podłoża.

P2 Czym różni się norma DIN 9250S od norm DIN 6797 i DIN 6798?

DIN 6797 (ząbkowanie wewnętrzne) i DIN 6798 (ząbkowanie zewnętrzne) to płaskie, jednostronne podkładki ząbkowane, które opierają się głównie na tarciu krawędzi ząbkowanej o współpracującą powierzchnię. W DIN 9250S zastosowano stożkową tarczę z promieniowymi zębami po obu stronach: podczas dokręcania zęby wbijają się w łącznik i obrabiany przedmiot, podczas gdy sprężyna talerzowa utrzymuje napięcie wstępne, co zapewnia większą odporność na wibracje i większą nośność.

P3 Jakie są wymagania instalacyjne?

A Powierzchnie zębate muszą być skierowane odpowiednio do łba/nakrętki śruby i przedmiotu obrabianego; dokręcić zalecanym momentem, tak aby zęby wgryzły się w obie powierzchnie i utworzyły mechaniczną blokadę. Nie są potrzebne żadne dodatkowe elementy blokujące. Moment obrotowy zależy od gatunku śruby i łączonych elementów.

P4 Jakie materiały i metody obróbki powierzchni są dostępne?

A Opcje standardowe to AISI 304 (A2), AISI 316 (A4) i 65Mn. Obróbka powierzchni obejmuje gładki, polerowany, pasywowany, trójwartościowy niebiesko-biały cynk, czarny tlenek/fosforanowanie, ekologiczny Dacromet i specjalne wykończenia na życzenie; potwierdź szczegóły w zapytaniu.

P5 Jaki jest czas realizacji?

Standardowe rozmiary AISI 304 są zazwyczaj przechowywane w magazynie i można je traktować priorytetowo; inne materiały lub rozmiary niestandardowe, realizujemy w terminie ok. 15–30 dni, co potwierdzamy na zapytanie.

Wybór produktu w skrócie

  • Wybierz DIN 9250S, gdy priorytetem są kompaktowość i konwencjonalne wymagania dotyczące połączeń.
  • Aby uzyskać wzmocnione utrzymanie napięcia wstępnego, porównaj DIN 9250VS.
  • W przypadku zastosowań związanych z mocowaniem przy większym obciążeniu porównaj normę DIN 9250L.

Poproś o wycenę

wyślij swój rozmiar, ilość i rysunek podkładek stożkowych, a my odpowiemy po potwierdzeniu specyfikacji i czasu realizacji.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie. Polityka prywatności
Odrzucić Przyjąć