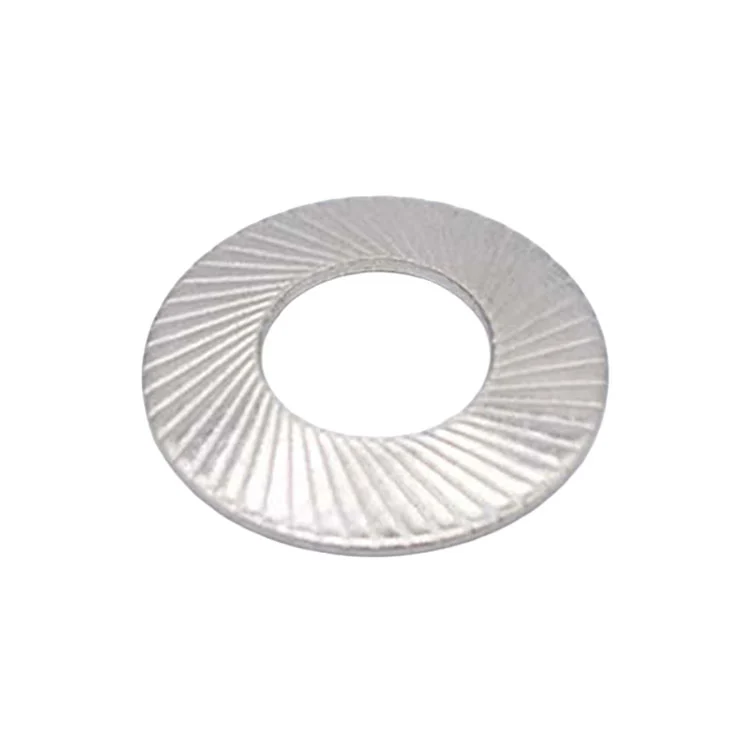
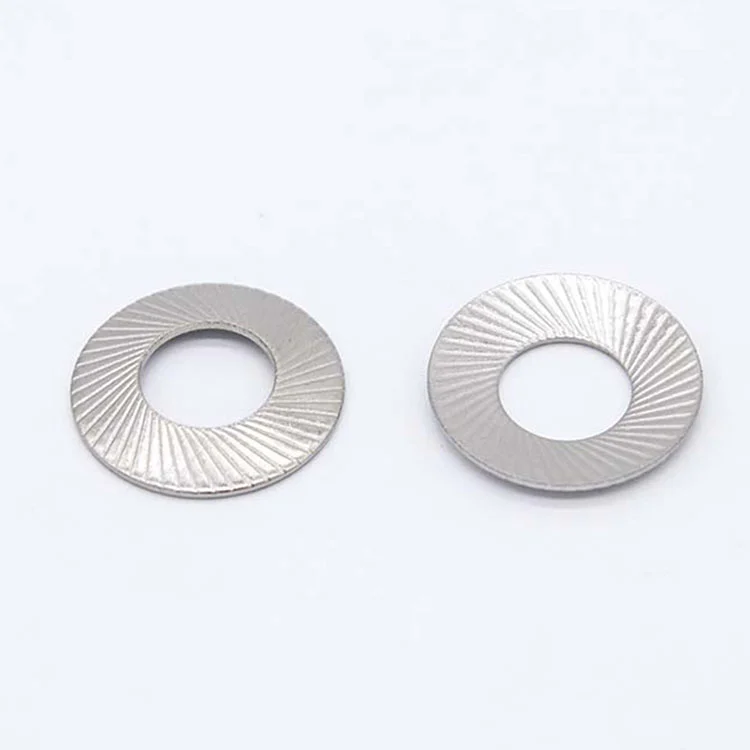
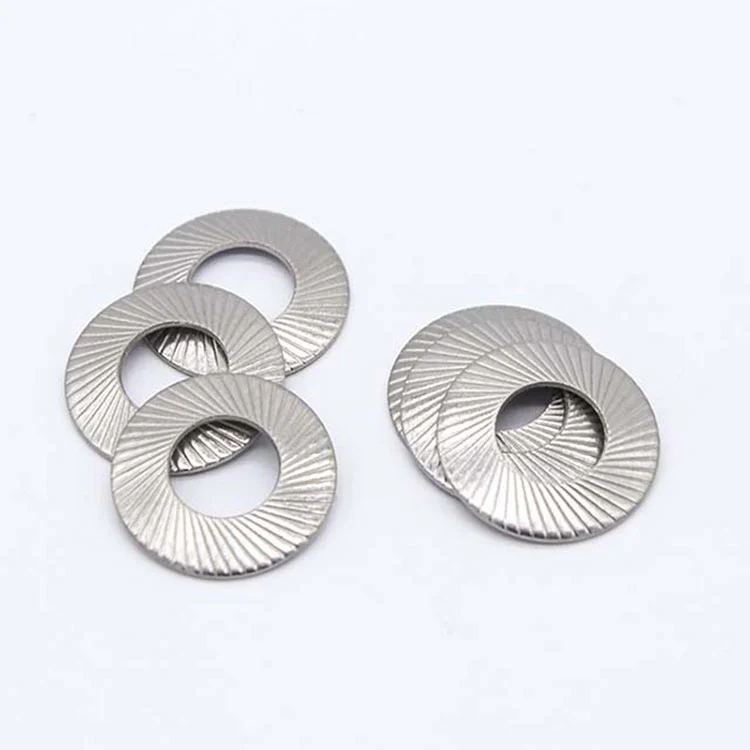
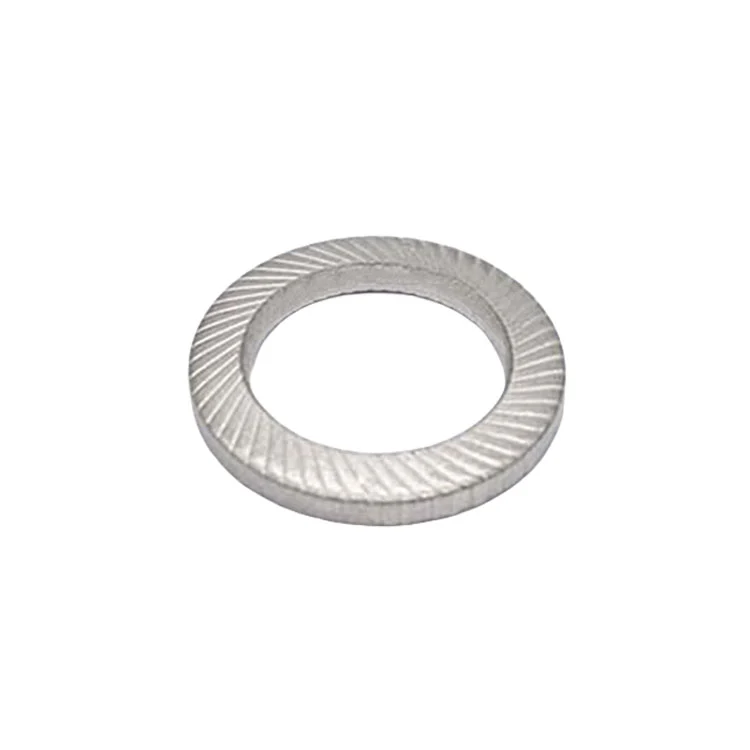
Podkładki ząbkowane DIN 9250L to wytrzymały typ podkładek ząbkowanych DIN 9250, przeznaczony do połączeń śrubowych, gdzie wymagany jest większy przekrój podkładki i większa nośność.
Producent części do tłoczenia
Posiadana fabryka
Wydajność tłoczenia · 120 pras do 450 T
Odpowiedź na cytat
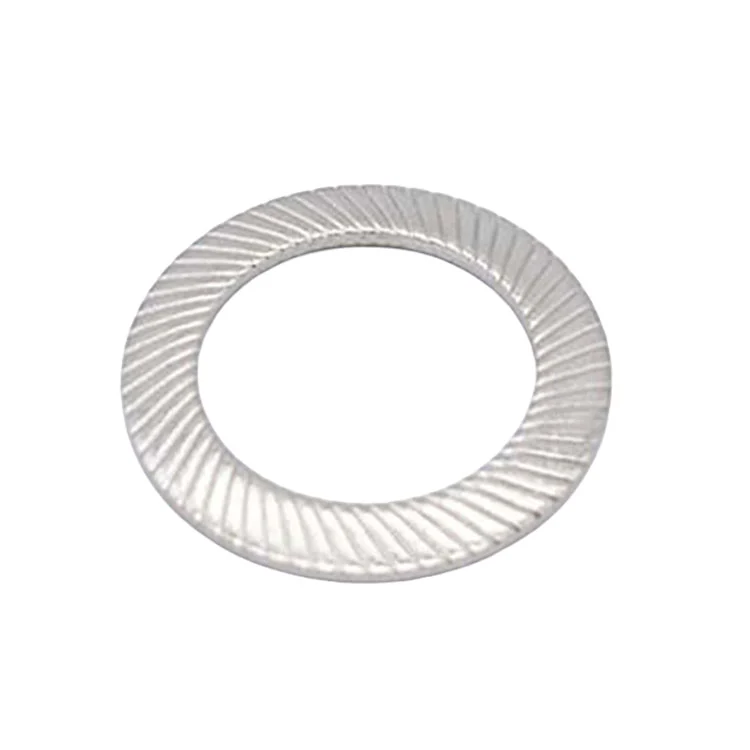
Para podkładek składa się ze stożkowych korpusów tarcz z promieniowymi ząbkami po obu stronach. Podczas dokręcania zęby łączą się z łbem śruby lub nakrętką i powierzchnią współpracującą, a geometria tarczy zapewnia elastyczne działanie sprężyny w złączu.
Typ L wyróżnia się grubszym przekrojem i wytrzymałą konstrukcją. W porównaniu z normą DIN 9250S jest ona przeznaczona do zastosowań, w których obciążenie złącza, siły mocowania i wymagania mechaniczne uzasadniają zastosowanie cięższej sekcji podkładki.
Typowe zastosowania obejmują ciężkie maszyny, sprzęt budowlany, sprzęt przemysłowy, maszyny górnicze, zespoły konstrukcyjne i inne wymagające systemy mocowania.
Ningbo Yinzhou Zhenhua Stamping Parts Co., Ltd. produkuje ząbkowane podkładki zabezpieczające DIN 9250L ze stali AISI 304, AISI 316 i 65Mn, w standardowych i niestandardowych wymiarach dostępnych zgodnie z rysunkami produktów, próbkami i wymaganiami klientów.
|
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|
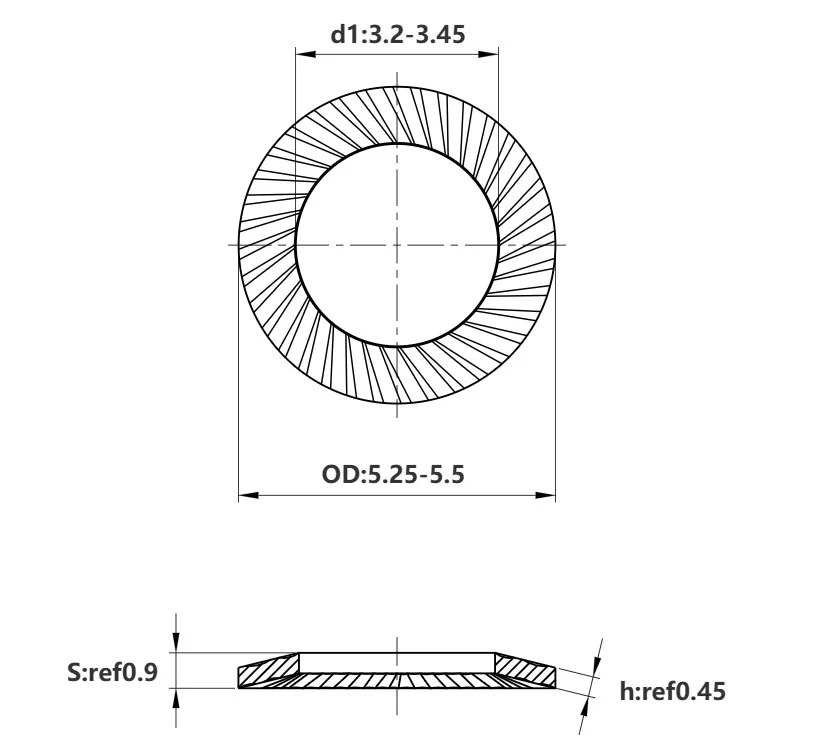
W przypadku niestandardowych podkładek ustalających średnicę wału, profil zęba i wymiary podkładki należy potwierdzić zgodnie z rzeczywistym montażem.
W przypadku połączenia śrubowego o dużej wytrzymałości dobór podkładki powinien uwzględniać więcej niż samą średnicę śruby. DIN 9250L jest przeznaczony do zastosowań, w których podkładka musi zapewniać bardziej znaczący przekrój nośny w systemie mocowania.
Właściwy wybór nadal zależy od gatunku śruby, geometrii złącza, warunków dokręcania, podłoża i środowiska pracy.
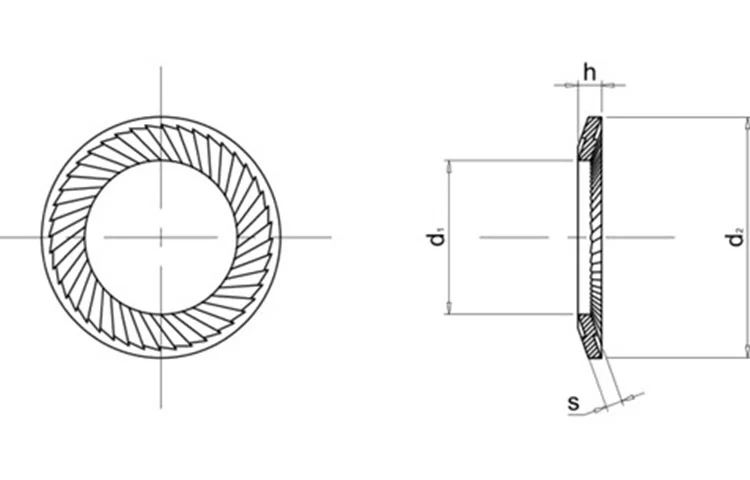
W podkładkach zębatych DIN 9250L zastosowano promieniowe ząbki po obu stronach pary podkładek. Jedna powierzchnia zębata współpracuje z łbem śruby lub nakrętką, natomiast przeciwległa powierzchnia zębata współpracuje z elementem współpracującym.
Po dokręceniu łącznika zęby mechanicznie łączą się z powierzchniami stykowymi. Jednocześnie stożkowy dysk jest ściskany i zapewnia elastyczne działanie sprężyny. Dzięki tej kombinacji połączenie śrubowe jest odporne na ruch obrotowy spowodowany wibracjami i obciążeniem dynamicznym.
Podstawową różnicą pomiędzy DIN 9250L a bardziej kompaktowym typem S jest cięższa sekcja podkładki. Cięższa sekcja może być korzystna, gdy system mocowania wymaga większego wsparcia konstrukcyjnego od podkładki i gdy przestrzeń montażowa jest wystarczająca. Dzięki temu norma DIN 9250L jest bardziej odpowiednia do zastosowań takich jak:
Sprzęt ciężki narażony na wibracje, wstrząsy i zmienne obciążenia eksploatacyjne.
Systemy mocowania pracujące w wymagających warunkach mechanicznych.
Duże zespoły, w których ważna jest niezawodność połączenia i stabilność mechaniczna.
Zastosowania, w których należy wziąć pod uwagę wibracje, narażenie na środowisko i długie okresy użytkowania.
Połączenia, w których kompaktowa podkładka standardowa nie jest preferowaną konstrukcją. Przydatność zastosowania należy zawsze sprawdzać w odniesieniu do kompletnego projektu połączenia śrubowego.
Seria DIN 9250 oferuje różne opcje konstrukcyjne dla różnych wymagań połączeń.
|
|
||||||
|
Dlatego typu L nie należy wybierać tylko dlatego, że jest „mocniejszy”. Bardziej użytecznym pytaniem jest, czy złącze rzeczywiście wymaga cięższego przekroju i konstrukcji zorientowanej na obciążenie.
Powierzchnie zębate pary podkładek DIN 9250L powinny być skierowane w stronę łba śruby lub nakrętki oraz powierzchni współpracującej.
W przypadku połączeń obciążonych pod dużym obciążeniem lub o krytycznym znaczeniu dla bezpieczeństwa, dobór podkładki należy sprawdzić wraz ze śrubą, nakrętką, materiałami złącza i procedurą dokręcania.
Podkładka nie jest w stanie skompensować niewystarczającego napięcia wstępnego śruby, złej konstrukcji złącza lub nieodpowiednich powierzchni współpracujących.
W przypadku połączeń śrubowych, gdzie wymagana jest cięższa sekcja podkładki i konstrukcja zorientowana na większe obciążenie, należy wziąć pod uwagę normę DIN 9250L. Typowe zastosowania obejmują ciężkie maszyny, sprzęt budowlany, sprzęt górniczy i wymagające zespoły przemysłowe.
Główną różnicą jest cięższa sekcja i odpowiadająca jej konstrukcja zorientowana na obciążenie. Jednakże „silniejszy” nie powinien być stosowany jako samodzielne kryterium wyboru. Należy wziąć pod uwagę obciążenie złącza, dostępną przestrzeń, rozmiar śrub, podłoże i warunki montażu.
Norma DIN 9250VS koncentruje się na wzmocnionej sekcji o większej wysokości swobodnej i powrocie sprężystości, co sprawia, że utrzymanie napięcia wstępnego jest kluczowym czynnikiem przy wyborze. DIN 9250L jest pozycjonowany jako typ do dużych obciążeń, w którym priorytetem są większe przekroje i wymagania dotyczące połączeń o większym obciążeniu.
Może być stosowany w odpowiednio zaprojektowanych złączach wysokowibracyjnych. Dwustronne ząbki zapewniają mechaniczne sprzężenie, a geometria tarczy zapewnia działanie sprężynowe. W przypadku wyposażenia krytycznego dla bezpieczeństwa cały system mocowania powinien zostać przetestowany lub zatwierdzony w rzeczywistych warunkach pracy.
Współpracujące powierzchnie wymagają wystarczającej integralności mechanicznej, aby ząbkowane zęby mogły się zazębić bez powodowania niedopuszczalnych uszkodzeń. Twardość powierzchni, powłoki, rodzaj materiału i płaskość mogą mieć wpływ na wydajność.
Nie koniecznie. AISI 304 może być odpowiednia dla wielu środowisk zewnętrznych, podczas gdy AISI 316 jest ogólnie rozważana, gdy spodziewane jest narażenie na chlorki, warunki morskie lub bardziej agresywne środowiska korozyjne. Wybór materiału powinien opierać się na rzeczywistym środowisku.
Generalnie nie zaleca się ponownego użycia w przypadku krytycznych stawów. Po demontażu sprawdź zęby i tarczę pod kątem zużycia lub odkształcenia. Wymiana podkładki jest preferowana, gdy konieczne jest zachowanie oryginalnej funkcji blokowania.
Tak. Zhenhua może ocenić niestandardowe wymiary na podstawie rysunków klienta, próbek lub określonych wymagań. Wymagania dotyczące narzędzi i produkcji zostaną potwierdzone podczas przeglądu technicznego.
Rozmiary standardowe AISI 304 mogą być dostępne w zależności od aktualnych zapasów. Inne materiały i produkty niestandardowe zazwyczaj wymagają produkcji, a typowy czas realizacji wynosi około 15–30 dni, w zależności od specyfikacji, oprzyrządowania i wielkości zamówienia.
wyślij swój rozmiar, ilość i rysunek podkładek stożkowych, a my odpowiemy po potwierdzeniu specyfikacji i czasu realizacji.
✅ Zdobądź bezpłatną próbkę!! Skontaktuj się z nami już dziś
✅Skontaktujemy się z Tobą w ciągu 24 godzin