Podkładki
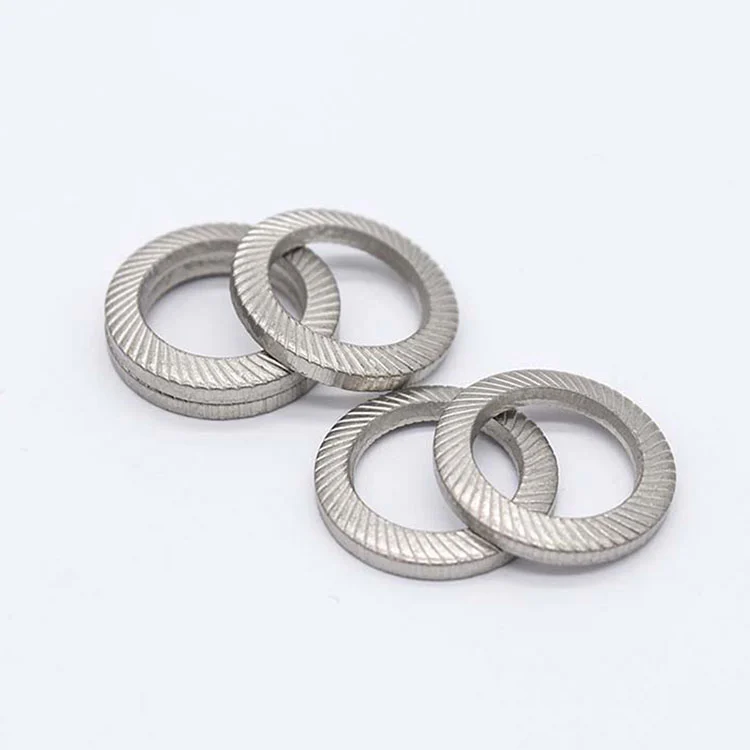
Ząbkowane podkładki zabezpieczające DIN 9250VS

Ząbkowane podkładki zabezpieczające DIN 9250VS

AISI 304 (A2) AISI 316 (A4) 65Mn

Wstępne napięcie sprężyny talerzowej + obustronne zgryz | Wzmocniona sekcja, duże obciążenie | OEM/ODM

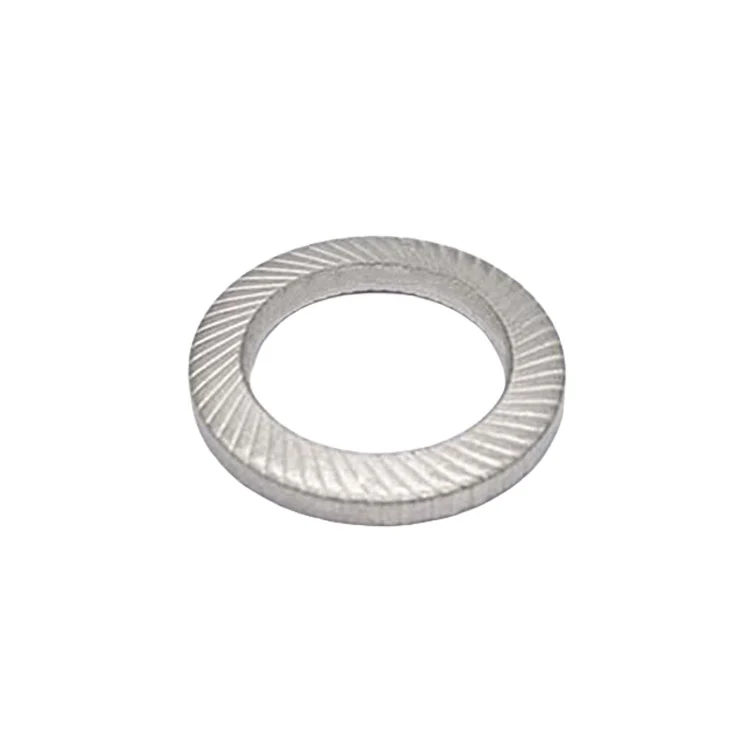
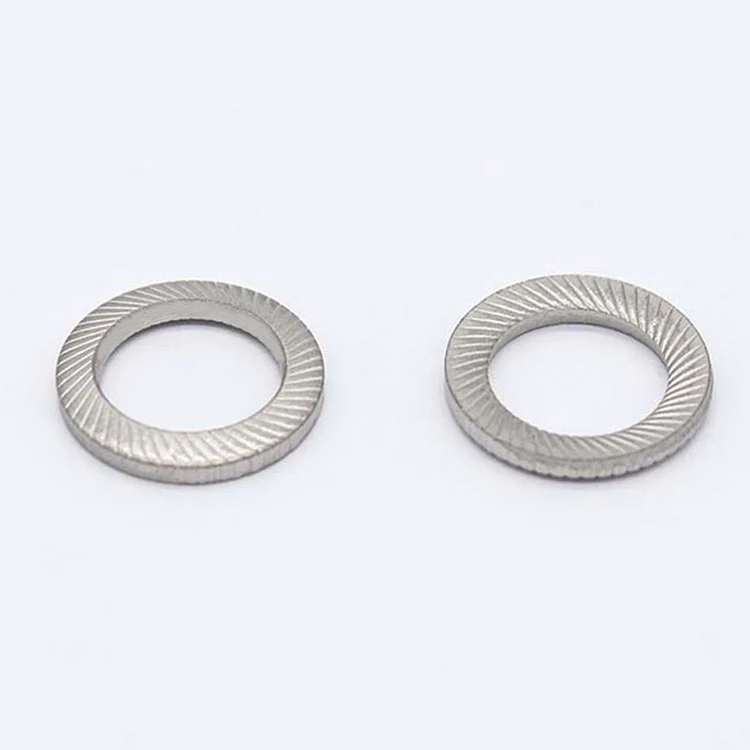
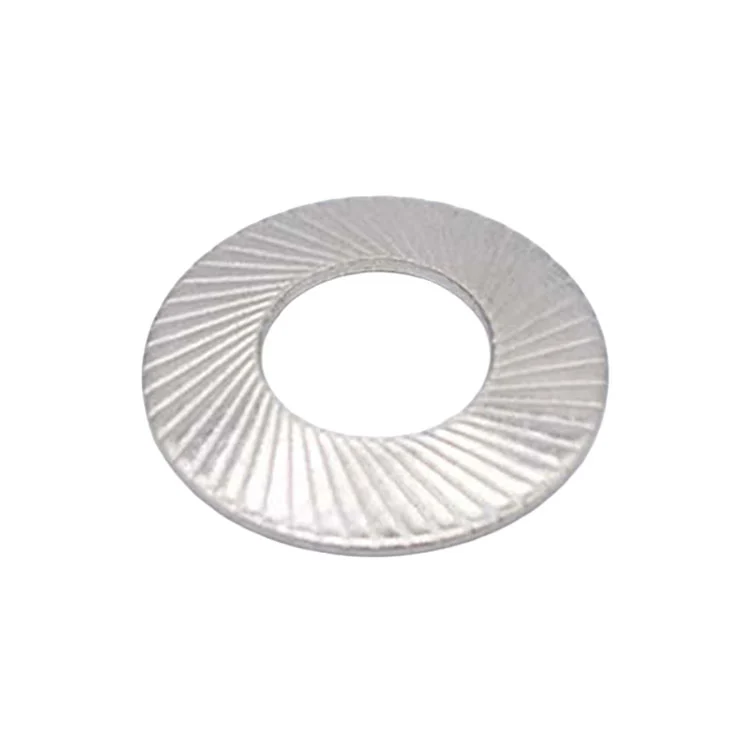
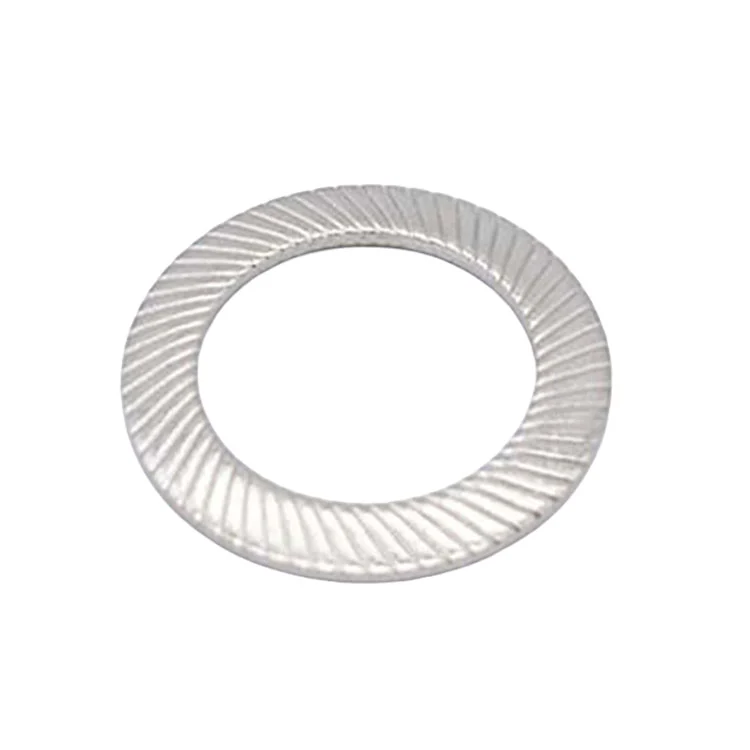
Podkładki ząbkowane DIN 9250VS są wzmocnioną wersją serii podkładek ząbkowanych DIN 9250. W podkładce zastosowano stożkową konstrukcję sprężyny talerzowej z promieniowymi zębami po obu stronach. Po ściśnięciu podczas dokręcania ząbki łączą się z łbem śruby lub nakrętką i powierzchnią współpracującą, a geometria tarczy zapewnia powrót sprężystości w złączu.

Od 1993 r

Producent części do tłoczenia

12 000 m²

Posiadana fabryka

12 000 t/rok

Wydajność tłoczenia · 120 pras do 450 T

24 godz

Odpowiedź na cytat

Przegląd produktu

Cechą charakterystyczną typu VS jest jego wzmocniony przekrój i większy skok sprężyny w porównaniu ze standardowym typem S.

To sprawia, że ​​norma DIN 9250VS jest szczególnie istotna, gdy system mocowania musi utrzymać napięcie wstępne złącza w wyniku wibracji, uderzeń lub powtarzających się obciążeń roboczych.

Zamiast wybierać typ VS tylko dlatego, że jest grubszy, inżynierowie powinni wziąć pod uwagę całe złącze: wymagane napięcie wstępne, dostępną przestrzeń montażową, rozmiar śrub, podłoże, poziom wibracji i stan powierzchni.

Ningbo Yinzhou Zhenhua Stamping Parts Co., Ltd. dostarcza ząbkowane podkładki zabezpieczające DIN 9250VS ze stali AISI 304, AISI 316 i 65Mn i obsługuje niestandardowe wymiary na podstawie rysunków lub próbek klientów.

Tabela rozmiarów

Podkładki zabezpieczające DIN9250 typ „S”
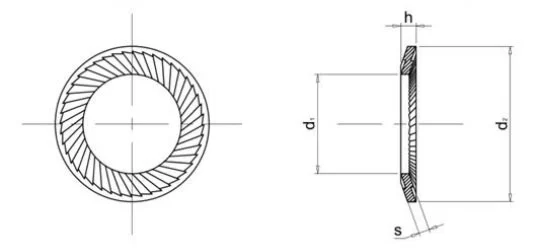
DIN 9250VS Serrated Disc Lock Washers

*Wszystkie wymiary w milimetrach (mm)*

Model
S1.6
S2
S2.5
S3
S3.5
S4
S5
S6
S6.35
S7
S8
S10
S11.1
S12
S12.7
S14
S16
S18
S19
S20
S22
S24
S25.4
S27
S30
S33
S36
d1 d2 s godz. min h maks kg/1000 Gwint (mm) Gwint (cale)
1.7 3.2 0.35 0.38 0.6 0.013 1.6 —
2.2 4. 0.35 0.39 0.6 0.021 2. —
2.7 4.8 0.45 0.49 0.9 0.039 2.5 —
3.2 5.5 0.45 0.51 0.9 0.049 3. 3/8"
3.7 6. 0.45 0.52 0.9 0.055 3.5 —
4.3 7. 0.5 0.59 1. 0.085 4. 5/32"
5.3 9. 0.6 0.73 1.1 0.167 5. 3/16"
6.4 10. 0.7 0.82 1.2 0.2 6. —
6.7 9.5 0.7 0.79 1.2 0.15 6.35 1/4"
7.4 12. 0.7 0.89 1.3 0.355 7. —
8.4 13. 0.8 0.98 1.4 0.392 8. 5/16"
10.5 16. 1. 1.21 1.6 0.75 10. 3/8"
11.6 15.9 1. 1.18 1.6 0.595 11.1 7/16"
13. 18. 1.1 1.31 1.7 0.879 12. —
13.7 19. 1.1 1.33 1.8 0.976 12.7 1/2"
15. 22. 1.2 1.52 2. 1.641 14. 9/16"
17. 24. 1.3 1.63 2.1 1.984 16. 5/8"
19. 27. 1.5 1.85 2.3 2.97 18. —
20. 30. 1.5 1.98 2.5 4.1 19. 3/4"
21. 30. 1.5 1.94 2.5 3.742 20. —
23. 33. 1.5 2.08 2.7 4.507 22. 7/8"
25.6 36. 1.8 2.32 2.9 5.91 24. —
27. 38. 2. 2.52 3.1 7.449 25.4 1"
28.6 39. 2. 2.52 3.1 7.369 27. —
31.6 45. 2. 2.78 3.6 10.78 30. 1 1/8"
34.6 50. 2.5 3.26 4. 18. 33. 1 1/4"
38 54 2.5 3.38 4.2 21.28 36. 1 3/8"

Rozmiary niestandardowe: dostępne według rysunków klienta, próbek lub określonych wymagań.

Dlaczego wzmocniona sekcja ma znaczenie

  • W połączeniu śrubowym narażonym na wibracje, cykle termiczne lub zmiany obciążenia roboczego podkładka musi zrobić więcej niż tylko wstępne zablokowanie. Wymaga również wystarczającej elastyczności, aby dostosować się do niewielkich zmian w złączu, pomagając jednocześnie utrzymać obciążenie zacisku.
  • W normie DIN 9250VS zastosowano wzmocniony przekrój poprzeczny o większej wolnej wysokości niż w przypadku standardowego typu S. Dzięki temu podkładka ma większy skok sprężyny i silniejszą reakcję sprężystą. Gdy złącze porusza się lub osiada podczas pracy, podkładka może powrócić do swojego zakresu sprężystości i nadal podtrzymywać stan zaciśnięcia.
  • W zastosowaniach, w których norma DIN 9250S nie zapewnia wystarczającej sprężystości, lepszym wyborem może być wzmocniona konstrukcja VS.
  • Podkładka jest jednak tylko jedną częścią połączenia śrubowego. Rzeczywiste napięcie wstępne zależy od gatunku śruby, momentu dokręcania, warunków tarcia, sztywności połączenia i metody montażu.

Dwustronne zęby i działanie sprężyny talerzowej

  • Funkcja blokowania DIN 9250VS wynika z dwóch uzupełniających się mechanizmów.
  • Zęby promieniowe sprzęgają się mechanicznie z elementem mocującym i powierzchnią współpracującą.
  • Stożkowa tarcza zapewnia działanie sprężynujące podczas ściskania pary podkładek.
  • Podczas dokręcania powierzchnie zębate przylegają do łba śruby lub nakrętki i przedmiotu obrabianego. Powstała w ten sposób kombinacja powierzchniowego połączenia i sprężystej siły sprężyny zapobiega poluzowaniu obrotowemu pod wpływem wibracji i obciążenia dynamicznego.

Kiedy wybrać DIN 9250VS?

Normę DIN 9250VS warto rozważyć, jeśli złącze ma jedną lub więcej z poniższych cech

  • Wyższe wymagania dotyczące przechowywania napięcia wstępnego
  • Ciągłe wibracje lub uderzenia
  • Powtarzające się zmiany obciążenia roboczego
  • Większy ruch lub osiadanie stawów
  • Ograniczona tolerancja utraty obciążenia zacisku
  • Ciężkie maszyny lub zespoły konstrukcyjne
  • Zastosowania, w których preferowana jest wzmocniona podkładka zamiast kompaktowego typu S

Typowe obszary zastosowań obejmują sprzęt kolejowy, maszyny budowlane, zespoły samochodowe, elementy układu napędowego, sprzęt górniczy i zewnętrzne konstrukcje stalowe, podlegające walidacji inżynieryjnej.

DIN 9250VS vs DIN 9250S i DIN 9250L

Tych trzech typów DIN 9250 nie należy traktować po prostu jako wersji „lekkiej, średniej i ciężkiej”. Ich wybór można lepiej zrozumieć dzięki wspólnym wymaganiom.

Typ
DIN9250S
DIN 9250VS
DIN9250L
Koncentracja na projektowaniu Priorytet wyboru
Standardowa sekcja kompaktowa Obciążenia przestrzenne i konwencjonalne
Wzmocniony przekrój i zachowanie sprężyny Utrzymywanie napięcia wstępnego i wymagające wibracje
Sekcja o dużej wytrzymałości Połączenia o większym obciążeniu

VS to wzmocniona opcja, gdy utrzymanie napięcia wstępnego i powrót elastyczności są ważniejsze niż najbardziej kompaktowy profil.
Opcje materiałowe

  • AISI 304 (A2): stal nierdzewna ogólnego przeznaczenia o zrównoważonej odporności na korozję, przeznaczona do urządzeń przemysłowych, konstrukcji zewnętrznych i konwencjonalnych maszyn.
  • AISI 316 (A4): stal nierdzewna zawierająca molibden o zwiększonej odporności na chlorki i kwasy, przeznaczona do zastosowań morskich, chemicznych, kolejowych i często mytych.
  • 65Mn: gatunek stali sprężynowej o dobrej elastyczności i odporności na zmęczenie, przeznaczony do połączeń poddawanych dużym naprężeniom i wielokrotnym uderzeniom.

Obróbka powierzchni

  • Zwykły: zachowuje naturalną srebrną powierzchnię stali nierdzewnej i metaliczny wygląd.
  • Polerowane: wyższe wykończenie powierzchni do zastosowań, w których ważny jest wygląd.
  • Pasywowany: usuwa wolne od powierzchni żelazo i wzmacnia warstwę pasywną w celu poprawy odporności na korozję.
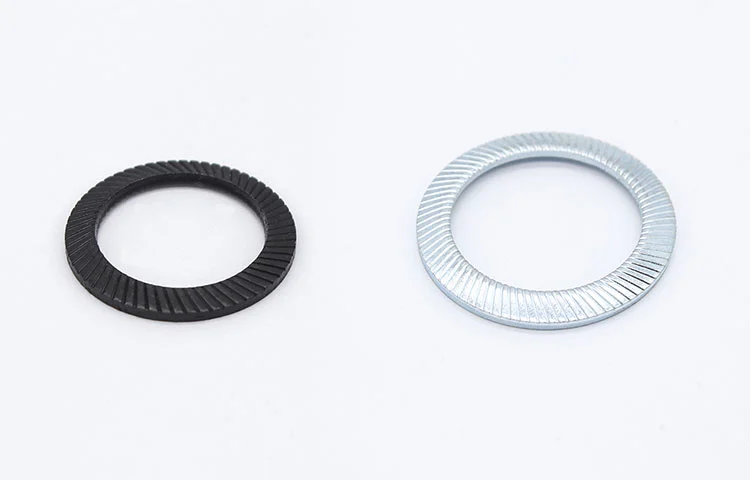
  • Trójwartościowy niebiesko-biały cynk: przyjazne dla środowiska cynkowanie o jasnym niebiesko-białym wyglądzie dla ogólnej ochrony przed korozją.
  • Czarny tlenek/fosforanowanie: matowa ciemna powierzchnia powszechnie stosowana wewnątrz maszyn lub tam, gdzie wymagany jest wygląd nieodblaskowy.
  • Eco Dacromet: niezawierająca chromu powłoka cynkowo-aluminiowa o dobrej odporności na korozję do stosowania na zewnątrz lub w wymagających środowiskach.
  • Specjalna obróbka powierzchni: niestandardowe wykończenia mogą być realizowane na zamówienie; proces i czas realizacji są potwierdzane na zapytanie.
DIN 9250VS Serrated Disc Lock Washers

Dostosowanie OEM / ODM i siła produkcji

  • Zintegrowana produkcja: Ningbo Yinzhou Zhenhua integruje tłoczenie, progresywne wytwarzanie matryc i obróbkę skrawaniem w jednej fabryce, posiadającej niezależne możliwości projektowania form i konserwacji oraz umożliwiającą pełną identyfikowalność procesu.
  • Produkcja w oparciu o rysunki: Niestandardowe rozmiary, materiały, obróbka powierzchni i opakowanie można dostosować do rysunków lub próbek klienta, zapewniając płynną integrację od zatwierdzenia próbki do produkcji masowej.
  • System Jakości: Przyjęcie systemu zarządzania jakością zgodnego z normami IATF 16949, obejmującego cały proces produkcyjny, ze szczególnym uwzględnieniem spójności partii i kontroli procesu.
  • Bezpośrednie wsparcie inżynieryjne: Inżynierowie fabryczni są bezpośrednio odpowiedzialni za wybór, prototypowanie i produkcję masową, redukując etapy pośrednie i zapewniając precyzyjne wymagania.

Często zadawane pytania

Czym różnią się podkładki zabezpieczające DDIN 9250VS od DIN 9250S?

W obu przypadkach zastosowano tę samą podstawową zasadę dwustronnego blokowania tarczy ząbkowanej. Typ VS ma wzmocnioną sekcję i większą wysokość swobodną, ​​zapewniając większą elastyczność ruchu i regeneracji. Jest zatem bardziej odpowiedni, gdy kluczowym wymaganiem jest utrzymanie napięcia wstępnego w przypadku wibracji lub zmieniających się warunków połączenia.

Co oznacza „wzmocniony” w normie DIN 9250VS?

Wzmocnione oznaczenie nawiązuje przede wszystkim do geometrii podkładki, w tym jej grubszego przekroju i większej wysokości swobodnej w porównaniu ze standardowym typem S. Te cechy zwiększają sprężystość podkładki w złączu.

Dlaczego wolna wysokość ma znaczenie?

Wolna wysokość wpływa na wielkość odkształcenia sprężystego występującego, gdy podkładka jest ściskana podczas montażu. Większy skok sprężyny może pomóc podkładce dostosować się do pewnych zmian w złączu i przywrócić sprężystość, wspierając utrzymanie napięcia wstępnego.

Czy DIN 9250VS nadaje się do zastosowań o wysokich wibracjach?

Może być odpowiedni do połączeń śrubowych narażonych na wibracje i obciążenia dynamiczne, jeśli podkładka, śruba i materiały współpracujące zostaną odpowiednio dobrane. Pod kątem zastosowań krytycznych dla bezpieczeństwa należy zawsze ocenić cały projekt złącza i warunki montażu.

Czy VS jest zawsze lepszy niż S?

Nie. Wzmocniona podkładka nie jest automatycznie właściwym wyborem. Jeśli złącze ma ograniczoną przestrzeń montażową i konwencjonalne wymagania dotyczące obciążenia, bardziej odpowiednia może być norma DIN 9250S. VS należy wybierać, gdy jego dodatkowa sprężyna zapewnia rzeczywiste korzyści inżynieryjne.

Czy DIN 9250VS można stosować ze śrubami ze stali nierdzewnej?

Zgodność materiałów należy oceniać w oparciu o cały system mocowania, uwzględniając ryzyko korozji galwanicznej, narażenie na środowisko, klasę śrub i obróbkę powierzchni. Do odpowiednich zastosowań ze stalą nierdzewną dostępne są podkładki ze stali AISI 304 i AISI 316.

Czy DIN 9250VS można ponownie wykorzystać?

Generalnie nie zaleca się ponownego użycia w przypadku krytycznych połączeń śrubowych. Po demontażu należy sprawdzić geometrię zębów i tarczy pod kątem odkształceń, zużycia lub uszkodzeń. Wymiana podkładki jest bezpieczniejszym rozwiązaniem, gdy wymagane jest oryginalne działanie zabezpieczające.

Czy można wyprodukować niestandardowe podkładki VS?

Tak. Zhenhua może ocenić niestandardowe wymiary DIN 9250VS na podstawie rysunków klienta, próbek lub określonych wymagań. Oprzyrządowanie, wykonalność wymiarowa i czas realizacji produkcji należy potwierdzić przed rozpoczęciem produkcji.

Jaki jest typowy czas realizacji produkcji?

Standardowe rozmiary AISI 304 mogą być dostępne w zależności od stanu magazynowego. Inne materiały i niestandardowe rozmiary zazwyczaj wymagają produkcji, a typowy czas realizacji wynosi około 15–30 dni, w zależności od specyfikacji, oprzyrządowania i ilości zamówienia.

Poproś o wycenę

wyślij swój rozmiar, ilość i rysunek podkładek stożkowych, a my odpowiemy po potwierdzeniu specyfikacji i czasu realizacji.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie. Polityka prywatności
Odrzucić Przyjąć