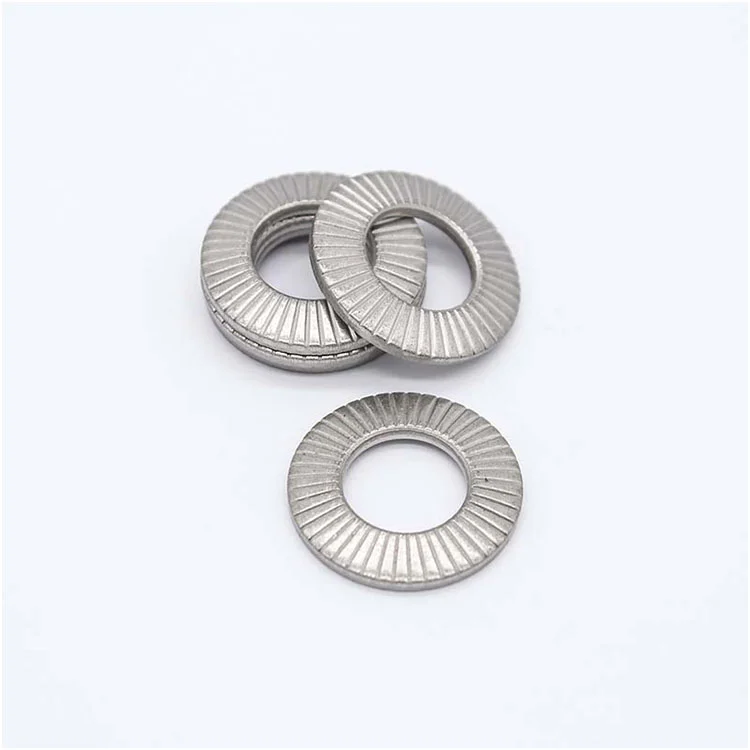
Napięcie wstępne sprężyny + podwójna blokada zgryzu | N wąska seria, kompaktowa do ciasnych przestrzeni | OEM/ODM
Podkładki stożkowe ząbkowane typu NFE 25-511 N: francuska wąska seria NF E 25-511, AISI 304/316 lub 65Mn, kompaktowa średnica zewnętrzna, napięcie wstępne sprężyny stożkowej plus ząbkowane zabezpieczenie, produkcja OEM/ODM i wykończenia na zamówienie.
Producent części do tłoczenia
Posiadana fabryka
Wydajność tłoczenia · 120 pras do 450 T
Odpowiedź na cytat
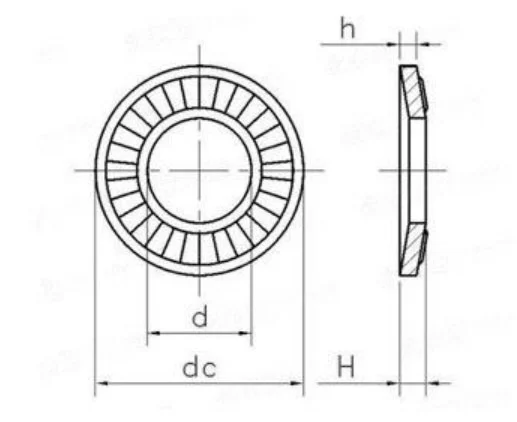
|
|||||||||||||||||||||||||||||||||||||||||||||||||
|
Istnieje możliwość wykonania wymiarów niestandardowych na podstawie rysunków klienta lub próbek po potwierdzeniu technicznym.
Ząbkowane stożkowe podkładki zabezpieczające typu NFE 25-511 N to wąska seria podkładek z rodziny NF E 25-511. Jego cechą charakterystyczną jest raczej zmniejszona średnica zewnętrzna niż inna zasada blokowania.
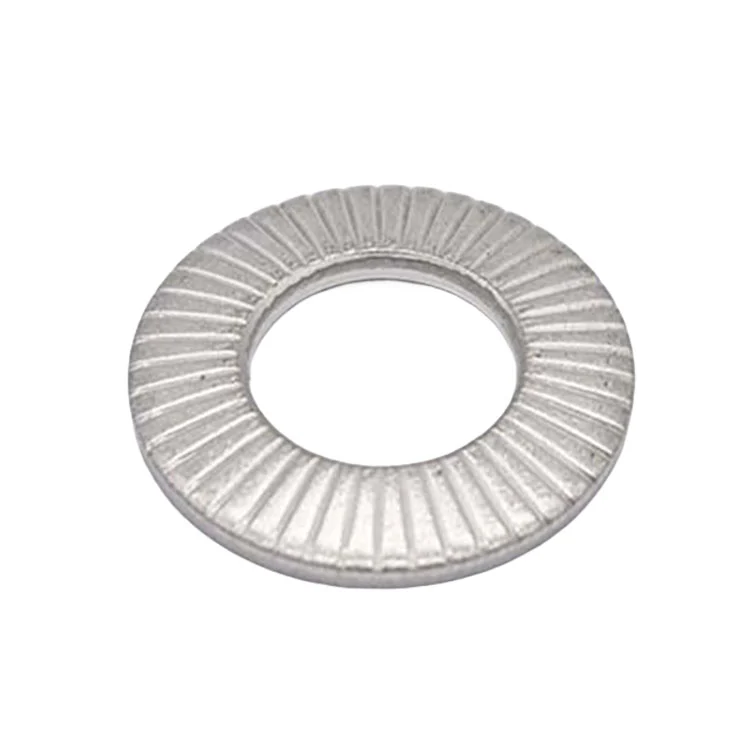
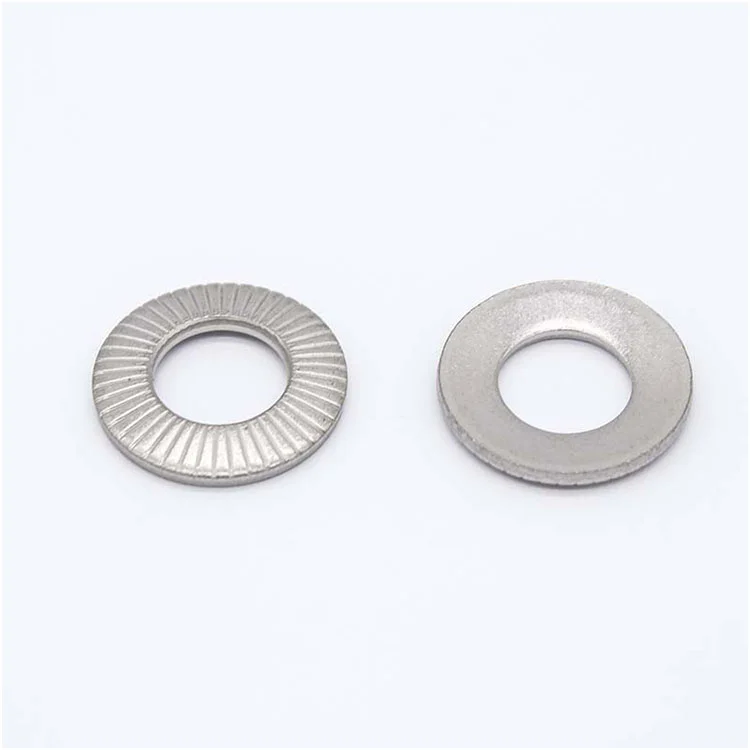
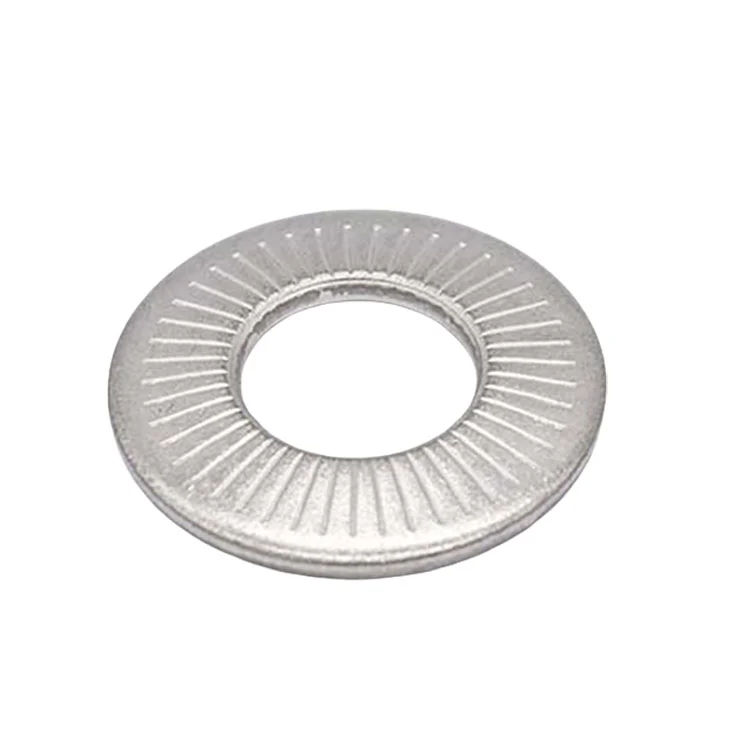
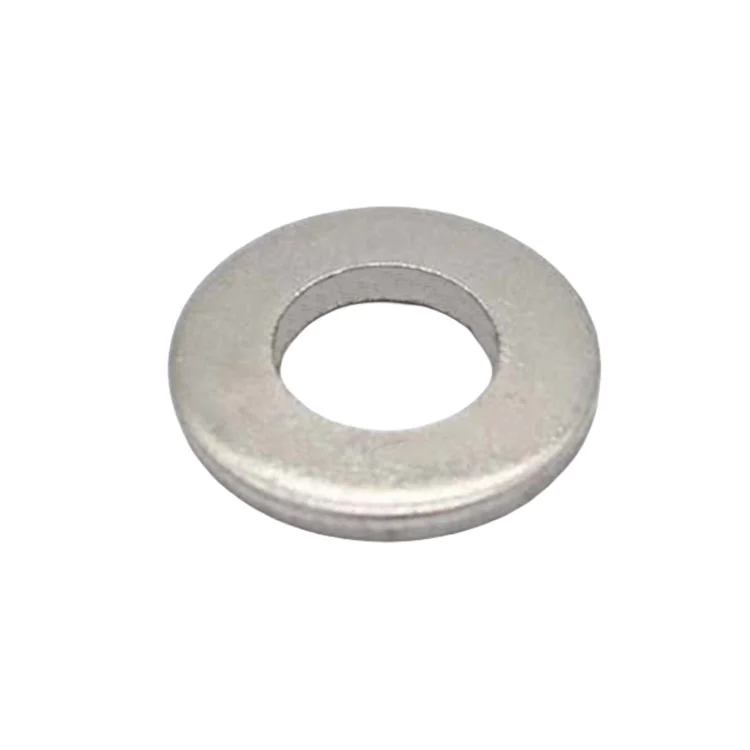
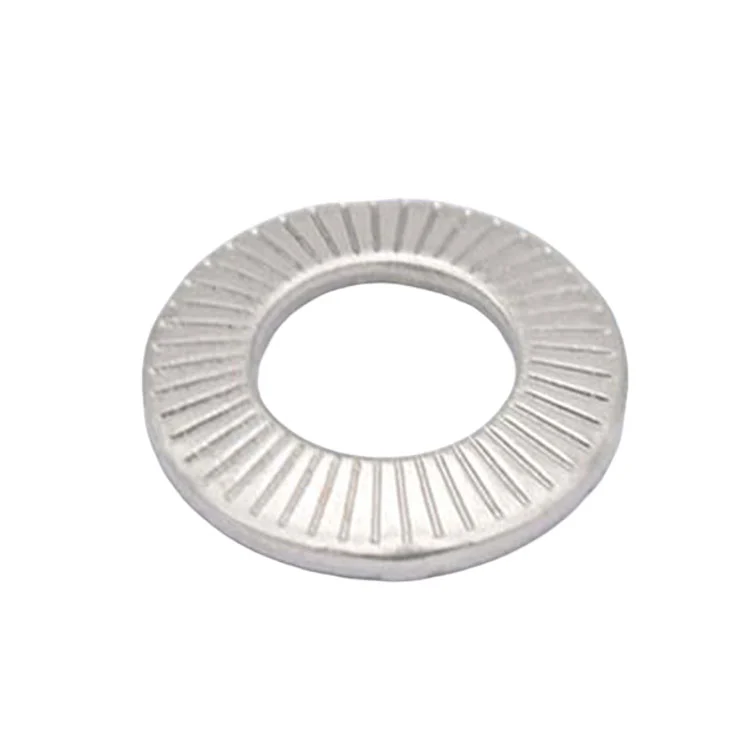
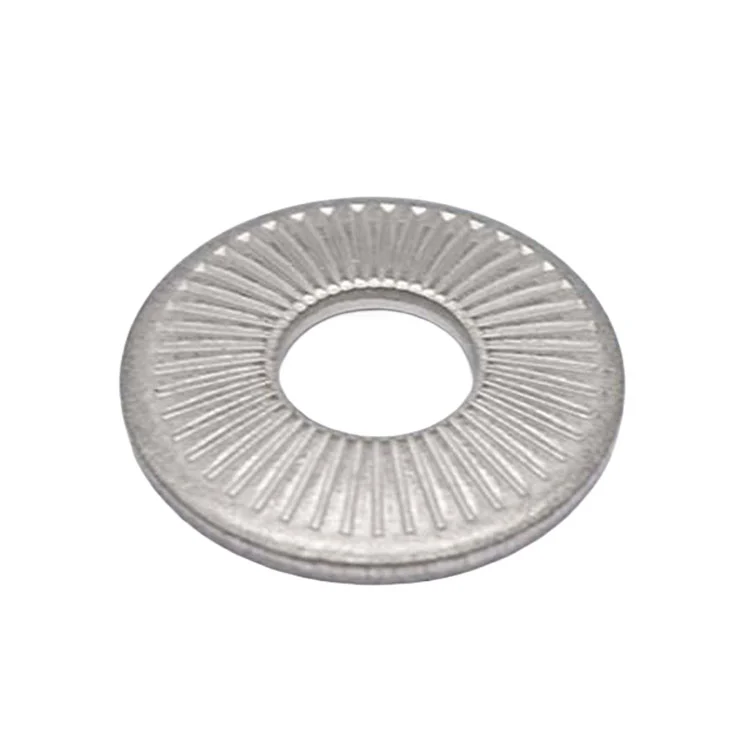
Podkładka ma przekrój stożkowy i ząbkowaną powierzchnię czołową. Podczas dokręcania część stożkowa jest ściskana i powoduje reakcję elastyczną w obrębie złącza, podczas gdy promieniowe zęby wchodzą w współpracujące powierzchnie.
To sprawia, że typ N jest przydatny, gdy konwencjonalna podkładka zabezpieczająca ma wystarczającą przestrzeń osiową, ale nie można jej umieścić ze względu na pobliskie elementy, wąskie kołnierze, zagłębione elementy złączne lub ograniczony luz promieniowy.
Mniejsza średnica zewnętrzna zmniejsza również ślad łożyska podkładki. Dlatego nie należy wybierać wersji N tylko dlatego, że zajmuje mniej miejsca; dostępna powierzchnia do siedzenia i obciążenie złącza również muszą być odpowiednie.
Ningbo Yinzhou Zhenhua dostarcza podkładki typu NFE 25-511 N ze stali AISI 304, AISI 316 i 65Mn do maszyn kompaktowych, komponentów samochodowych, zespołów elektrycznych, sprzętu automatyki i innych zastosowań mocujących o ograniczonej przestrzeni.
O zachowaniu podkładki w złączu decydują trzy cechy geometryczne.
Wąski profil pozostawia większy prześwit wokół łącznika. Może to być przydatne, gdy inny element, ściana obudowy, wspornik lub kołnierz znajduje się blisko śruby.
Po zamontowaniu podkładka nie jest płaska. Dokręcanie ściska część stożkową i wytwarza siłę reakcji sprężystej. Dostępny efekt sprężystości zależy od geometrii podkładki, materiału i stopnia ściśnięcia.
Zęby zapewniają mechaniczne połączenie z współpracującymi powierzchniami. Ich skuteczność zależy od prawidłowej orientacji, dokręcenia i zdolności współpracujących materiałów do akceptowania penetracji zęba.
Te trzy elementy współpracują ze sobą; zmniejszenie średnicy zewnętrznej nie oznacza, że wersja N to po prostu mniejsza płaska podkładka zabezpieczająca.
|
|
||||||||
|
W przypadku typu N przed złożeniem zamówienia sprawdź średnicę łba śruby/nakrętki i dostępną pierścieniową powierzchnię uszczelniającą. Zbyt mała podkładka może nie zapewnić odpowiedniego połączenia powierzchni, nawet jeśli nominalny rozmiar gwintu jest prawidłowy.
AISI 304 to praktyczny wybór do ogólnych maszyn, sprzętu elektrycznego i zwykłych zastosowań wewnętrznych i zewnętrznych. Łączy w sobie odporność na korozję stali nierdzewnej z właściwościami mechanicznymi wymaganymi do produkcji podkładek formowanych.
AISI 316 lepiej nadaje się do środowisk bogatych w chlorki lub bardziej korozyjnych, w tym instalacji przybrzeżnych, narażonych na działanie soli i częstego zmywania.
W przypadku zastosowań zewnętrznych lub morskich podkładkę, łącznik i element łączący należy oceniać jako jeden system mocowania, a nie wybierać 316 oddzielnie.
65Mn jest odpowiedni tam, gdzie głównym czynnikiem projektowym jest charakterystyka sprężyny podkładki. Jego stan mechaniczny można określić w zależności od wymaganej twardości i wydajności formowania.
>W przypadku produkcji 65Mn obróbkę cieplną i ochronę przed korozją można dostosować do zastosowania, zamiast stosować te same specyfikacje, co w przypadku wersji ze stali nierdzewnej.
Wykończenie powierzchni należy dobierać łącznie z materiałem bazowym.
Powierzchnie naturalne, polerowane lub pasywowane mogą być dostarczone zgodnie z wymaganiami dotyczącymi wyglądu, czystości i odporności na korozję. Pasywacja jest szczególnie istotna po tłoczeniu i obróbce, gdy wymagany jest kontrolowany stan powierzchni stali nierdzewnej.
Systemy cynkowania, czarnego tlenku/fosforanowania i płatków cynkowych można określić w zależności od wymaganej ochrony przed korozją.
Nadaje się do zastosowań wymagających wyższego poziomu ochrony przed korozją bez polegania na konwencjonalnym galwanizacji. Wymagania dotyczące powłok należy potwierdzić wraz z obowiązującą specyfikacją badania korozyjnego.
W razie potrzeby dla programów OEM można określić kolor, system powłok i opakowanie.
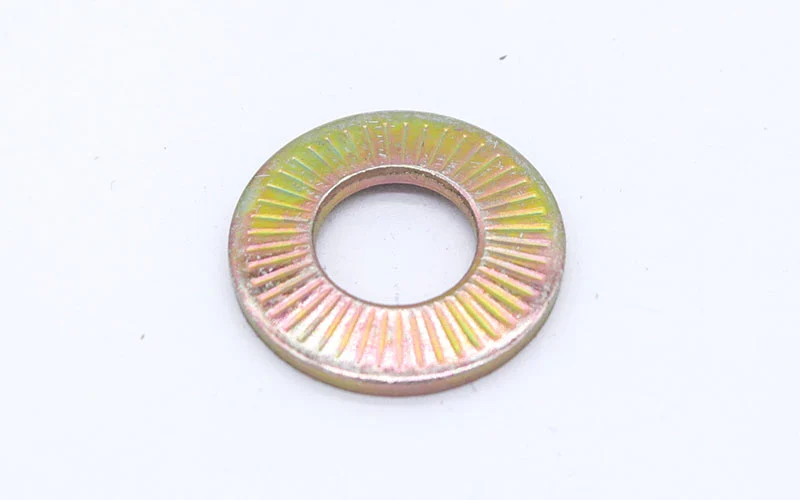
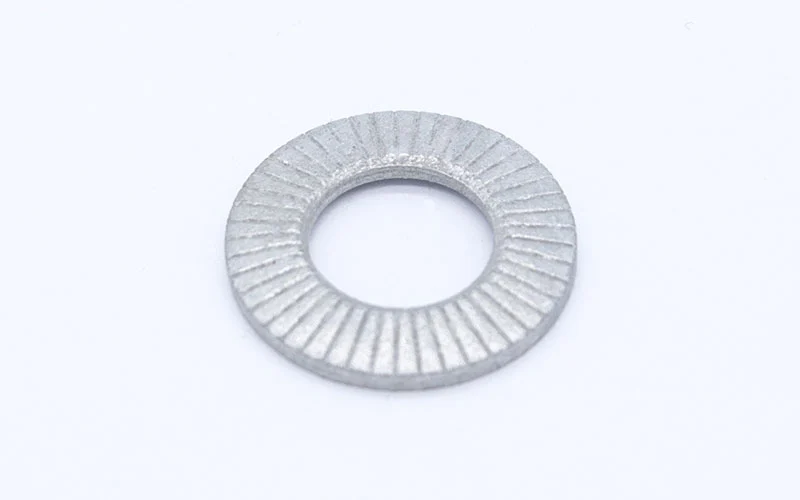
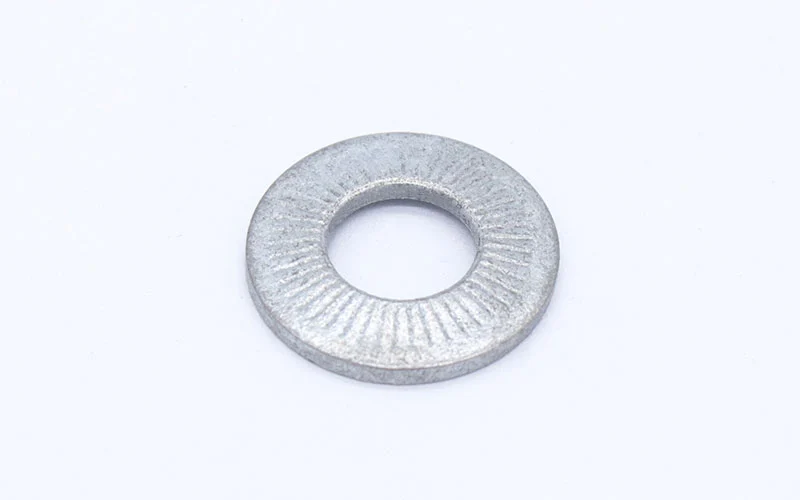
Typ N ma stosunkowo mały ślad łożyska, dlatego ważna jest spójność wymiarowa. Różnice w utworzonej geometrii mogą mieć wpływ na osadzenie podkładki wokół łącznika.
Podczas produkcji można kontrolować następujące właściwości zgodnie z zatwierdzoną specyfikacją:
| Charakterystyczny | Znaczenie produkcyjne |
| Średnica wewnętrzna | Dopasowanie zapięcia |
| Średnica zewnętrzna | Dostępna powierzchnia łożyska i luz |
| Grubość materiału | Formowanie i zachowanie sprężyste |
| Wolna wysokość | Geometria stożkowa |
| Profil zęba | Zaangażowanie powierzchniowe |
| Koncentryczność | Prawidłowe osadzenie wokół łącznika |
| Wykończenie powierzchni | Ochrona przed korozją |
| Stan materialny | Wydajność mechaniczna |
Ningbo Yinzhou Zhenhua łączy tłoczenie, progresywną produkcję matryc i obróbkę skrawaniem z wewnętrznym rozwojem narzędzi. System zarządzania jakością IATF 16949 zapewnia kontrolę procesu w celu zapewnienia spójności i identyfikowalności produkcji.
W przypadku zastosowań, w których standardowe wymiary serii N nie odpowiadają montażowi, Zhenhua może opracować wersje wykonane na podstawie rysunku.
W przypadku nowego projektu klienci mogą dostarczyć rysunek lub próbkę wraz ze specyfikacją śruby/nakrętki i wymaganym materiałem. Zatwierdzenie próbki można zakończyć przed produkcją seryjną.
Nie należy traktować dwóch powierzchni podkładki jako identycznych.
Strona ząbkowana → łeb śruby lub nakrętka
Gładka strona stożkowa → powierzchnia złącza
Przed dokręceniem podkładka powinna być osadzona koncentrycznie wokół łącznika.
Ostateczny moment dokręcania powinien wynikać z pełnej specyfikacji złącza. Czynniki takie jak klasa śruby, typ nakrętki, smar i materiał współpracujący mogą mieć wpływ na powstałe napięcie wstępne i dlatego należy je wziąć pod uwagę podczas walidacji montażu.
Wąska seria N jest korzystna, gdy luz promieniowy jest ograniczony, ale jej mniejsza średnica zewnętrzna oznacza również mniejszą powierzchnię łożyska.
Rozważ serię M, gdy dostępna jest większa powierzchnia nośna i preferowany jest ślad średniego zasięgu.
Rozważ serię L, gdy złącze wymaga większego śladu łożyska lub wykorzystuje większe łby elementów złącznych.
W przypadku bardziej miękkich, cienkich lub łatwo odkształcających się materiałów spoin, przed wyborem wersji N należy sprawdzić dostępną powierzchnię nośną.
|
|
|||||||||||
|
Dlatego NFE 25-511 N należy wybrać ze względu na połączenie mechanizmu blokującego i kompaktowej geometrii promieniowej, a nie po prostu jako mniejszą wersję innej podkładki zabezpieczającej.
W przypadku ząbkowanych podkładek stożkowych typu NFE 25-511 N wartością producenta jest nie tylko możliwość wytłoczenia podkładki. Geometria serii N wymaga kontrolowanego formowania, stałych wymiarów ząbków i powtarzalnej grubości materiału, ponieważ dostępna powierzchnia nośna jest celowo ograniczona.
Możliwości te są szczególnie istotne przy zamawianiu podkładek typu N do produkcji powtarzalnej, gdzie niewielkie zmiany w wysokości formowanej, profilu zęba czy średnicy zewnętrznej mogą mieć wpływ na spójność montażu.
Typ N ma najwęższy profil promieniowy w rodzinie NFE 25-511. Wybiera się go przede wszystkim, gdy luz instalacyjny jest ograniczony. M zapewnia średnią powierzchnię, podczas gdy L zapewnia największą powierzchnię nośną.
Zasada blokowania pozostaje taka sama: stożkowe działanie sprężyny połączone z ząbkowanym zaczepem. Jednakże mniejsza średnica zewnętrzna zapewnia mniejszą powierzchnię nośną, dlatego powierzchnia złącza i wymiary elementów złącznych muszą być odpowiednie dla serii N.
Tak, pod warunkiem, że wymiary nakrętki i dostępna powierzchnia osadzenia są zgodne ze średnicą wewnętrzną i zewnętrzną podkładki.
Ząbkowana powierzchnia powinna normalnie stykać się z łbem śruby lub nakrętką, podczas gdy gładka stożkowa powierzchnia przylega do powierzchni złącza. Dokręcić zgodnie z podanym momentem obrotowym połączenia.
Nr DIN 6796 opiera się na stożkowym działaniu sprężyny, podczas gdy NFE 25-511 N dodaje promieniowe ząbki do mechanicznego łączenia powierzchni. Mają różne projekty funkcjonalne.
AISI 316 jest na ogół pierwszym gatunkiem stali nierdzewnej, który należy wziąć pod uwagę tam, gdzie narażenie na chlorki i sole jest znaczące. Cały system mocowania należy również ocenić pod kątem odporności na korozję.
Tak. Można określić cynk płatkowy lub inną odpowiednią obróbkę powierzchni dla 65Mn, w zależności od wymaganej ochrony przed korozją i warunków stosowania.
Tak. Niestandardowe średnice wewnętrzne/zewnętrzne, grubość, wysokość, geometria ząbkowania, obróbka materiału i powierzchni mogą być produkowane zgodnie z zatwierdzonymi rysunkami lub próbkami.
Proszę podać rozmiar gwintu, ilość, materiał, obróbkę powierzchni, rysunek lub wymagania dotyczące próbki i zastosowania. W przypadku zastosowań w ograniczonej przestrzeni dostępny luz promieniowy jest również przydatny do potwierdzenia wymiarów serii N.
wyślij swój rozmiar, ilość i rysunek podkładek stożkowych, a my odpowiemy po potwierdzeniu specyfikacji i czasu realizacji.
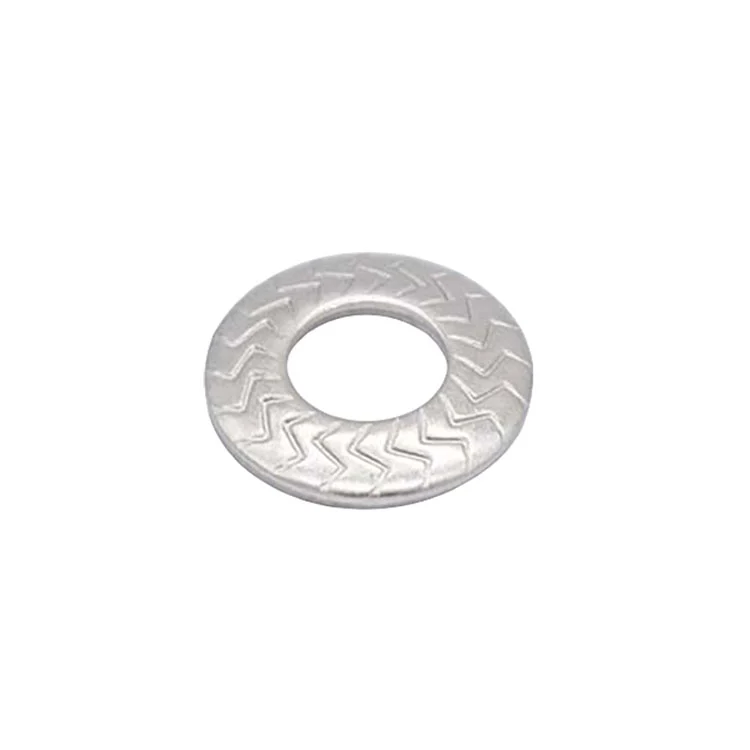
✅ Zdobądź bezpłatną próbkę!! Skontaktuj się z nami już dziś
✅Skontaktujemy się z Tobą w ciągu 24 godzin