Podkładki
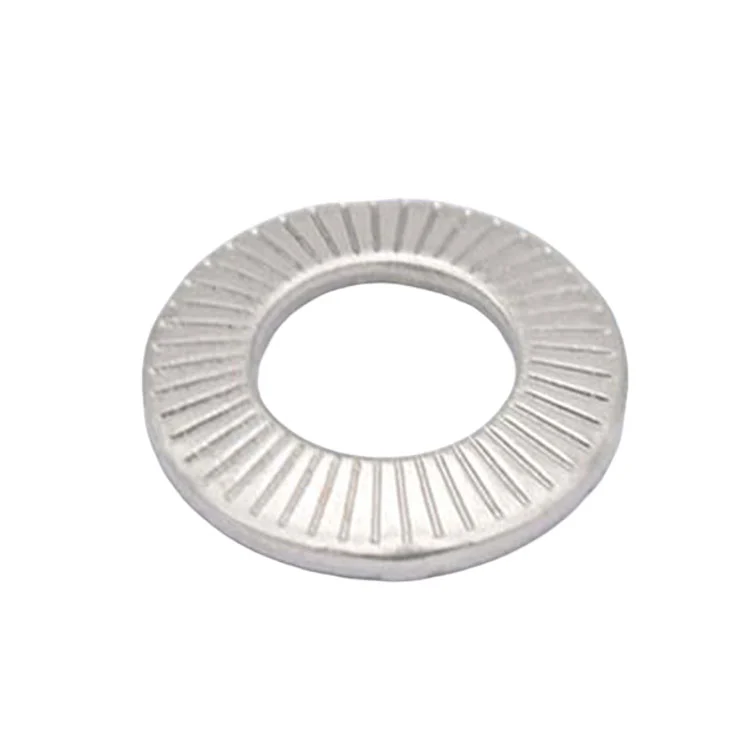
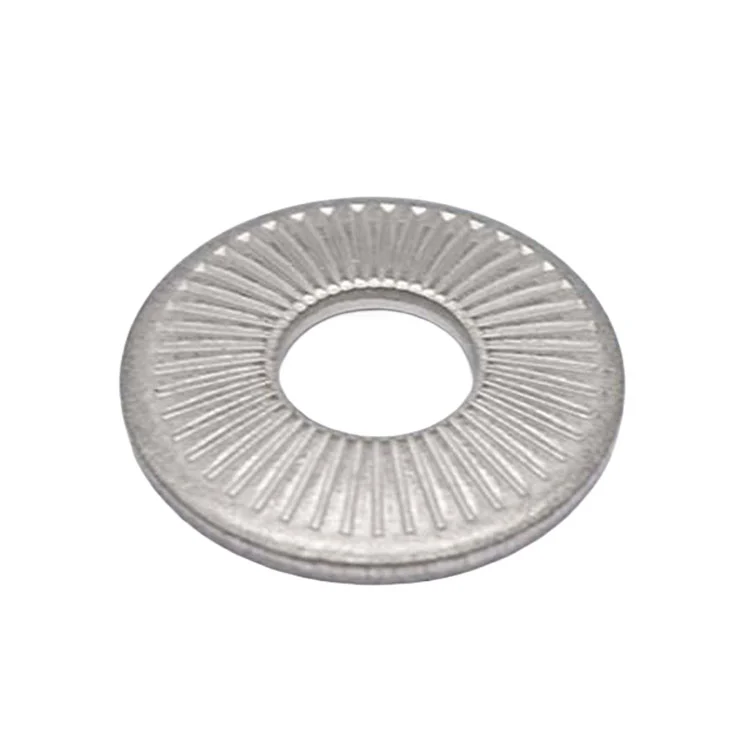
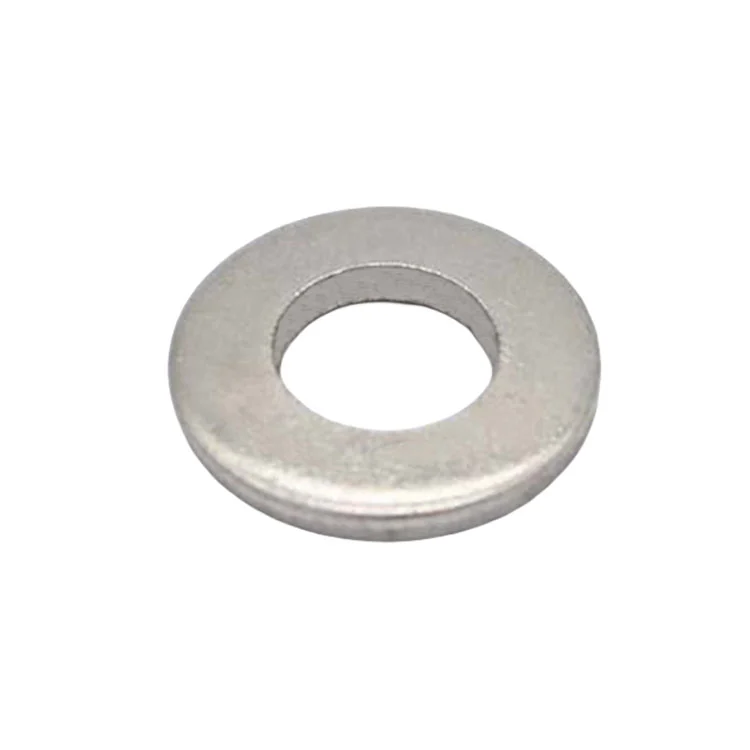
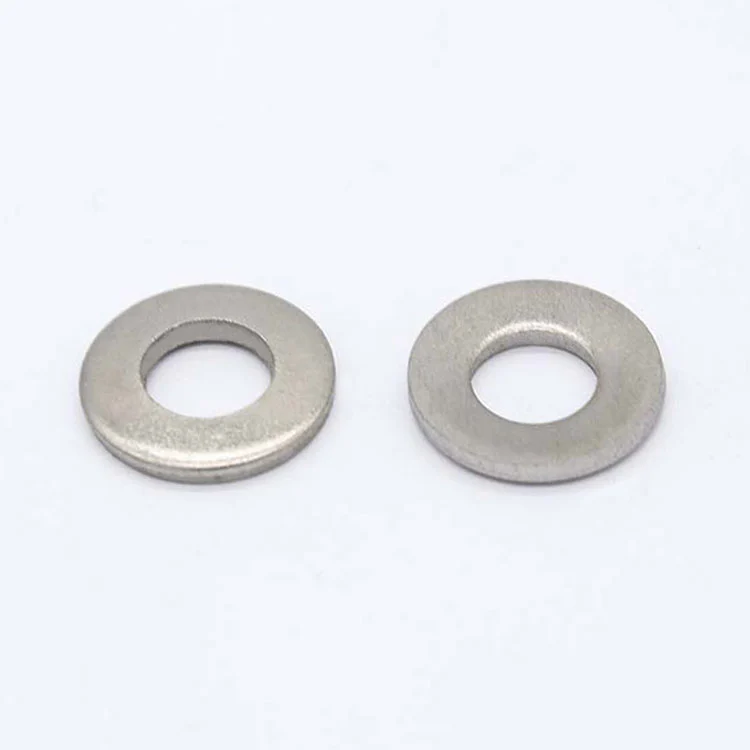
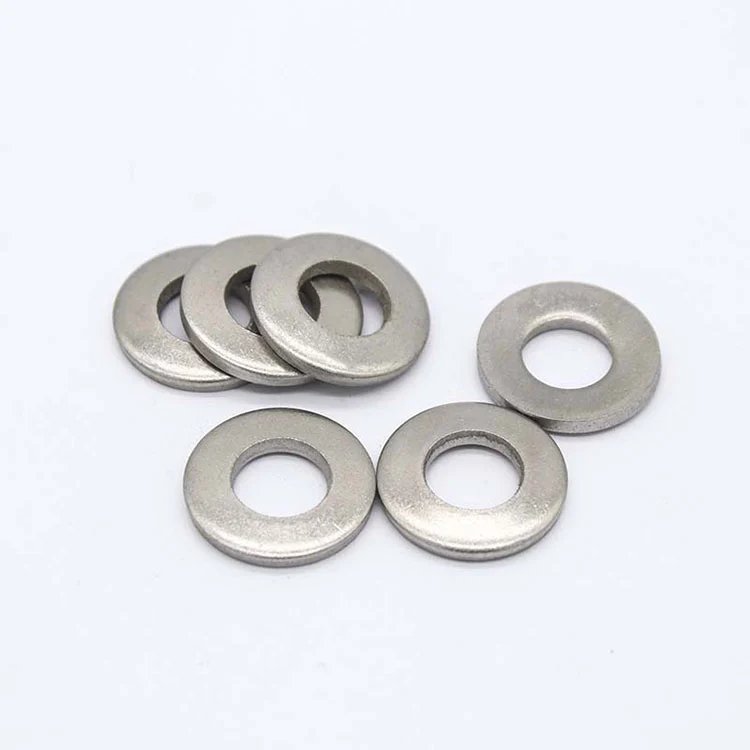
Podkładki stożkowe DIN 6796

Podkładki stożkowe DIN 6796

AISI 304 (A2) AISI 316 (A4) 65Mn

Stożkowa siła sprężyny talerzowej kompensuje pełzanie i rozszerzalność cieplną | Zatrzymanie wstępnego ładowania | OEM/ODM

Podkładki stożkowe DIN 6796 ze stali AISI 304, AISI 316 i 65Mn; stożkowa konstrukcja tarczy zapewnia osiowe obciążenie sprężyny, pomaga kompensować utratę napięcia wstępnego w wyniku pełzania i rozszerzalności cieplnej, dostępne są niestandardowe rozmiary i wykończenia.

Od 1993 r

Producent części do tłoczenia

12 000 m²

Posiadana fabryka

12 000 t/rok

Wydajność tłoczenia · 120 pras do 450 T

24 godz

Odpowiedź na cytat

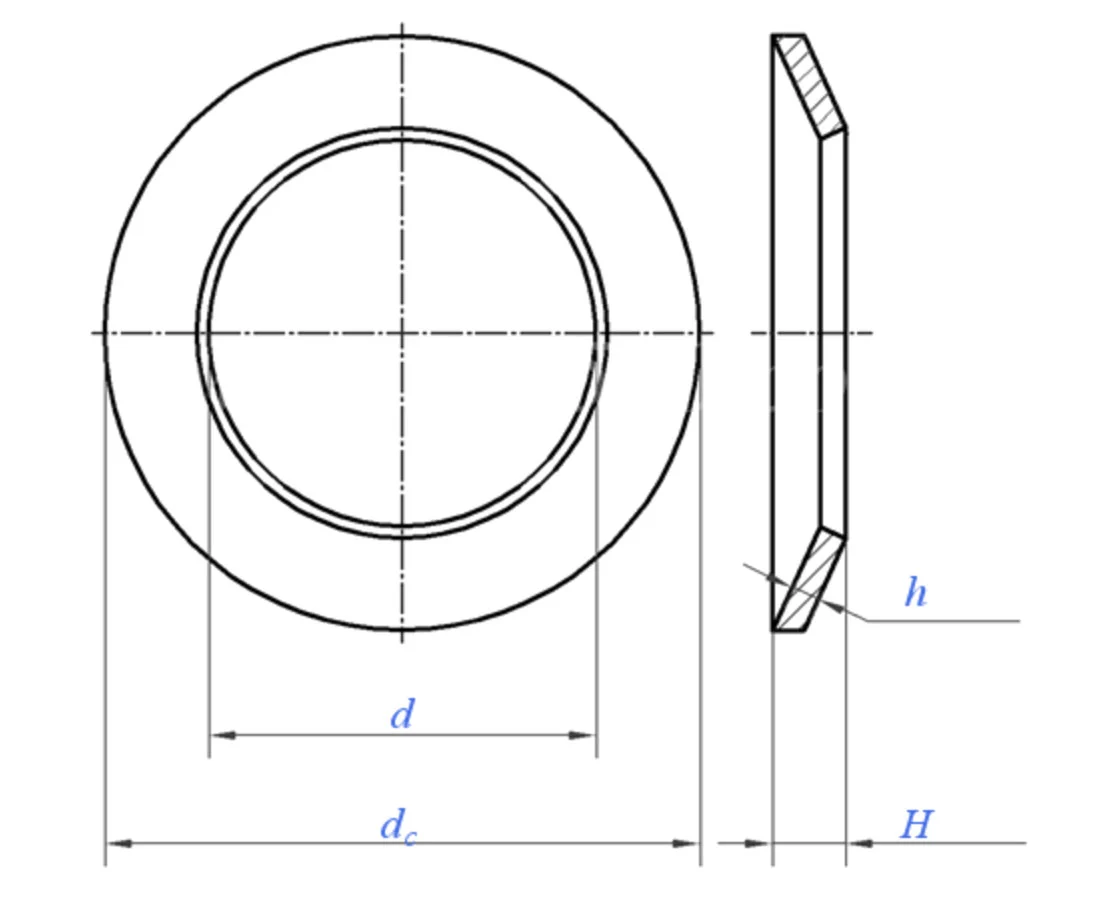
Tabela rozmiarów

DIN 6796 Conical Spring Washers
Obowiązujący wątek
d Min. = Nominalna (H14)
Maks
DC Maks. = Nominalny (h14)
Min
h ①
Maks
H Min
Waga na 1000 szt. (stal) ≈kg
M2 M2,5 M3 M3,5 M4 M5 M6 M7 M8 M10
2.2 2.7 3.2 3.7 4.3 5.3 6.4 7.4 8.4 10.5
2.45 2.95 3.5 4 4.6 5.6 6.76 7.76 8.76 10.93
5 6 7 8 9 11 14 17 18 23
4.7 5.7 6.64 7.64 8.64 10.57 13.57 16.57 17.57 22.48
0.4 0.5 0.6 0.8 1 1.2 1.5 1.75 2 2.5
0.6 0.72 0.85 1.06 1.3 1.55 2 2.3 2.6 3.2
0.5 0.61 0.72 0.92 1.12 1.35 1.7 2 2.24 2.8
0.05 0.09 0.14 0.25 0.38 0.69 1.43 2.53 3.13 6.45
Obowiązujący wątek
d Min. = Nominalna (H14)
Maks
DC Maks. = Nominalny (h14)
Min
h ①
Maks
H Min
Waga na 1000 szt. (stal) ≈kg
M12 M14 M16 M18 M20 M22 M24 M27 M30
13 15 17 19 21 23 25 28 31
13.43 15.43 17.43 19.52 21.52 23.52 25.52 28.52 31.62
29 35 39 42 45 49 56 60 70
28.48 34.38 38.38 41.38 44.38 48.38 55.26 59.26 69.26
3 3.5 4 4.5 5 5.5 6 6.5 7
3.95 4.65 5.25 5.8 6.4 7.05 7.75 8.35 9.2
3.43 4.04 4.58 5.08 5.6 6.15 6.77 7.3 8
12.4 21.6 30.4 38.9 48.8 63.5 92.9 113 170

W przypadku wymagań niestandardowych produkcja może odbywać się w oparciu o rysunki klienta lub próbki. Wymiary i materiał sprężyny należy potwierdzić przed wyceną, ponieważ zmiana grubości przekroju lub wysokości stożka powoduje zmianę zachowania pod obciążeniem i ugięcia.

Przegląd produktu

W podkładkach sprężystych stożkowych DIN 6796 zastosowano stożkowy profil tarczy, który ściska się pod obciążeniem, wytwarzając ciągłą osiową siłę sprężyny, kompensując rozszerzalność cieplną, pełzanie i relaksację materiału, aby utrzymać napięcie wstępne śruby i przeciwdziałać luzowaniu wywołanemu wibracjami bez dodatkowych elementów zamka.

Jak podkładka DIN 6796 utrzymuje napięcie wstępne

Podkładka DIN 6796 to nie tylko zakrzywiona podkładka płaska. Jego stożkowa geometria zapewnia określoną charakterystykę obciążenia i ugięcia.

Po dokręceniu śruby stożek stopniowo się spłaszcza. To odkształcenie magazynuje energię sprężystą w podkładce. Jeśli później złącze ulegnie rozszerzeniu termicznemu, osadzeniu, pełzaniu materiału lub niewielkiej relaksacji wymiarowej, podkładka może uwolnić część nagromadzonego odkształcenia sprężystego i nadal wywierać siłę osiową na złącze.

Jest to główny powód, dla którego warto wybrać podkładkę stożkową, gdy utrzymanie siły zacisku jest ważniejsze niż samo zwiększenie tarcia na gwincie.

Szczególnie ważna jest dostępność podróży wiosennych. Podkładka o niewystarczającym ugięciu roboczym może stać się prawie płaska na początku procesu dokręcania, a później zapewnić niewielką dodatkową kompensację. I odwrotnie, nadmierne ugięcie może przesunąć złącze poza zamierzony zakres roboczy.

Dlatego do zastosowań inżynieryjnych podkładkę należy dobierać w oparciu o wymagane obciążenie sprężyny, dostępne ugięcie, sztywność połączenia i temperaturę roboczą, a nie samą średnicę śruby.

Gdzie stożkowa podkładka sprężysta ma większy sens

Norma DIN 6796 jest szczególnie przydatna tam, gdzie złącze narażone jest na zmiany po montażu.

Typowe przykłady obejmują

  • złącza ze znacznymi zmianami temperatury;
  • zespoły zawierające materiały o różnym współczynniku rozszerzalności cieplnej;
  • połączenia śrubowe, w przypadku których z czasem może osiadać kompresja uszczelki lub podłoża;
  • maszyny narażone na powtarzające się wibracje lub cykliczne obciążenia;
  • sprzęt elektryczny i przemysłowy, w którym ważne jest utrzymanie siły zacisku;
  • zespoły, w których preferowany jest kompaktowy osiowy element sprężysty.

Nie należy jej automatycznie traktować jako zamiennika każdej podkładki zabezpieczającej. Ząbkowana podkładka tworzy przede wszystkim mechaniczne połączenie zębów, podczas gdy stożkowa podkładka sprężysta działa poprzez utrzymywanie siły osiowej, gdy złącze porusza się w zakresie roboczym sprężyny.

W przypadku zastosowań charakteryzujących się silnymi wibracjami należy ocenić cały projekt złącza — obejmujący klasę śrub, moment dokręcania, sztywność połączenia i punkt pracy podkładki — a nie polegać wyłącznie na podkładce.

Kluczowe funkcje

  • Stożkowe napięcie wstępne sprężyny (niezbędne): stożkowy dysk magazynuje energię sprężystą pod wpływem ściskania i stale wywiera siłę osiową na łeb śruby/nakrętkę, kompensując pełzanie, rozszerzalność cieplną i relaksację.
  • Blokowanie odporne na wibracje: działanie sprężyny pochłania wstrząsy i wibracje, zmniejszając ryzyko samopoluzowania bez dodatkowych elementów blokujących.
  • Kompaktowa, jednoczęściowa konstrukcja: pojedyncza część stożkowa oszczędza miejsce i pasuje do ograniczonych obszarów montażowych i większych obciążeń.
  • Wybitna precyzja i spójność: szybkie tłoczenie progresywne utrzymuje stały kąt i grubość stożka, zapewniając stabilną moc sprężyny.
  • Wyraźne różnice między seriami: podkładki sprężyste stożkowe (kompensacja sprężyny), podkładki sprężyste dzielone (tarcie/siła sprężyny) i podkładki ząbkowane (zgryz mechaniczny) dobierane są w zależności od zastosowania (patrz tabela poniżej).
  • Rozmiary według tabeli firmowej: rozmiary standardowe podane są według firmowej tabeli rozmiarów; niestandardowe rozmiary można wykonać na podstawie rysunków lub próbek.

Porównanie wyboru podkładek sprężystych/zabezpieczających

Typ Struktura Kluczowe cechy Typowe zastosowania
Podkładka stożkowa DIN 6796 (ta strona) Gładka, stożkowa tarcza Wysoka i stabilna siła sprężyny; kompensuje pełzanie/rozszerzalność cieplną; zachowuje napięcie wstępne Podwozia samochodowe, maszyny ogólne, elektryczne, przeguby wibracyjne do dużych obciążeń kolejowych
Podkładka sprężysta dzielona (DIN 127) Dzielony elastyczny pierścień Blokowanie siły tarcia/sprężyny z ograniczoną kompensacją Ogólne złącza mocujące
Podkładka ząbkowana (DIN 6797/6798) Zęby wewnętrzne/zewnętrzne Mechaniczna blokada zgryzu; brak kompensacji napięcia wstępnego sprężyny Połączenia odporne na wibracje (nie jest wymagana kompensacja napięcia wstępnego)

Wybór materiałów dla różnych warunków świadczenia usług

Materiał należy wybrać biorąc pod uwagę zarówno zachowanie sprężyny, jak i narażenie na środowisko.

  • Stal sprężynowa 65Mn jest odpowiednia, gdy najważniejsze są elastyczność i reakcja sprężyny. Jest powszechnie rozważany w zastosowaniach wymagających mechanicznie, gdzie podkładka wymaga wystarczającej twardości i powtarzalnej odporności na obciążenia elastyczne. W przypadku znacznego narażenia na korozję zwykle wymagana jest ochronna obróbka powierzchni.
  • AISI 304 (A2) zapewnia praktyczną równowagę pomiędzy odpornością na korozję i właściwościami mechanicznymi ogólnego sprzętu przemysłowego, maszyn i zespołów zewnętrznych. Jest to powszechny wybór, gdy wymagana jest konstrukcja ze stali nierdzewnej bez wyższego poziomu odporności na korozję wynoszącego 316.
  • AISI 316 (A4) jest preferowany tam, gdzie narażenie na chlorki, mgła solna, atmosfera morska lub agresywne warunki czyszczenia powodują, że odporność na korozję jest głównym problemem. Jest to szczególnie istotne w przypadku sprzętu i instalacji zewnętrznych w środowiskach przybrzeżnych.

W przypadku zastosowań sprężynowych wybór materiału nie powinien opierać się wyłącznie na odporności na korozję. Należy również wziąć pod uwagę granicę plastyczności, twardość, zakres sprężystości i zachowanie zmęczeniowe w temperaturze roboczej.

Kontrola produkcji podkładek sprężynowych

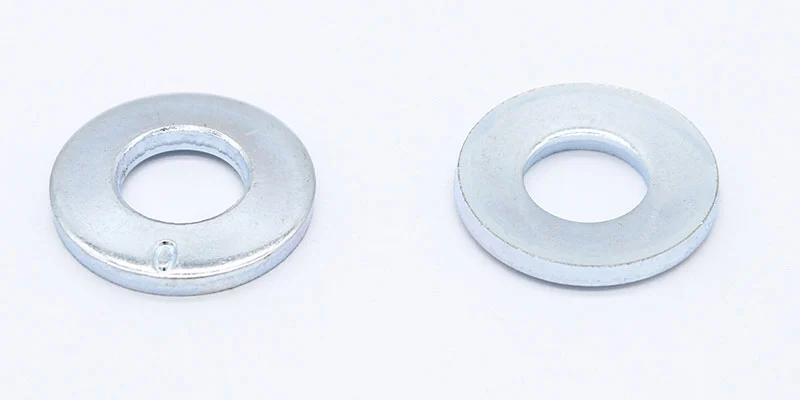
Krytycznym problemem produkcyjnym normy DIN 6796 nie jest po prostu to, czy podkładka jest wytłoczona w kształt stożkowy. Gotowe części wymagają spójnej geometrii, aby podkładki z tej samej partii zachowywały się podobnie pod obciążeniem.

Ningbo Yinzhou Zhenhua wykorzystuje procesy tłoczenia i formowania za pomocą dedykowanego oprzyrządowania, a następnie kontrolę wymiarową i procesową. W przypadku produkcji OEM parametry oprzyrządowania i formowania można opracować na podstawie zatwierdzonego rysunku lub próbki.
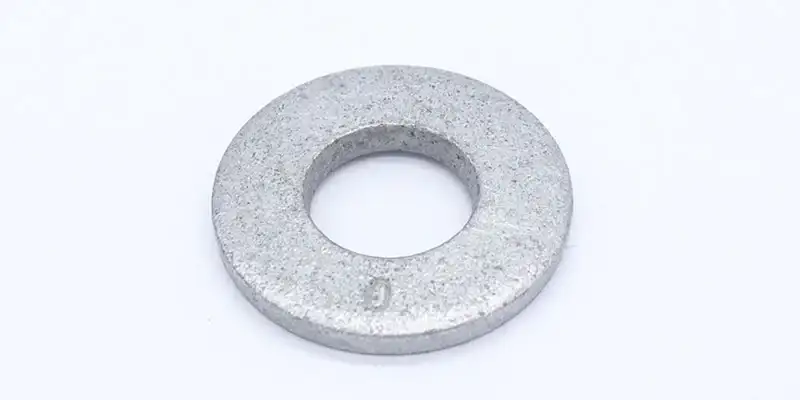
Można zwrócić szczególną uwagę

  • wysokość stożka, grubość materiału, średnica wewnętrzna i zewnętrzna, konsystencja formowania, stan powierzchni i stabilność wymiarowa pomiędzy partiami.
  • W razie potrzeby klient może również określić zamierzone warunki montażu lub wymagania dotyczące obciążenia sprężyny, tak aby produkcja nie opierała się wyłącznie na wymiarach nominalnych.
  • Firma działa w oparciu o system zarządzania jakością IATF 16949, w którym identyfikowalność produkcji wspiera powtarzalność zamówień i spójność partii.
  • Dostępne są rozwiązania niestandardowe do zastosowań wymagających określonej wysokości, grubości, materiału lub charakterystyki roboczej stożka.

Obróbka powierzchniowa i jej wpływ na część sprężystą

  • Wykończenie powierzchni powinno być dopasowane do materiału podkładki i środowiska pracy, a nie wybierane jako standardowa opcja katalogowa.
  • W przypadku podkładek sprężystych stożkowych DIN 6796 ze stali nierdzewnej można zastosować pasywację w celu poprawy stanu naturalnej powierzchni pasywnej po uformowaniu. Tam, gdzie liczy się wygląd, czystość lub wymagania dotyczące dalszego montażu, można wybrać gładkie lub polerowane wykończenia.
  • W przypadku wersji ze stali węglowej, takiej jak 65Mn, opcje ochrony przed korozją mogą obejmować cynkowanie, tlenek czarny, fosforanowanie lub powłoki cynkowe płatkowe, takie jak Dacromet. Wybrana powłoka musi być dostosowana do odkształceń podkładki podczas montażu i zapewniać wymaganą ochronę antykorozyjną.
  • Jest to szczególnie ważne w przypadku podkładek sprężystych stożkowych, ponieważ część zmienia kształt podczas obciążenia. Powłoka, która dobrze sprawdza się na sztywnej płaskiej podkładce, niekoniecznie jest najlepszym wyborem w przypadku elementu poddawanego powtarzającym się odkształceniom sprężystym.
  • W przypadku wymagających projektów należy zatem wspólnie potwierdzić materiał, twardość, grubość powłoki i oczekiwane środowisko pracy.
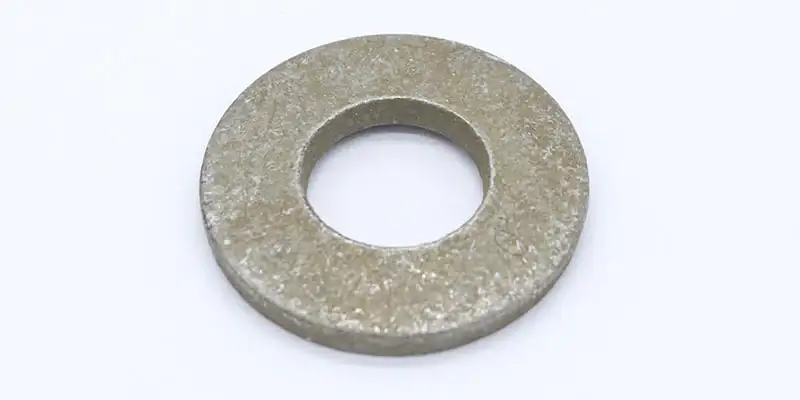
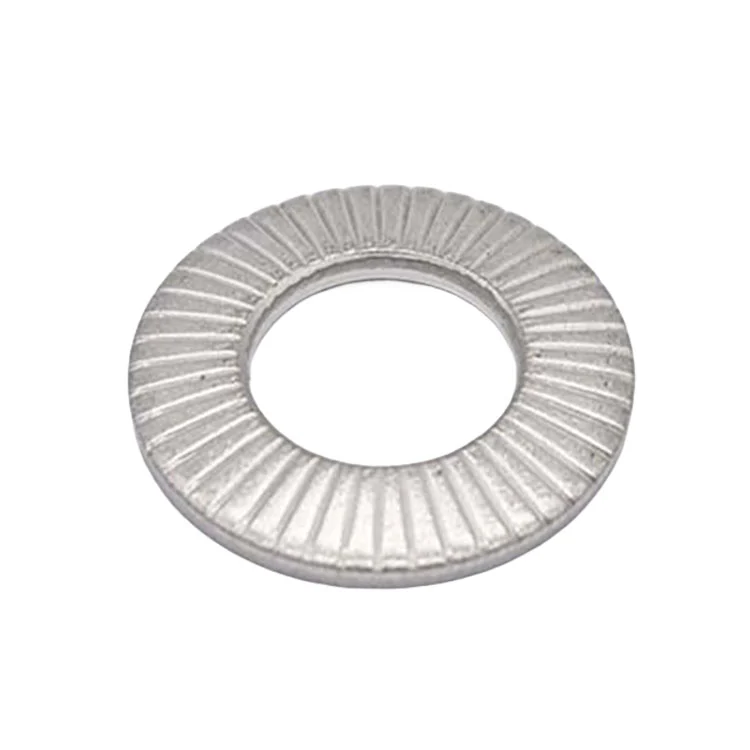
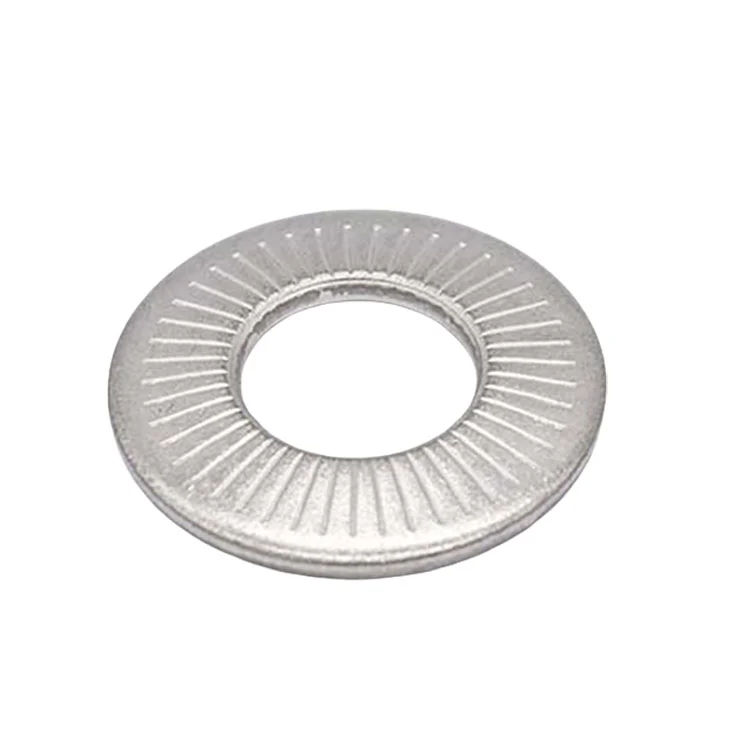
DIN 6796 Conical Spring Washers
DIN 6796 Conical Spring Washers DIN 6796 Conical Spring Washers

Często zadawane pytania

Pytanie 1. Jak dobrać podkładkę DIN 6796 do konkretnego rozmiaru śruby?

Średnica śruby to tylko punkt wyjścia. Sprawdź średnicę wewnętrzną i zewnętrzną podkładki, wysokość swobodną, ​​grubość i wymagane napięcie sprężyny na wysokości montażu. W przypadku połączeń, w których utrzymanie napięcia wstępnego ma kluczowe znaczenie, przed wyborem podkładki należy określić wymagane ugięcie robocze.

Pytanie 2. Co się stanie, jeśli podkładka zostanie całkowicie spłaszczona podczas dokręcania?

Gdy stożek zbliża się do stanu płaskiego, większość dostępnego skoku sprężyny została wykorzystana. Dalsze zaostrzenie nie zapewnia nieograniczonej dodatkowej rekompensaty. Jeżeli podczas montażu podkładka stale się spłaszcza, należy sprawdzić wybrany rozmiar lub warunki pracy.

Pytanie 3. Czy podkładka DIN 6796 nadaje się do powtarzających się wibracji?

Może pomóc w utrzymaniu obciążenia zacisku, gdy złącze podlega niewielkim ruchom, zmianom termicznym lub osiadaniu w zakresie sprężystości podkładki. Jednakże w przypadku silnych wibracji poprzecznych należy ocenić cały system mocowania, ponieważ działanie sprężyny i zapobieganie obrotowi to różne funkcje.

Pytanie 4. Czy norma DIN 6796 może zastąpić podkładkę klinową?

Nie jako bezpośredni zamiennik jeden do jednego. DIN 6796 utrzymuje napięcie wstępne poprzez elastyczne ugięcie, podczas gdy para podkładek blokujących klin wykorzystuje geometrię krzywki, aby zapobiec obrotowi poluzowania. Właściwy wybór zależy od tego, czy głównym problemem jest rozluźnienie stawów, ruchy termiczne, wibracje czy rozluźnienie rotacyjne.

Pytanie 5. Który materiał jest lepszy do zastosowań wysokotemperaturowych?

Nie ma uniwersalnej odpowiedzi opartej wyłącznie na 304, 316 lub 65Mn. Wydajność sprężyny zmienia się wraz z temperaturą, a dopuszczalny zakres pracy zależy od stanu materiału i rzeczywistego obciążenia. W przypadku zastosowań w podwyższonych temperaturach podczas składania zapytania ofertowego należy podać temperaturę roboczą i wymagane napięcie sprężyny.

Pytanie 6. Czy można wyprodukować podkładki DIN 6796 zgodnie z wymaganiami dotyczącymi obciążenia sprężyny, a nie według standardowego rozmiaru?

W przypadku projektów OEM podkładkę można opracować na podstawie rysunku lub próbki, a wymagane warunki pracy można omówić z zespołem produkcyjnym. Podaj rozmiar śruby, dostępną przestrzeń montażową, docelowe obciążenie, oczekiwane ugięcie, preferencje materiałowe i środowisko pracy.

Poproś o wycenę

wyślij swój rozmiar, ilość i rysunek podkładek stożkowych, a my odpowiemy po potwierdzeniu specyfikacji i czasu realizacji.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie. Polityka prywatności
Odrzucić Przyjąć