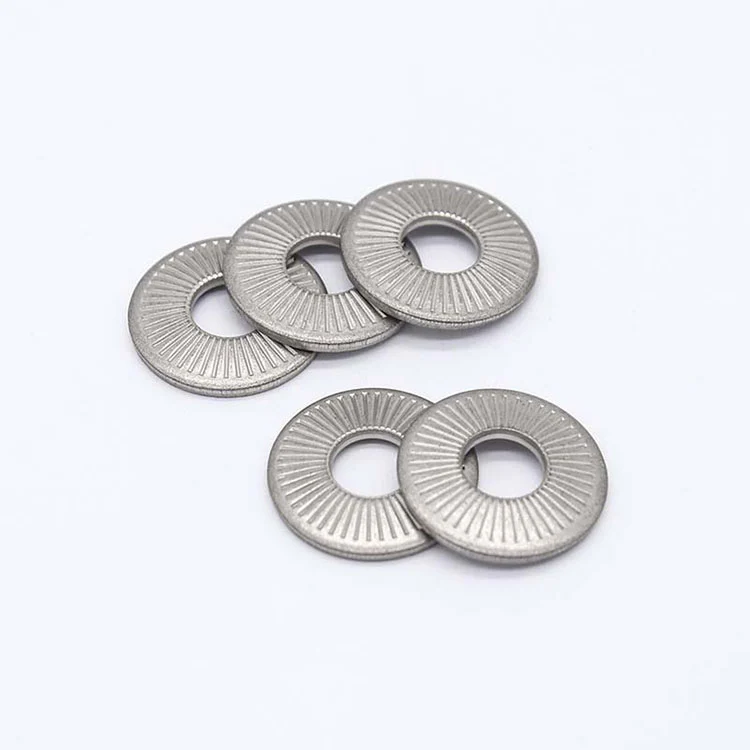
Napięcie wstępne sprężyny + podwójna blokada zgryzu | L duża seria, szeroka powierzchnia nośna | OEM/ODM
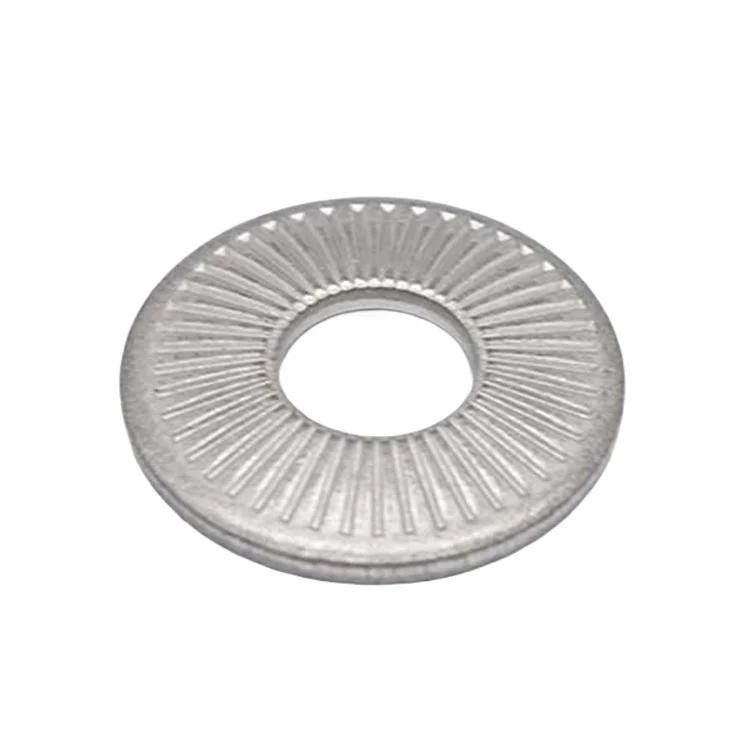
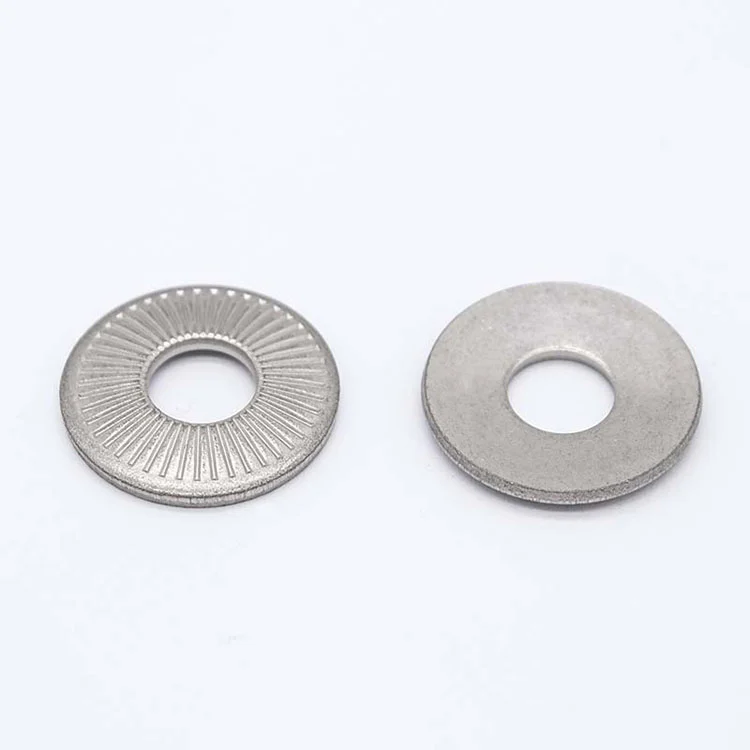
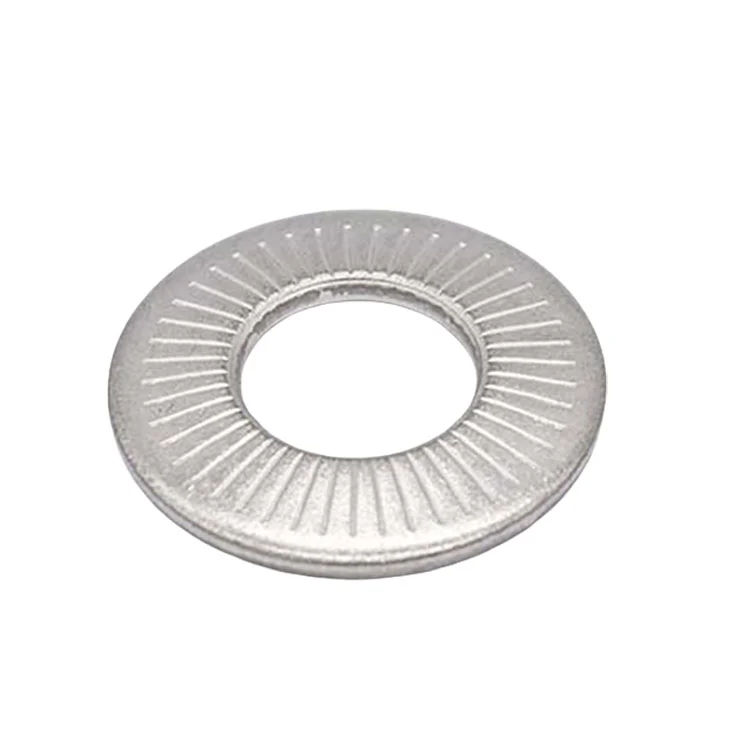
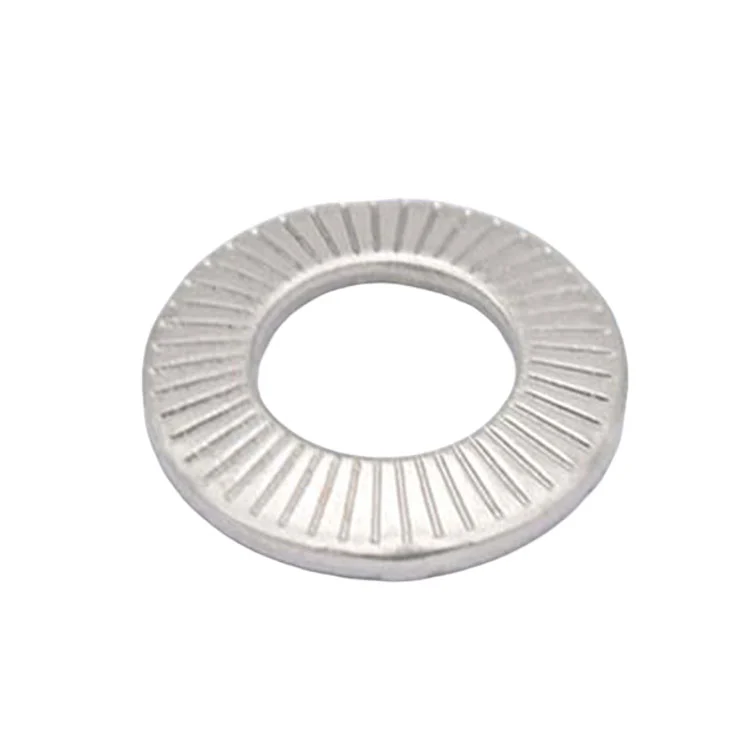
Podkładki stożkowe ząbkowane typu NFE 25-511 L ze stali AISI 304, AISI 316 i 65Mn; konstrukcja wielkoseryjna zapewnia szerszy rozkład obciążenia, podczas gdy stożkowe działanie sprężyny i promieniowe ząbki współpracują ze sobą, zapewniając mocowanie odporne na wibracje. Dostępne niestandardowe rozmiary, wykończenia i produkcja OEM.
Producent części do tłoczenia
Posiadana fabryka
Wydajność tłoczenia · 120 pras do 450 T
Odpowiedź na cytat
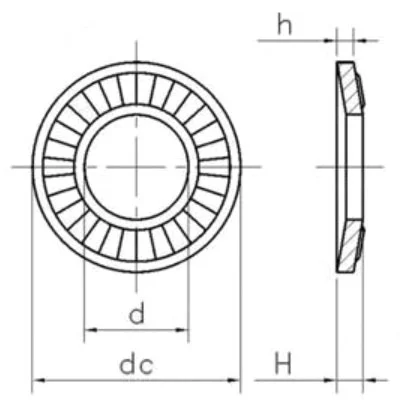
|
|
|||||||||||||||||||||||||||||||||||||||||
|
W przypadku niestandardowych wymiarów klienci mogą udostępnić do przeglądu rysunek, próbkę lub wymagania dotyczące aplikacji. Zespół produkcyjny może następnie potwierdzić, czy wymaganą geometrię można uformować przy użyciu określonego materiału i grubości.
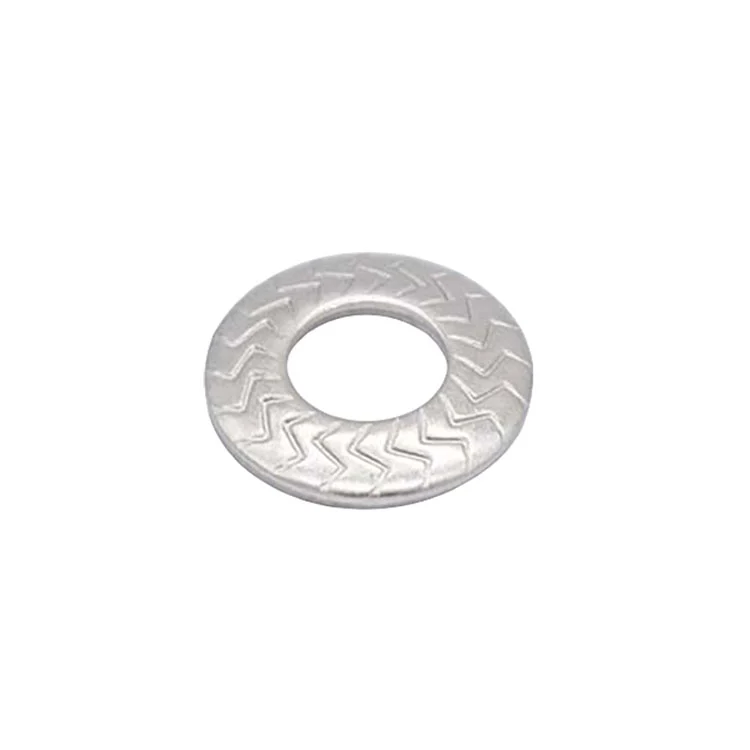
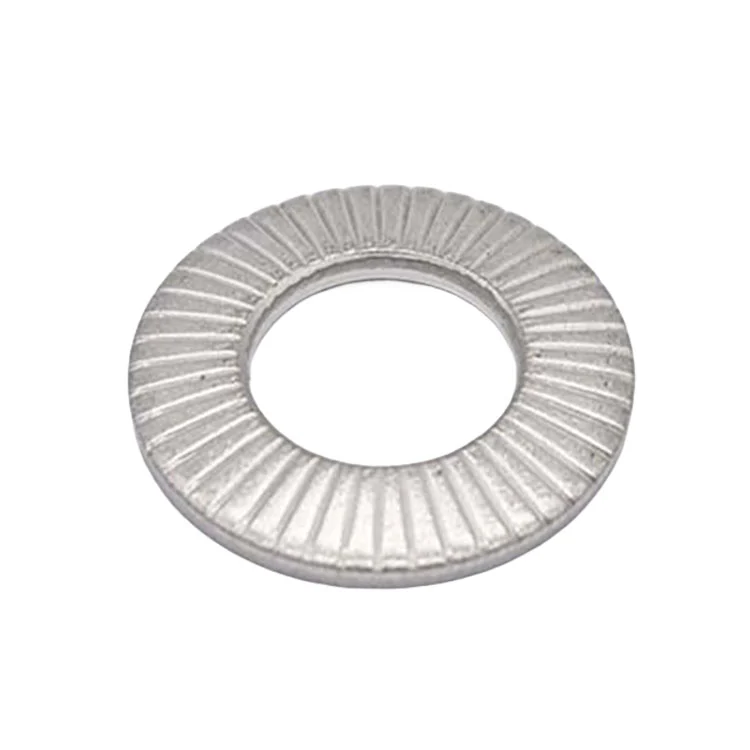
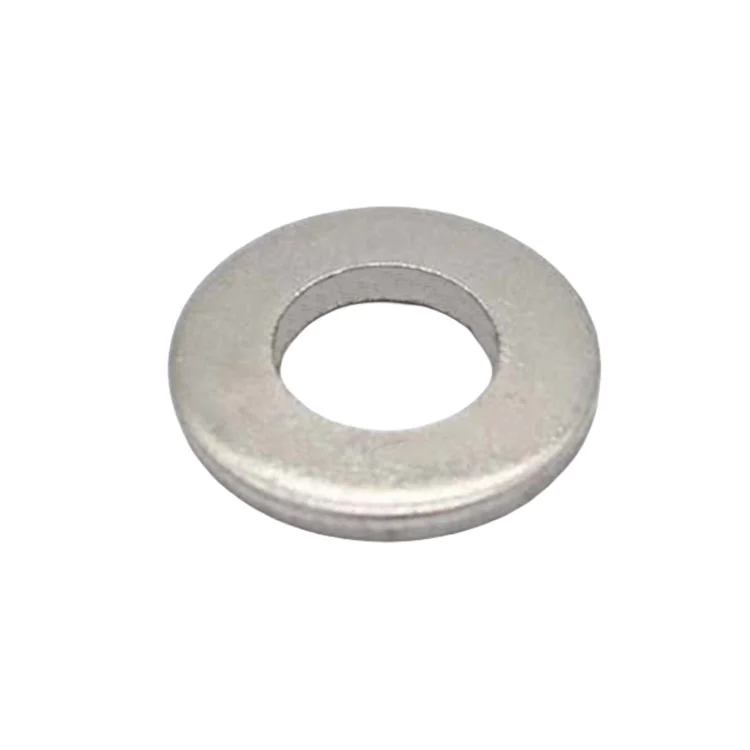
Ząbkowane stożkowe podkładki zabezpieczające typu NFE 25-511 L to ząbkowane podkładki stożkowe dużej serii zgodne z francuską normą NF E 25-511: jedna strona ma promieniowe ząbki promieni słonecznych, podczas gdy druga ma gładką powierzchnię stożkową. Podczas dokręcania stożkowa powierzchnia czołowa ściska się, tworząc elastyczne napięcie wstępne, podczas gdy ząbkowane zęby wgryzają się w łeb/nakrętkę śruby i obrabiany przedmiot – podwójne działanie zapobiegające poluzowaniu napięcia wstępnego sprężyny i zazębienia zębów. Jako najszersza seria, typ L oferuje największą powierzchnię nośną i większą nośność niż seria wąska (N) i średnia (M).
Typ L NFE 25-511 to nie tylko większa wersja konwencjonalnej podkładki sprężystej. Większa średnica zewnętrzna zmienia sposób przenoszenia obciążenia zaciskającego na złącze.
Gdy podkładka jest ściskana podczas dokręcania, jej stożkowy przekrój zapewnia elastyczne przemieszczenie. Jednocześnie ząbkowana powierzchnia styku łączy się z współpracującymi elementami. Większa średnica łożyska serii L rozkłada przyłożone obciążenie na większą powierzchnię, co przydaje się, gdy powierzchnia połączenia jest stosunkowo cienka, ma większy łeb śruby lub wymaga większego pokrycia łożyska.
To sprawia, że seria L jest szczególnie istotna w przypadku połączeń konstrukcyjnych i mechanicznych, gdzie należy uwzględnić łącznie trzy czynniki:
utrzymanie obciążenia zacisku + zazębienie zębów + rozkład powierzchni łożyska.
Dlatego też podkładkę należy dobrać w oparciu o średnicę łba śruby lub nakrętki, dostępną powierzchnię uszczelniającą, materiał połączenia i wymagane właściwości sprężyny, a nie wyłącznie według nominalnego rozmiaru gwintu.
Ningbo Yinzhou Zhenhua produkuje podkładki typu NFE 25-511 L ze stali nierdzewnej i stali sprężynowej, o wymiarach, materiale i stanie powierzchni potwierdzonym na podstawie wniosku lub rysunku klienta.
Główna zaleta inżynieryjna serii L wynika z większego śladu łożyska.
Konwencjonalna podkładka może mieć wystarczającą powierzchnię styku dla zwartego złącza stalowego, ale ten sam układ może stać się mniej odpowiedni, gdy zaciskany element jest cieńszy lub ma stosunkowo duże wymagania dotyczące osadzania. Zwiększenie średnicy łożyska podkładki rozkłada obciążenie ściskające na szerszy obszar i zmniejsza tendencję do nadmiernego lokalnego nacisku kontaktowego.
Profil stożkowy dodaje kolejną funkcję. Zamiast zachowywać się jak całkowicie płaska podkładka dystansowa, podkładka ugina się podczas dokręcania i zapewnia powrót sprężystości, gdy złącze ulega niewielkim zmianom spowodowanym wibracjami, cyklami termicznymi lub osiadaniem materiału.
Ząbki zapewniają odrębny efekt mechaniczny. Po dokręceniu złącza zęby stykają się z współpracującymi powierzchniami, a nie opierają się wyłącznie na tarciu pomiędzy gładkimi powierzchniami podkładek.
To połączenie sprawia, że seria NFE 25-511 L różni się od zwykłej podkładki płaskiej lub konwencjonalnej podkładki stożkowej.
Rodzina NFE 25-511 jest dostępna w różnych seriach o średnicy zewnętrznej. Wybór powinien opierać się na dostępnej powierzchni siedziska i wymaganiach dotyczących rozkładu obciążenia, a nie tylko na gwincie śruby.
|
|
||||||||
|
W przypadku podkładki typu L należy sprawdzić, czy większa średnica zewnętrzna nie koliduje z sąsiednimi elementami, spoinami, uformowanymi krawędziami, szczelinami lub zagłębionymi obszarami montażowymi.
W przypadku cienkich lub bardziej miękkich podłoży większa powierzchnia nośna może być szczególnie ważna, ponieważ połączenie należy ocenić pod kątem lokalnego nacisku powierzchniowego oraz napięcia wstępnego śrub.
Seria L jest najbardziej użyteczna, gdy połączenie wymaga czegoś więcej niż prostego rozłożenia obciążenia.
Podkładkę warto szczególnie rozważyć, gdy średnica łba śruby, grubość podłoża i nacisk łożyska są ważnymi zmiennymi projektowymi.
Nie należy go jednak dobierać automatycznie dla każdego połączenia charakteryzującego się wysokimi wibracjami. Należy ocenić całe połączenie, w tym gatunek śruby, moment dokręcania, twardość podłoża, geometrię podkładki i obciążenie użytkowe.
Obróbkę powierzchni należy rozważyć łącznie z materiałem podkładki i współpracującymi częściami.
W przypadku wersji ze stali nierdzewnej można określić pasywację, gdy element po uformowaniu wymaga czystszej i stabilniejszej powierzchni pasywnej. Polerowanie można wybrać tam, gdzie ważny jest wygląd lub czystość powierzchni, ale nie należy go traktować jako substytutu doboru materiału odpornego na korozję.
W przypadku wersji ze stali węglowej/sprężynowej powłoka ochronna jest zwykle bardziej odpowiednia, ponieważ sam materiał podstawowy nie zapewnia odporności na korozję na poziomie stali nierdzewnej.
W przypadku podkładek zębatych proces powlekania ma również znaczenie, ponieważ nadmierne gromadzenie się powłoki może zmienić zazębienie zębów i zależności wymiarowe. W przypadku wymagających zastosowań specyfikację powłoki należy zatem potwierdzić łącznie z geometrią podkładki, a nie traktować ją jako odrębny wymóg kosmetyczny.
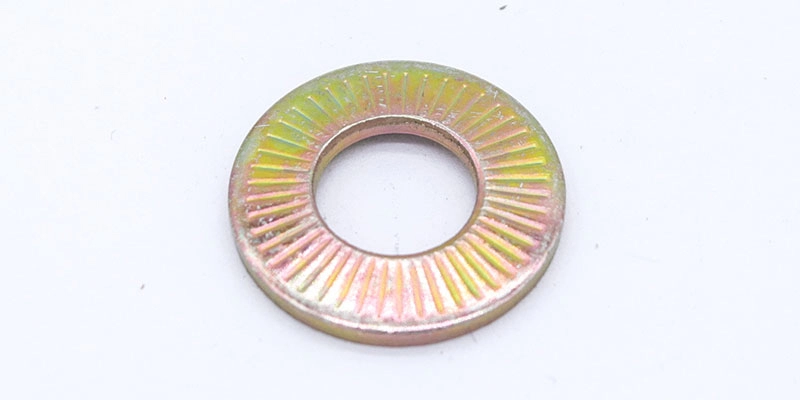
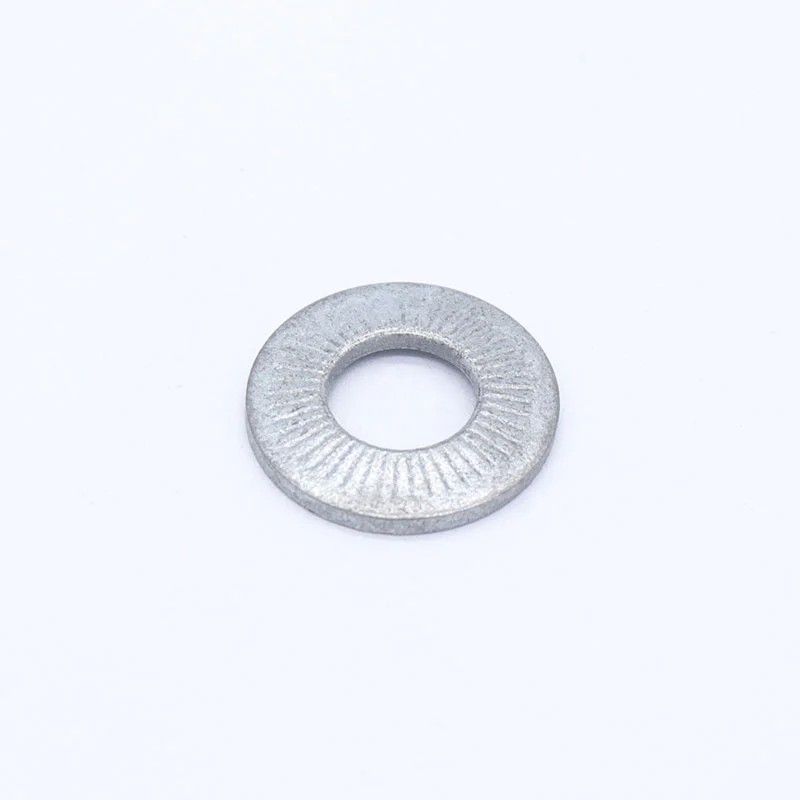
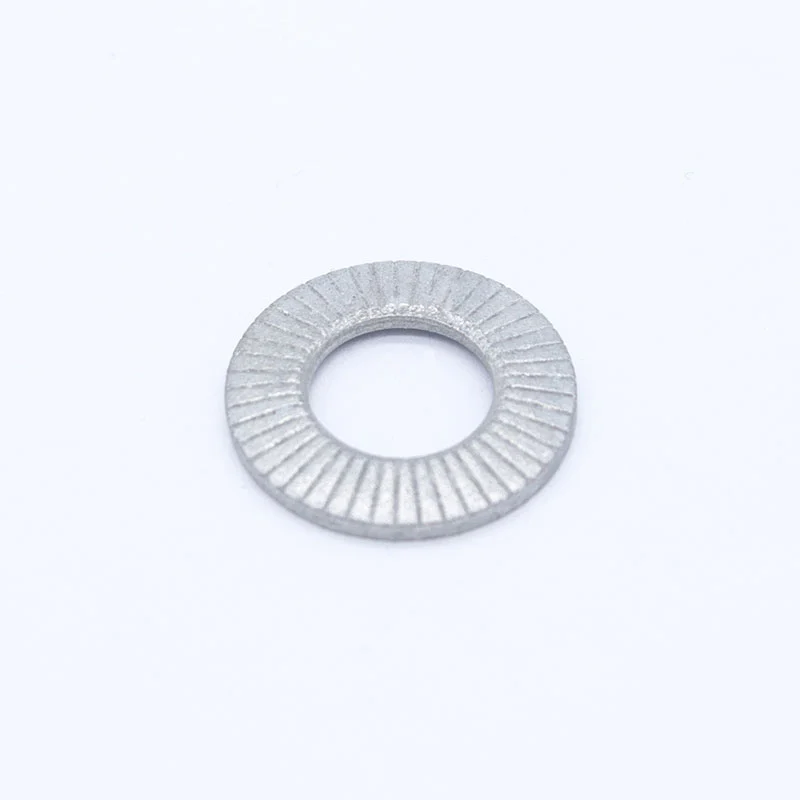
Podkładki NFE 25-511 L łączą uformowaną geometrię sprężyny z funkcjonalnymi ząbkami, więc sama kontrola wymiarowa nie wystarczy.
Wolna wysokość i uformowany profil określają dostępne przemieszczenie sprężyste.
Różnice w grubości mogą wpływać zarówno na reakcję sprężyny, jak i konsystencję formowania.
Ząbki wymagają wystarczającej definicji, aby połączyć się z powierzchnią współpracującą bez nadmiernego odkształcenia podczas formowania lub wykańczania.
Po wytłoczeniu i uformowaniu podkładka powinna zachować spójny profil, a nie wykazywać niekontrolowanego odkształcenia.
Coating or finishing must not excessively blunt the functional contact areas.
Ningbo Yinzhou Zhenhua wspiera rozwój oprzyrządowania, tłoczenie i produkcję matryc progresywnych, prowadząc rejestry kontroli w całym procesie produkcyjnym w ramach systemu zarządzania jakością IATF 16949.
W przypadku projektów OEM produkcja może rozpocząć się od przeglądu rysunków → oprzyrządowania/próbki → weryfikacji wymiarowej → partii próbnej → produkcji masowej.
Ningbo Yinzhou Zhenhua może produkować podkładki typu NFE 25-511 L zgodnie ze standardowymi wymaganiami lub rysunkami specyficznymi dla klienta.
W przypadku nowego zastosowania przegląd techniczny jest bardziej przydatny, gdy zapytanie obejmuje rozmiar śruby, gatunek śruby, materiał współpracujący, oczekiwane wibracje lub obciążenie dynamiczne, przestrzeń montażową i środowisko korozyjne.
Informacje te pozwalają uznać geometrię i materiał podkładki za część złącza, a nie wybrać ją niezależnie.
Głównym powodem jest dostępna powierzchnia nośna. Seria L zapewnia większą średnicę zewnętrzną, a tym samym większą powierzchnię przenoszenia obciążenia. Może to być korzystne, gdy powierzchnia połączenia wymaga większego rozkładu obciążenia lub gdy łeb/nakrętka śruby wymaga większej powierzchni osadzenia. Kompromisem jest zwiększona przestrzeń promieniowa, dlatego przed dokonaniem wyboru należy sprawdzić luz otaczający.
Nie. W obu przypadkach zastosowano geometrię sprężyny stożkowej, ale nie są one po prostu wymiennymi odpowiednikami. NFE 25-511 ma ząbkowaną geometrię styku, dodając mechaniczne sprzężenie powierzchni z działaniem sprężyny. DIN 6796 to przede wszystkim standardowa podkładka stożkowa bez tej samej konfiguracji ząbkowanej.
Orientacja instalacji powinna być zgodna z obowiązującą konfiguracją NFE 25-511 i rysunkiem technicznym dostawcy. W przypadku konstrukcji ząbkowanych funkcjonalna strona zęba musi stykać się z zamierzoną powierzchnią współpracującą. Nieprawidłowa orientacja może uniemożliwić pracę zębów zgodnie z przeznaczeniem i należy jej unikać podczas montażu produkcyjnego.
Można to rozważyć, ale złącze należy dokładnie ocenić. Ząbki mogą penetrować lub uszkadzać bardziej miękkie podłoża, podczas gdy większa powierzchnia nośna może pomóc w rozłożeniu całkowitego obciążenia zaciskającego. W przypadku aluminium, blach malowanych i innych bardziej miękkich materiałów należy wspólnie sprawdzić geometrię podkładki, zazębienie zębów i moment dokręcania.
Nie koniecznie. Większa średnica zewnętrzna zmienia głównie rozkład obciążenia i dostępną powierzchnię nośną. Skuteczność zapobiegania poluzowaniu zależy również od zaangażowania zębów, charakterystyki sprężyny, napięcia wstępnego śruby, sztywności połączenia i wibracji roboczych. Wybór największej podkładki bez sprawdzenia całego złącza może spowodować problemy z luzem lub montażem.
Aby dokonać dokładnego wyboru, należy podać nominalny rozmiar śruby, gatunek śruby, serię podkładek, wymaganą ilość, materiał, obróbkę powierzchni, materiał współpracujący, rysunek lub próbkę i środowisko zastosowania. Jeśli podkładka jest używana w złączu wrażliwym na wibracje, przydatna jest również temperatura robocza i warunki obciążenia.
Tak. Niestandardowe wymiary, materiały, wykończenia powierzchni i wybrane parametry geometryczne można porównać z rysunkami lub próbkami klienta. Przed oprzyrządowaniem zespół produkcyjny potwierdzi, czy żądana geometria jest odpowiednia dla wybranego materiału i procesu formowania.
W przypadku ząbkowanych podkładek stożkowych typu NFE 25-511 L należy przesłać wymagany rozmiar, ilość, materiał, obróbkę powierzchni oraz rysunek lub próbkę. Ningbo Yinzhou Zhenhua może sprawdzić specyfikację i potwierdzić wykonalność produkcji, wymagania dotyczące narzędzi i czas realizacji przed złożeniem zamówienia.
wyślij swój rozmiar, ilość i rysunek podkładek stożkowych, a my odpowiemy po potwierdzeniu specyfikacji i czasu realizacji.
✅ Zdobądź bezpłatną próbkę!! Skontaktuj się z nami już dziś
✅Skontaktujemy się z Tobą w ciągu 24 godzin