Podkładki
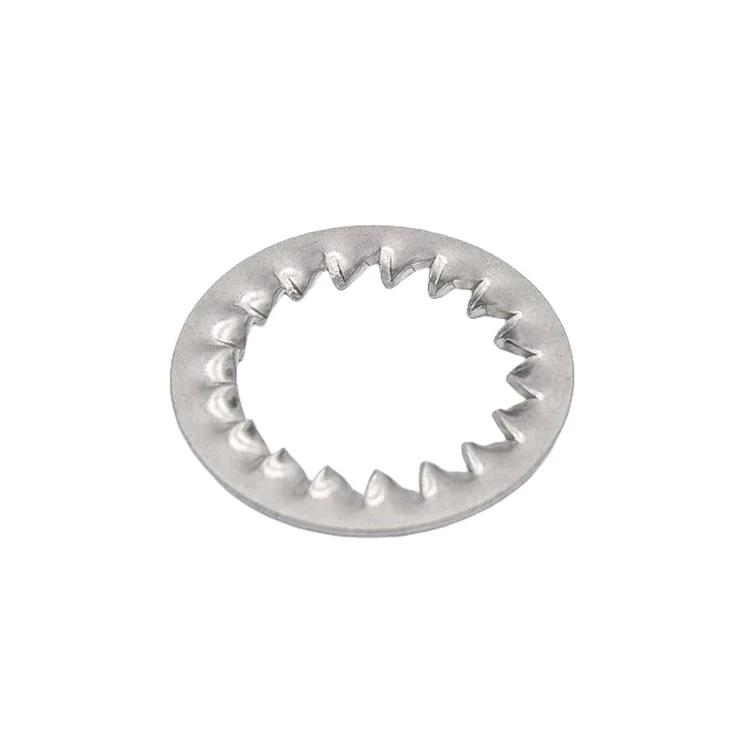
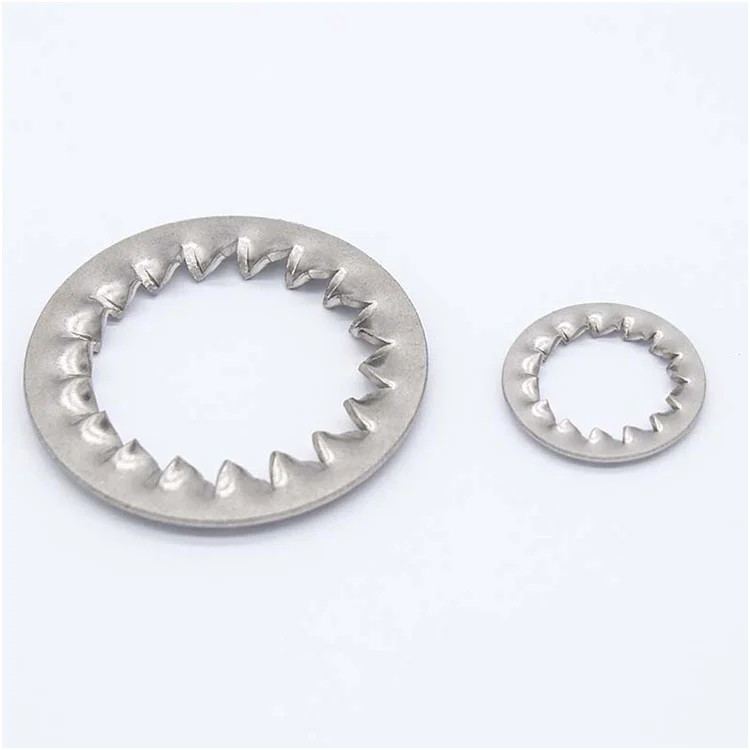
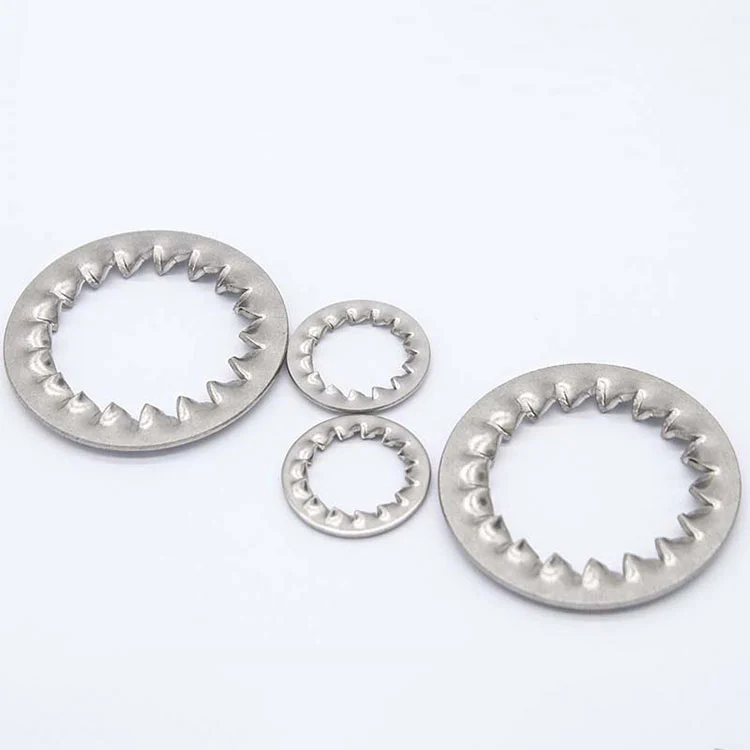
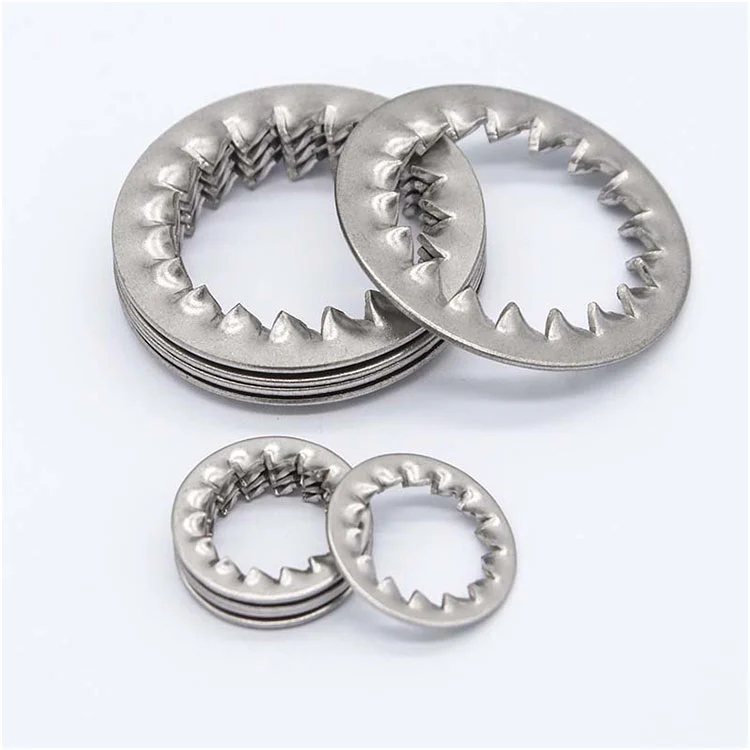
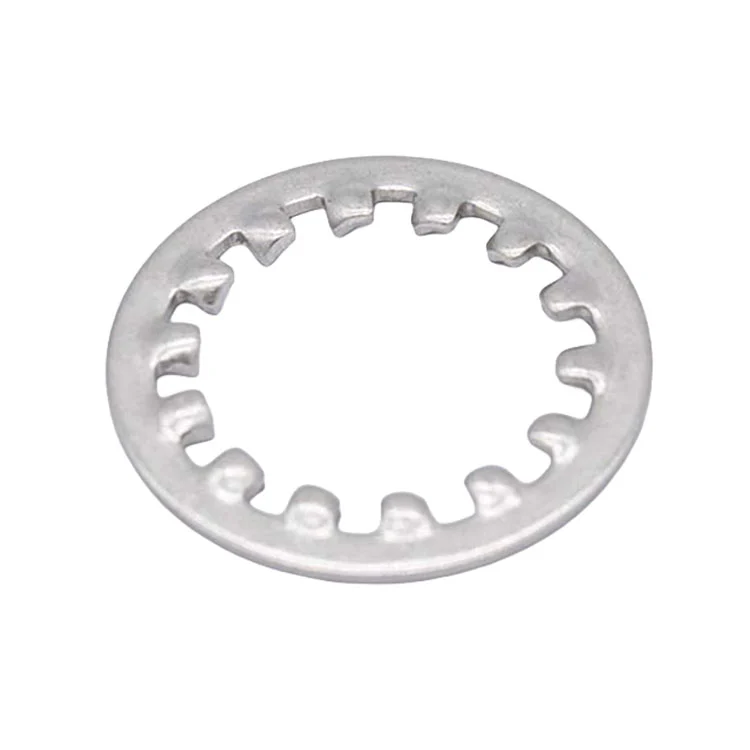
Podkładki ząbkowane wewnętrzne DIN 6798J

Podkładki ząbkowane wewnętrzne DIN 6798J

AISI 304 (A2) AISI 316 (A4) 65Mn

Zgryz wewnętrzny + siła sprężyny osiowej | Kompaktowa średnica zewnętrzna, brak dodatkowego luzu zewnętrznego | OEM/ODM

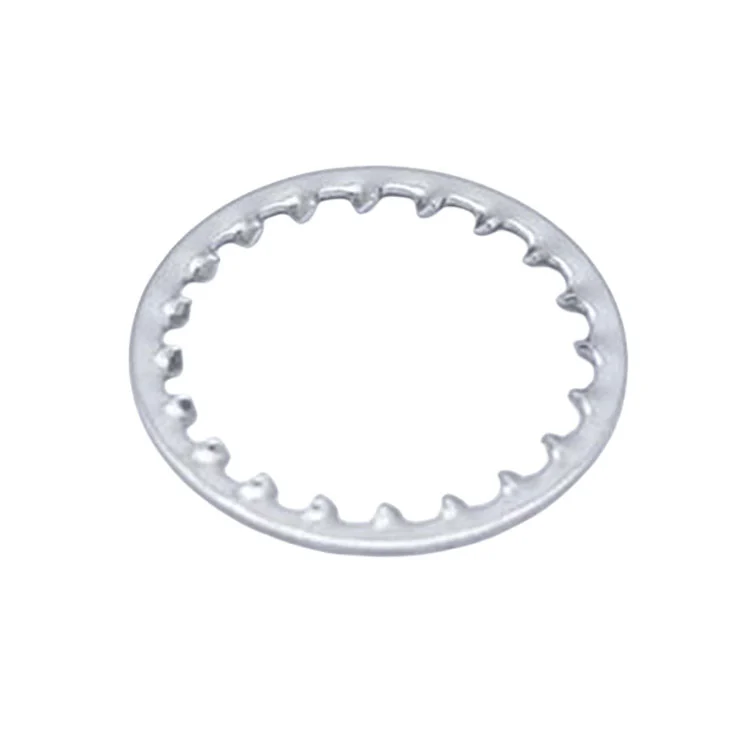
Wewnętrzne podkładki ząbkowane DIN 6798J są przeznaczone do połączeń, w których dostępna przestrzeń wokół łba elementu złącznego jest ograniczona. Ich ząbki są utworzone wzdłuż wewnętrznego obwodu, a nie zewnętrznej krawędzi, dzięki czemu podkładki pozostają stosunkowo zwarte wokół łba śruby.

Od 1993 r

Producent części do tłoczenia

12 000 m²

Posiadana fabryka

12 000 t/rok

Wydajność tłoczenia · 120 pras do 450 T

24 godz

Odpowiedź na cytat

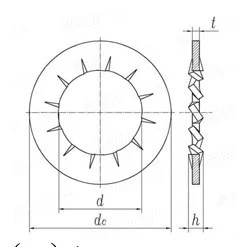
Tabela rozmiarów

DIN 6798J Internal Serrated Lock Washers

Wszystkie wymiary w milimetrach (mm)

Rozmiar nominalny d DC t
1)
Minimalna liczba zębów Masa (7,85 kg/dm3 1000 jednostek w kg Typ A&J ≈) Dla nominalnej średnicy gwintu
min. wymiar nominalny maks maksymalny wymiar nominalny min A J
1.7 1.7 1.84 3.6 3.3 0.3 9 7 0.02 1.6
2.2 2.2 2.34 4.5 4.2 0.3 9 7 0.03 2
2.7 2.7 2.84 5.5 5.2 0.4 9 7 0.045 2.5
3.2 3.2 3.38 6 5.7 0.4 9 7 0.06 3
3.7 3.7 3.88 7 6.64 0.5 10 8 0.11 3.5
4.3 4.3 4.48 8 7.64 0.5 11 8 0.14 4
5.3 5.3 5.48 10 9.64 0.6 11 8 0.28 5
6.4 6.4 6.62 11 10.57 0.7 12 9 0.36 6
7.4 7.4 7.62 12.5 12.07 0.8 14 10 0.5 7
8.4 8.4 8.62 15 14.57 0.8 14 10 0.8 8
10.5 10.5 10.77 18 17.57 0.9 16 12 1.25 10
13 13 13.27 20.5 19.98 1 16 12 1.6 12
15 15 15.27 24 23.48 1 18 14 2.3 14
17 17 17.27 26 25.48 1.2 18 14 2.9 16
19 19 19.33 30 29.48 1.4 18 14 5 18
21 21 21.33 33 32.38 1.5 20 16 6 20
23 23 23.33 36 35.38 1.5 20 16 7.5 22
25 25 25.33 38 37.38 1.5 20 16 8 24
28 28 28.33 44 43.38 1.6 22 18 12 27
31 31 31.39 48 47.38 1.6 22 18 14 30

W przypadku rozmiarów spoza standardowego zakresu produkcja może odbywać się w oparciu o rysunki klienta, próbki lub określone wymagania wymiarowe. Przed produkcją proszę potwierdzić wymagany rozmiar śruby, materiał i wykończenie.

Przegląd produktu

Podczas dokręcania śruby lub śruby wewnętrzne zęby dociskają spód łba elementu mocującego i powierzchnię współpracującą. Jednocześnie korpus podkładki jest ściskany i zapewnia działanie sprężynujące w złączu. Efekt blokujący wynika zatem z interakcji pomiędzy zazębieniem zębów i sprężystym odkształceniem podkładki.

Taka konfiguracja jest szczególnie użyteczna, gdy podkładka z zębami zewnętrznymi wystawałaby zbyt daleko poza łeb elementu mocującego lub kolidowała z pobliskimi elementami. Ningbo Yinzhou Zhenhua produkuje wewnętrzne podkładki ząbkowane DIN 6798J ze stali AISI 304 (A2), AISI 316 (A4) i 65Mn, a produkcja standardowa i oparta na rysunkach jest dostępna do zastosowań przemysłowych i OEM.

  • Typ: podkładka ząbkowana wewnętrzna DIN 6798J
  • Materiały: AISI 304 (A2), AISI 316 (A4), 65Mn
  • Pozycja zęba: Obwód wewnętrzny
  • Główna zaleta: Kompaktowa średnica zewnętrzna wokół łba elementu mocującego
  • Typowe zastosowanie: Sprzęt elektryczny, zespoły blaszane, urządzenia, maszyny kompaktowe i komponenty samochodowe
  • Personalizacja: Rozmiar, materiał, geometria zębów, wykończenie i opakowanie

Gdzie DIN 6798J sprawdza się najlepiej

  • Głównym powodem wyboru DIN 6798J nie jest po prostu to, że ma wewnętrzne zęby. Jest to przestrzeń zaoszczędzona wokół zewnętrznej części elementu złącznego.
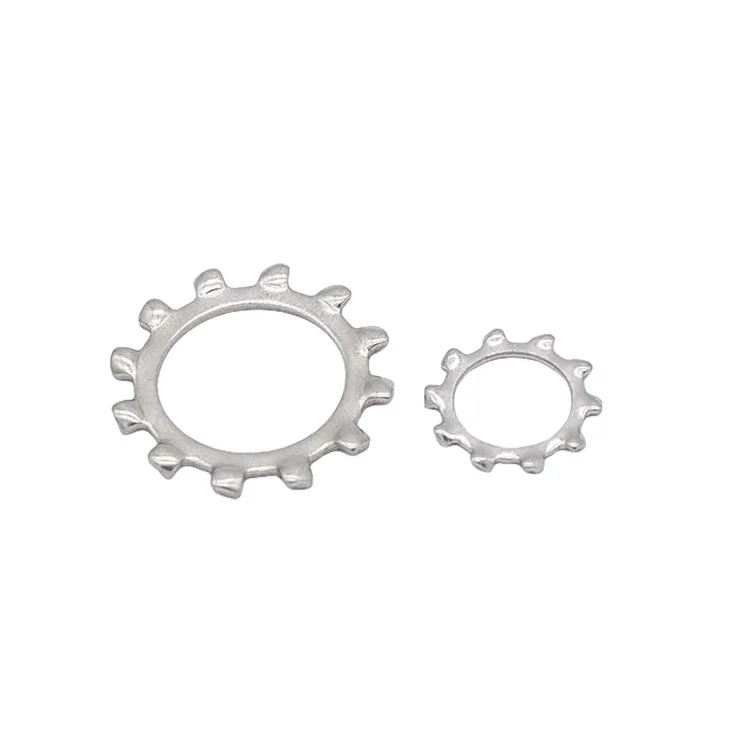
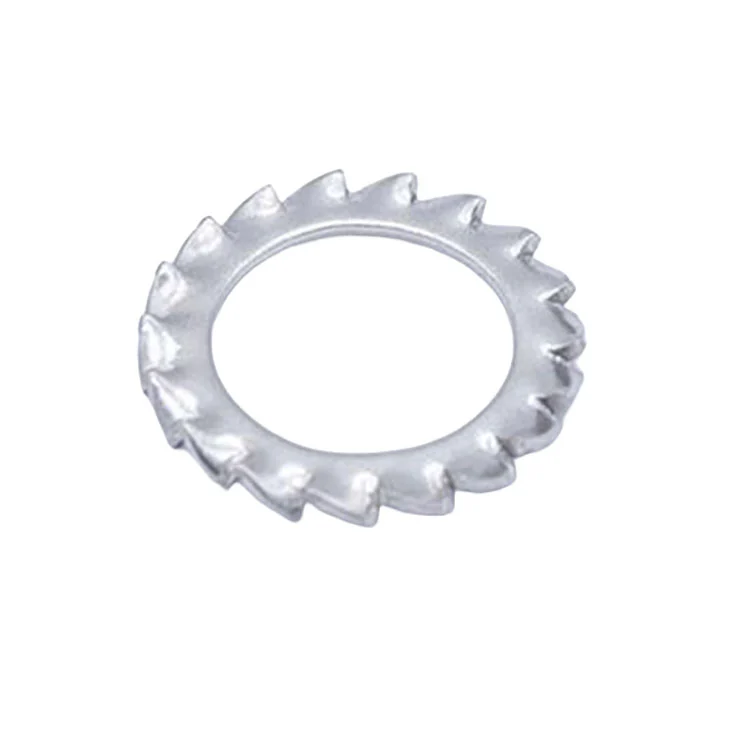
  • Podkładka z zębami zewnętrznymi wykorzystuje obszar poza łbem śruby, co może stanowić problem w przypadku montażu łącznika blisko innego elementu, wewnątrz wąskiej obudowy lub na kompaktowym zespole z tłoczonego metalu. DIN 6798J utrzymuje zęby blokujące wewnątrz obwodu podkładki, więc otaczający ją luz może pozostać stosunkowo niewielki.
  • Wewnętrzne zęby dobrze sprawdzają się również pod łbami śrub, które zapewniają wystarczającą powierzchnię nośną dla podkładki. W przypadku kompaktowych zespołów elektrycznych, paneli urządzeń, komponentów samochodowych i lekkich maszyn może to ułatwić integrację typu J niż w przypadku konstrukcji z zębami zewnętrznymi.
  • Ważną kwestią jest dobór podkładki w zależności od rzeczywistego łba łącznika i powierzchni złącza. Kompaktowa średnica zewnętrzna nie oznacza automatycznie, że każdy łeb śruby będzie odpowiedni. Podkładka musi mieć odpowiedni kontakt ze spodem łba, a geometria zęba musi być odpowiednia do zastosowania.

DIN 6798J a inne konstrukcje podkładek ząbkowanych

Typ
DIN 6798J
DIN 6798A
DIN 6797J
DIN 6797A
Lokalizacja zęba Co decyduje o wyborze? Typowy powód wyboru
Obwód wewnętrzny Łeb elementu mocującego i otaczający go luz Kompaktowe zespoły, w których przeszkadzałyby zęby zewnętrzne
Obwód zewnętrzny Dostępna powierzchnia wokół łącznika Większy ślad łożyska i otwarte obszary montażowe
Obwód wewnętrzny Łeb śruby i geometria złącza Kompaktowy układ blokujący z zębami wewnętrznymi
Obwód zewnętrzny Powierzchnia i otaczający prześwit Blokowanie zębów zewnętrznych na stosunkowo otwartych powierzchniach

Najbardziej użytecznym rozróżnieniem przy wyborze pomiędzy DIN 6798J i DIN 6797J jest geometria podkładki i obowiązująca norma, a nie tylko słowa „ząb wewnętrzny”. Podczas wymiany jednej na drugą należy sprawdzić rzeczywiste wymagania wymiarowe, średnicę łba elementu mocującego i profil podkładki, zamiast zakładać, że obie części są wymienne.

Podobnie nie należy wybierać DIN 6798J wyłącznie ze względu na mały rozmiar zespołu. Jeśli wokół jest wystarczająca przestrzeń i preferowana jest większa powierzchnia styku, bardziej odpowiednia może być konstrukcja zęba zewnętrznego.

Opcje materiałowe

  • AISI 304 (A2) to opcja ogólnego zastosowania do maszyn, sprzętu elektrycznego, urządzeń i zastosowań zewnętrznych, gdzie wystarczająca jest umiarkowana odporność na korozję.
  • AISI 316 (A4) lepiej nadaje się do ekspozycji na chlorki, środowiska morskiego, sprzętu chemicznego i częstego zmywania. Zawartość molibdenu zapewnia lepszą odporność na miejscową korozję niż stal nierdzewna 304.
  • 65Mn to opcja ze stali sprężynowej do zastosowań, w których elastyczność i wytrzymałość mechaniczna są ważniejsze niż odporność na korozję stali nierdzewnej. Jest powszechnie rozważany w przypadku połączeń obciążonych mechanicznie i narażonych na powtarzające się wibracje.

Dobór materiału powinien uwzględniać zarówno podkładkę, jak i pasujący łącznik. W przypadku zespołów ze stali nierdzewnej narażonych na działanie wilgoci lub czynników korozyjnych należy rozważyć całą kombinację materiałów połączenia, a nie niezależny wybór podkładki.
Obróbka powierzchni

  • Zwykły: zachowuje naturalną srebrną powierzchnię stali nierdzewnej i metaliczny wygląd.
  • Polerowane: wyższe wykończenie powierzchni do zastosowań, w których ważny jest wygląd.
  • Pasywowany: usuwa wolne od powierzchni żelazo i wzmacnia warstwę pasywną w celu poprawy odporności na korozję.
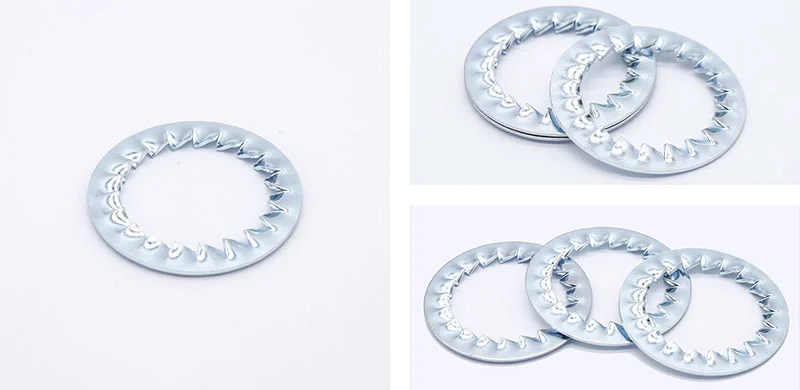
  • Trójwartościowy niebiesko-biały cynk: przyjazne dla środowiska cynkowanie o jasnym niebiesko-białym wyglądzie dla ogólnej ochrony przed korozją.
  • Czarny tlenek/fosforanowanie: matowa ciemna powierzchnia powszechnie stosowana wewnątrz maszyn lub tam, gdzie wymagany jest wygląd nieodblaskowy.
  • Eco Dacromet: niezawierająca chromu powłoka cynkowo-aluminiowa o dobrej odporności na korozję do stosowania na zewnątrz lub w wymagających środowiskach.
  • Specjalna obróbka powierzchni: niestandardowe wykończenia mogą być realizowane na zamówienie; proces i czas realizacji są potwierdzane na zapytanie.
DIN 6798J Internal Serrated Lock Washers

Personalizacja i kontrola jakości

  • Podkładki DIN 6798J produkowane są metodą tłoczenia, przy czym parametry oprzyrządowania i procesu są kontrolowane w zależności od wymaganych wymiarów podkładek i geometrii zębów. W przypadku większych lub powtarzających się zamówień można zastosować oprzyrządowanie progresywne, aby utrzymać spójne formowanie i poprawić wydajność produkcji.
  • Ningbo Yinzhou Zhenhua zajmuje się projektowaniem i konserwacją narzędzi, tłoczeniem, progresywną produkcją matryc i obróbką skrawaniem w ramach tej samej operacji produkcyjnej. Umożliwia to przestrzeganie wymagań dotyczących wymiarów lub profilu zębów z rysunków klienta podczas pobierania próbek i produkcji seryjnej bez zmiany dostawców produkcyjnych.
  • W przypadku projektów OEM klienci mogą określić średnicę wewnętrzną, średnicę zewnętrzną, grubość, konfigurację zębów, materiał, obróbkę powierzchni i opakowanie zgodnie z wymaganiami montażowymi. Próbki można również ocenić przed masową produkcją.
  • Do kontroli produkcji i procesów stosuje się system zarządzania jakością IATF 16949, zwracając uwagę na spójność wymiarową i identyfikowalność partii.

Często zadawane pytania

Pytanie 1. Kiedy powinienem wybrać wewnętrzne podkładki ząbkowane DIN 6798J zamiast podkładki z zębami zewnętrznymi?

Wybierz DIN 6798J, gdy obszar wokół łba śruby jest ograniczony, a zewnętrzne ząbkowanie rozciągałoby się na sąsiednie komponenty lub elementy montażowe. Układ zębów wewnętrznych utrzymuje zęby blokujące na obwodzie podkładki.
Jeśli wokół jest wystarczająca przestrzeń i ważniejsza jest większa zewnętrzna powierzchnia styku, warto rozważyć konstrukcję z uzębieniem zewnętrznym, taką jak DIN 6798A.

Pytanie 2. Czy DIN 6798J pasuje do każdego rodzaju łba śruby?

Nie koniecznie. Łeb śruby musi zapewniać odpowiedni kontakt łożyska z podkładką, a wymiary podkładki muszą być dopasowane do łącznika. W przypadku małych śrub, łbów stożkowych lub elementów złącznych o specjalnym kształcie przed złożeniem zamówienia należy sprawdzić rzeczywistą średnicę łba i geometrię spodu.
W przypadku produkcji OEM udostępnienie rysunku śruby lub próbki jest najbezpieczniejszym sposobem potwierdzenia wyboru podkładki.

Pytanie 3. Co się stanie, jeśli śruba zostanie zbyt mocno dokręcona?

Nadmierny moment obrotowy może spłaszczyć lub zdeformować ząbki i trwale ścisnąć podkładkę. Jeśli profil zęba lub charakterystyka sprężyny zostaną znacząco zmienione, pierwotna skuteczność blokowania może nie zostać zachowana.
Dlatego moment dokręcania należy określić na podstawie kompletnego projektu złącza, włączając gatunek śruby, materiał współpracujący i wymagane obciążenie zacisku.

Pytanie 4. Czy DIN 6798J można stosować na powierzchniach malowanych lub powlekanych?

Zależy to od powłoki i wymaganej skuteczności blokowania. Zęby wewnętrzne muszą zapewniać wystarczające mechaniczne połączenie z współpracującymi powierzchniami. Gruba, miękka lub łatwo uszkodzona powłoka może zmienić sposób zazębiania się zębów i może wpływać na napięcie wstępne lub ochronę powierzchni.
W przypadku zespołów powlekanych lepiej jest wspólnie ocenić podkładkę, grubość powłoki i stan dokręcenia, niż wybierać podkładkę niezależnie.

Pytanie 5. Czy DIN 6798J można ponownie wykorzystać?

W przypadku konserwacji produkcyjnej i połączeń wrażliwych na wibracje zaleca się wymianę po demontażu. Zęby mogły zostać osadzone w współpracujących powierzchniach podczas pierwszego dokręcania, a profil zęba może zmienić się podczas usuwania.
W przypadku zespołów krytycznych użycie nowej podkładki zapewnia bardziej przewidywalne warunki blokowania.

Pytanie 6. Czy można wyprodukować normę DIN 6798J według rysunku?

Tak. Niestandardowe wymiary i wymagania produkcyjne można sprawdzić na podstawie rysunków klienta lub próbek. Zapytanie może obejmować wymiary podkładki, materiał, geometrię zęba, obróbkę powierzchni, wymagania dotyczące ilości i opakowania.
W przypadku nowego zastosowania podanie specyfikacji śruby i materiału współpracującego wraz z rysunkiem podkładki sprawia, że ​​przegląd techniczny jest dokładniejszy.

Poproś o wycenę

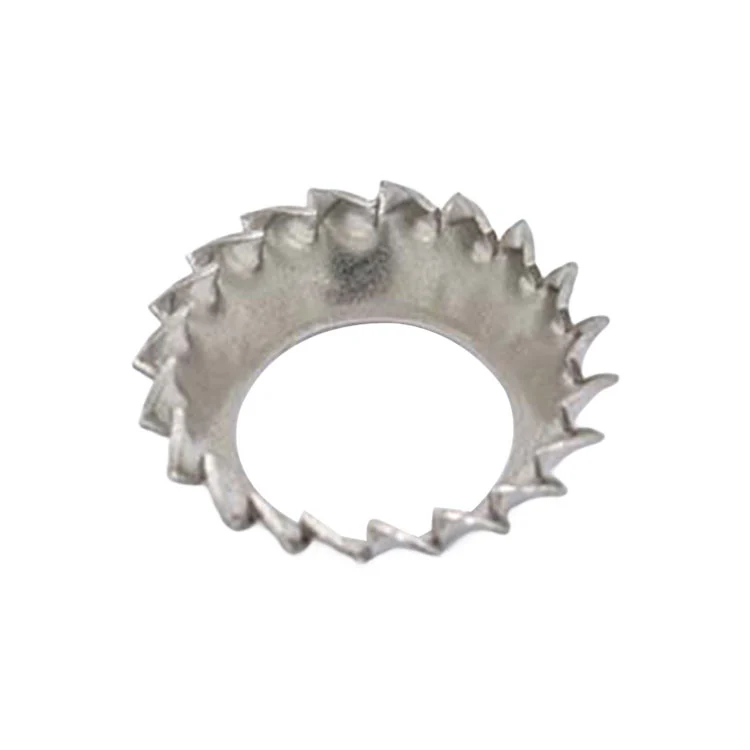
wyślij swój rozmiar, ilość i rysunek podkładek stożkowych, a my odpowiemy po potwierdzeniu specyfikacji i czasu realizacji.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie. Polityka prywatności
Odrzucić Przyjąć